
Los tornillos de montaje de los motores BLDC de rotor externo deben ajustarse a las roscas especificadas, sujetar la unión prevista y mantenerse alejados de los devanados y los componentes giratorios. Un tornillo que parezca bien apretado puede estar, aun así, mal instalado.
Estas siete comprobaciones ayudan a los equipos de ingeniería y aprovisionamiento a verificar las dimensiones, los métodos de montaje, los materiales de sujeción y el estado final antes de dar el visto bueno a la instalación de un motor.
Comprobar el tamaño y las especificaciones de la rosca de los tornillos de montaje
La verificación de los tornillos de montaje comienza con el plano homologado del motor, no con el aspecto del elemento de fijación suministrado. Tornillos de aspecto similar pueden tener roscas, propiedades de resistencia o requisitos de instalación incompatibles.
Verificar el diámetro, el paso y la forma de la rosca del tornillo
Confirme el diámetro nominal del tornillo, el paso de la rosca y la forma de la rosca comparándolos con la interfaz de montaje especificada. Un tornillo que comience a enroscarse en un orificio no es necesariamente compatible.
Las clases de tolerancia de la rosca también son importantes. Las combinaciones incorrectas pueden provocar holgura excesiva, atascos o roscas dañadas, incluso cuando el diámetro nominal y el paso parezcan correctos.
Revise la especificación completa del elemento de fijación antes de aprobar los tornillos adquiridos. Entre los detalles relevantes pueden figurar:
- Dimensiones de la rosca: confirme el diámetro, el paso, la forma de la rosca y los requisitos de tolerancia.
- Material del elemento de fijación: compruebe el material y la clase de resistencia según el diseño de unión aprobado.
- Tratamiento superficial: Identifique los recubrimientos o chapados que puedan afectar al ajuste, al comportamiento frente a la corrosión y a la fricción.
- Configuración de la cabeza: Confirme el tipo de cabeza especificado y la característica de accionamiento compatible.
- Identificación: Compruebe que los elementos de fijación adquiridos se ajustan a la revisión del plano aprobada y a las especificaciones de adquisición.
Inspeccione los tornillos recibidos para detectar roscas dañadas, rebabas, corrosión y dimensiones inconsistentes. Forzar la introducción de un tornillo inadecuado en el orificio de montaje puede dañar la rosca interna.
Confirmar la interfaz correcta de montaje del motor
Los motores de rotor exterior suelen tener un rotor exterior giratorio que rodea los componentes fijos del estator. Sus disposiciones de montaje varían, por lo que el personal de montaje debe identificar qué elementos deben permanecer fijos.
Confirme si la interfaz aprobada utiliza orificios roscados, orificios pasantes, una brida de montaje o un soporte independiente. Verifique la cantidad de orificios, su espaciado, orientación y accesibilidad.
Gian Transmission ofrece opciones de personalización relacionadas con los devanados, las dimensiones del eje y las configuraciones de montaje. Estas opciones hacen que sea importante la verificación específica del plano a la hora de adquirir tornillos para un motor de CC sin escobillas de rotor exterior personalizado.
No se debe dar por sentado que los tornillos utilizados en una revisión anterior del motor se ajustarán a una interfaz de montaje modificada. Incluso pequeños cambios en la geometría del soporte pueden afectar a la selección de los elementos de fijación.
Confirme las especificaciones de los elementos de fijación antes de autorizar la adquisición
La especificación de adquisición debe identificar el tipo de tornillo aprobado con suficiente claridad para evitar sustituciones basadas únicamente en el diámetro nominal o en una descripción informal de la pieza.
Cuando se propongan elementos de fijación alternativos, el departamento de ingeniería debe revisar sus dimensiones, propiedades de los materiales, recubrimientos e implicaciones para el montaje antes de adquirirlos o instalarlos.
Compruebe el acoplamiento efectivo de la rosca y la profundidad del orificio ciego
La longitud correcta del tornillo depende del conjunto de montaje y de las roscas utilizables dentro de la interfaz del motor. La longitud nominal del tornillo por sí sola no basta para garantizar un acoplamiento aceptable.
Calcular el acoplamiento efectivo de toda la rosca
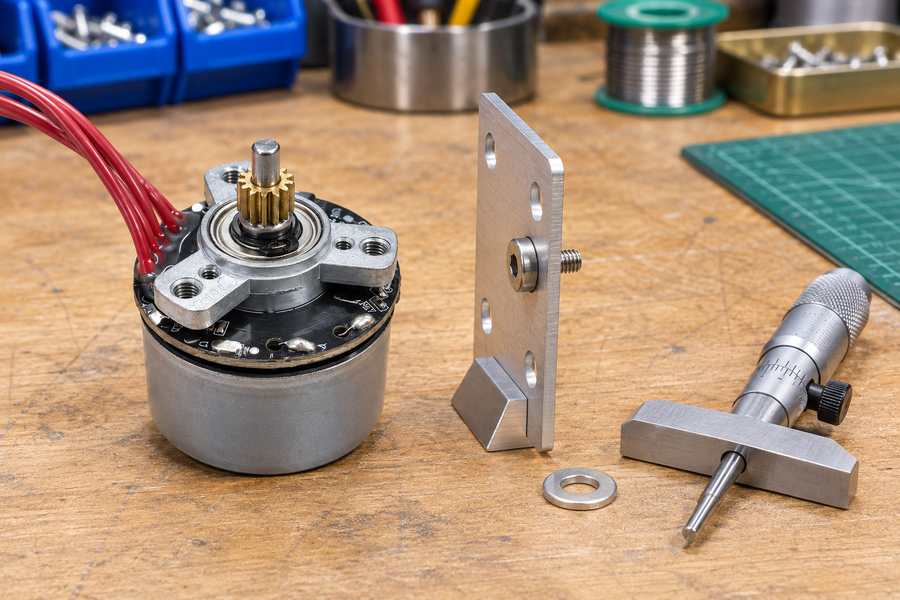
Comience con la longitud especificada del tornillo y el espesor de cada componente situado entre su superficie de apoyo y la interfaz de montaje roscada.
Estos componentes pueden incluir soportes de montaje, arandelas, espaciadores y placas intermedias. La medida relevante es el espesor de agarre del conjunto, incluidas las tolerancias aplicables.
En el caso de un tornillo típico medido desde debajo de su cabeza, la penetración nominal se determina restando el espesor de agarre del conjunto de la longitud del tornillo.
Sin embargo, la penetración nominal no es necesariamente igual al acoplamiento efectivo de toda la rosca. Los chaflanes de entrada, las roscas incompletas y la geometría de la punta del tornillo pueden reducir la longitud de las roscas de acoplamiento totalmente enroscadas.
Algunos tipos de cabeza utilizan convenciones de longitud nominal diferentes. Confirme la definición del plano correspondiente antes de realizar cualquier resta o comparar las longitudes de los tornillos de distintos proveedores.
Evalúe ambos extremos dimensionales. Un conjunto de montaje más delgado combinado con un tornillo más largo aumenta la penetración, mientras que la combinación opuesta puede reducir el acoplamiento roscado disponible.
Distinguir entre la profundidad de rosca útil y la profundidad del orificio taladrado
Los orificios roscados ciegos suelen presentar varias características de profundidad diferentes. La confusión entre estas dimensiones es una fuente importante de errores en la selección de los tornillos de montaje.
La cavidad taladrada puede extenderse más allá de la rosca interna completa. Su región inferior puede contener roscas incompletas, material sin roscar y un cono de punta de broca.
Por lo tanto, el fondo físico del orificio taladrado no define la longitud disponible de la rosca completa que soporta la carga. El plano técnico debe distinguir estas dimensiones.
Para verificar la longitud del tornillo, evalúe las siguientes medidas por separado:
- Profundidad del orificio taladrado: la extensión física de la cavidad taladrada, incluida la geometría relevante de la punta de la broca.
- Profundidad roscada útil: la profundidad disponible de la rosca interna completa.
- Penetración nominal: la longitud del tornillo que penetra en la interfaz de montaje tras tener en cuenta el agarre del conjunto.
- Acoplamiento efectivo: la parte en la que las roscas de acoplamiento completas pueden soportar la carga prevista de la unión.
- Holgura inferior: el espacio axial restante antes de que se produzca un contacto inaceptable con la punta del tornillo.
Cómo evitar que el tornillo toque fondo en un orificio ciego
El fondo se alcanza cuando el tornillo llega a un obstáculo dentro del orificio ciego antes de que la unión reciba la fuerza de sujeción prevista.
El obstáculo puede ser el fondo físico del orificio, una rosca incompleta u otra característica interna. El tornillo puede resistir una mayor rotación sin sujetar adecuadamente el soporte.
Esta situación resulta especialmente engañosa durante el montaje, ya que la herramienta puede indicar el par de apriete especificado aunque las superficies de montaje no estén suficientemente comprimidas.
Compare la penetración del tornillo, la profundidad útil de la rosca y el juego inferior con las tolerancias dimensionales pertinentes. La adecuación del acoplamiento también debe tener en cuenta el material de acoplamiento y los requisitos aprobados para la unión.
| Dimensión | Método de verificación | Posible problema |
| Longitud del tornillo | Compruebe la convención de medición y la tolerancia especificadas. | Penetración incorrecta del tornillo. |
| Espesor del agarre montado | Mida los soportes, las arandelas y los espaciadores. | Variación inesperada en el acoplamiento. |
| Acoplamiento efectivo de toda la rosca | Evaluar el contacto completo entre las roscas de acoplamiento. | Enganche con capacidad de carga insuficiente. |
| Profundidad útil de la rosca | Verificar la profundidad de las roscas internas completas. | Interferencia con roscas incompletas. |
| Profundidad del orificio taladrado | Revisar la geometría de la cavidad y de la punta de taladro. | Sobreestimación de la profundidad útil de la rosca. |
| Holgura inferior | Comparar la posición de la punta del tornillo instalado con los elementos de limitación. | Toque fondo antes de que se produzca una sujeción adecuada. |
No existe una longitud de acoplamiento universal adecuada para todas las uniones de montaje de motores de rotor exterior. El acoplamiento necesario depende de las propiedades del elemento de fijación, los materiales de contacto, la carga y el diseño homologado.
Compruebe la penetración de la punta del tornillo y el espacio libre interno del motor
Un tornillo de montaje puede cumplir los requisitos de acoplamiento de la rosca y, aun así, sobresalir hacia el interior del motor. Este riesgo debe evaluarse por separado del contacto con el fondo de un orificio ciego.
Identifica las posibles vías de intrusión
Determine si cada orificio de montaje está completamente cerrado o si comunica con una cavidad interna del motor. Los orificios pasantes y los conductos roscados abiertos merecen una atención especial.
Un tornillo que se extienda a través de una abertura de este tipo puede acercarse a bobinados fijos, al aislamiento, a conexiones eléctricas o a la trayectoria de un componente giratorio.
Revise la sección transversal real del motor o la información aprobada sobre el espacio libre interno. Es posible que los planos de montaje externos no revelen los componentes sensibles situados inmediatamente más allá de la interfaz roscada.
Entre los posibles puntos de interferencia se incluyen:
- Bobinados del estator: Las puntas de los tornillos expuestas pueden entrar en contacto con los conductores o dañar el aislamiento de los bobinados.
- Cableado interno: la penetración de los tornillos puede interferir con los cables tendidos o las conexiones eléctricas.
- Conjunto del rotor: los elementos de fijación que sobresalen pueden entrar en la zona de movimiento de la campana giratoria o de los imanes.
- Componentes cercanos: los sensores, las estructuras de soporte u otros elementos internos pueden restringir el espacio disponible.
Evaluar el movimiento del rotor y la acumulación de tolerancias
El juego estático de la punta del tornillo es solo una parte de la evaluación. El movimiento relevante del rotor, el juego axial de los cojinetes, la posición de los componentes y las tolerancias de fabricación pueden modificar la separación disponible.
Evalúe la combinación de condiciones dimensionales que más probablemente reduzca el juego. El tornillo más largo permitido, la pila de montaje más delgada y la posición más cercana de un componente interno pueden darse simultáneamente.
Cuando el movimiento axial u otro desplazamiento permitido afecte a la separación, la evaluación del juego debe tener en cuenta dicho movimiento en lugar de basarse únicamente en la geometría nominal.
No se debe dar por sentado que el hecho de que un rotor gire libremente con la mano demuestre que el juego es suficiente en todas las condiciones de funcionamiento. La verificación necesaria depende del diseño específico del motor.
Tenga en cuenta las configuraciones personalizadas del motor
Los bobinados personalizados, las disposiciones del eje o las características de montaje pueden modificar la geometría interna relevante para la penetración de los elementos de fijación. Una configuración anterior no debe servir para establecer el juego en un diseño revisado.
Los equipos de compras que evalúen un motor de corriente continua sin escobillas personalizado deben obtener los planos de montaje y los requisitos de juego aplicables, en lugar de dar por sentada una longitud de tornillo estándar.
La integración de controladores y sensores también puede introducir cableado o componentes cerca de la interfaz de montaje. Se deben comprobar sus ubicaciones reales cuando afecten a la instalación de los tornillos.
Si no se dispone de la geometría interna, solicite confirmación al departamento de ingeniería antes de la instalación. Una longitud de tornillo adecuada no es prueba de que se haya establecido el juego del bobinado o del rotor.
Compruebe el asentamiento de la cabeza del tornillo y la alineación de la pila de montaje
Incluso un tornillo con rosca correcta no puede proporcionar una sujeción fiable si su cabeza no se asienta correctamente o si la pila de montaje presenta huecos, desalineaciones o superficies de contacto dañadas.
Verifique la compatibilidad entre la cabeza del tornillo y la superficie de apoyo
Compruebe si la geometría de la cabeza seleccionada se ajusta a la superficie de montaje prevista. Las configuraciones de cabeza plana, avellanada y otras distribuyen las fuerzas de contacto de forma diferente.
Una selección incorrecta de la cabeza puede concentrar la presión, dañar el soporte o impedir un asentamiento completo. Verifique los requisitos de las arandelas con respecto al diseño aprobado, en lugar de añadir arandelas automáticamente.
Cuando se especifiquen arandelas, compruebe sus dimensiones, requisitos de dureza y superficies de contacto. Una arandela no debe obstruir las piezas adyacentes ni reducir el acoplamiento de la rosca de forma inesperada.
Confirme también el espacio libre exterior de la cabeza. En un conjunto de motor de rotor exterior, las cabezas de los tornillos o las herramientas no deben interferir con la campana giratoria ni con otros componentes móviles cercanos.
Inspecciona la alineación de los soportes de montaje y los espaciadores
Inspeccione las superficies de contacto antes de apretar. Las rebabas, las virutas, la acumulación de recubrimiento y los residuos atrapados pueden crear una condición de contacto engañosa o impedir que el soporte quede bien apoyado.
Confirme las posiciones de los orificios del soporte y la orientación de los espaciadores. Los orificios desalineados pueden introducir cargas laterales o dañar las roscas cuando se utilizan tornillos para unir los componentes.
En los ensamblajes que utilicen varios tornillos, comience la instalación siguiendo el procedimiento aprobado y compruebe si cada elemento de fijación encaja de forma natural antes de aplicar el par de apriete final.
Un soporte de montaje debe encajar en su interfaz prevista sin que sea necesaria una fuerza excesiva sobre los tornillos para corregir su forma o posición. Resuelva los problemas de alineación significativos antes de fijarlo.
Evitar la deformación provocada por el montaje
Un apriete desigual o una geometría de contacto incorrecta pueden deformar un soporte de montaje o introducir cargas no deseadas en la estructura del motor. El efecto depende de la rigidez y la geometría de la unión.
Inspeccione la unión montada en busca de huecos visibles y contactos anómalos. Cuando se especifiquen límites de planitud o deformación, utilice el método de medición aprobado.
No se debe interpretar la ausencia de huecos visibles como prueba definitiva de una sujeción correcta. La inspección del asentamiento complementa, pero no sustituye, el proceso de apriete especificado.
Compruebe el par de apriete, las herramientas y las condiciones de fricción
El apriete de los tornillos de montaje debe crear las condiciones de unión requeridas sin dañar el tornillo ni la interfaz roscada. Una especificación de par adecuada depende de más factores que el diámetro nominal del tornillo.
Confirme los requisitos de apriete aprobados
Utilice los requisitos de par de apriete establecidos para el elemento de fijación concreto, el material de acoplamiento y la unión de montaje. Evite copiar un valor de apriete de otra configuración de motor sin autorización.
El par de apriete aplicado no es equivalente a la carga de sujeción. La fricción en la superficie de apoyo de la cabeza del tornillo y entre las roscas en contacto representa una parte sustancial del par de apriete aplicado.
La parte restante contribuye a la tensión del elemento de fijación, en función del diseño de la unión y de las condiciones de instalación. Por consiguiente, unas lecturas de par iguales no garantizan una precarga igual.
Cuando la precarga sea crítica, la especificación técnica debe definir un método adecuado de instalación y verificación, en lugar de basarse en una relación supuesta entre par y tensión.
Verificación de las herramientas de par y los procedimientos de apriete
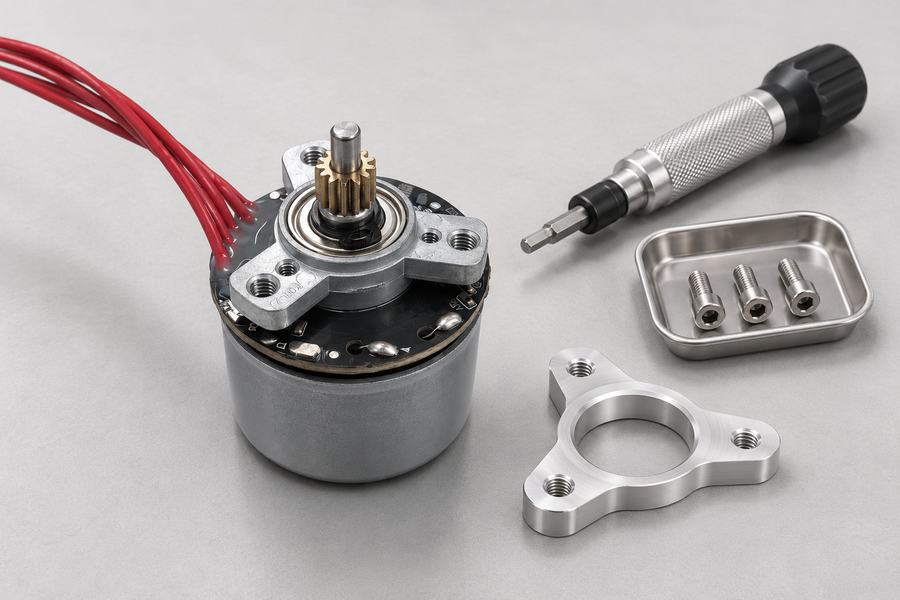
Confirme que la herramienta de par seleccionada esté calibrada y funcione dentro de un rango de trabajo adecuado. Las puntas del destornillador deben acoplarse correctamente a la característica especificada de la cabeza del tornillo.
Los huecos dañados, las herramientas desgastadas o una mala alineación del destornillador pueden provocar errores de instalación. Sustituya las herramientas inadecuadas en lugar de compensar aplicando una fuerza adicional.
En el caso de uniones con varios tornillos de montaje, siga la secuencia de apriete especificada. Puede ser necesaria una secuencia por etapas o alterna para lograr un asentamiento uniforme.
Compruebe si hay resistencia anómala durante la instalación. Un comportamiento inesperado del par de apriete puede indicar daños en la rosca, un acoplamiento incorrecto, contaminación o un problema de asentamiento que requiera investigación.
Control de las condiciones de fricción en seco, lubricadas y recubiertas
Las roscas secas y las roscas lubricadas pueden producir cargas de sujeción diferentes con el mismo par aplicado. Los recubrimientos y los compuestos de bloqueo también pueden alterar el comportamiento de la fricción.
Una especificación de apriete desarrollada para una condición de superficie no debe aplicarse automáticamente a otra. La lubricación puede aumentar la precarga sin que varíe el par, lo que podría someter a los componentes a un esfuerzo excesivo.
Por el contrario, un aumento de la fricción puede consumir más par aplicado sin producir la tensión deseada. Ambas situaciones hacen que la sustitución incontrolada de elementos de fijación o el tratamiento de superficies resulten problemáticos.
Comprueba las siguientes condiciones del proceso antes del montaje en producción:
- Estado de la rosca: Confirme la limpieza y el estado requerido (seco o lubricado).
- Tratamiento superficial: compruebe que los recubrimientos suministrados se ajusten a la especificación aprobada.
- Control de las herramientas: compruebe la calibración, el estado del atornillador y el rango de funcionamiento.
- Secuencia de apriete: Siga el orden especificado y cualquier requisito de apriete por etapas.
- Aceptación del proceso: Registre los resultados requeridos e investigue cualquier comportamiento anómalo durante el apriete.
El objetivo es un proceso de fijación controlado y adecuado para la unión. Aumentar el par de apriete para compensar un acoplamiento incierto o un mal asentamiento no es una corrección aceptable.
Comprobar los métodos de bloqueo de roscas y la compatibilidad de los materiales
La vibración del motor y las cargas mecánicas variables pueden influir en la retención de los tornillos, pero las medidas de bloqueo adicionales deben seleccionarse en función del diseño de la unión, en lugar de darse por sentado que son necesarias en todos los casos.
Seleccionar un método adecuado de retención de tornillos
Determine si el ensamblaje aprobado requiere un compuesto de bloqueo de roscas, un elemento de fijación de par predominante, otro elemento de retención mecánica o ningún método de bloqueo adicional.
La selección debe tener en cuenta la exposición a las vibraciones, la temperatura de servicio, los materiales de acoplamiento, el acceso para el mantenimiento y el procedimiento de desmontaje requerido para la unión.
Algunos sistemas de bloqueo alteran la fricción de instalación o introducen un par de apriete predeterminado. Su presencia puede requerir un método de apriete específico o un procedimiento de aceptación.
Un sistema de bloqueo no corrige un acoplamiento inadecuado, una longitud incorrecta del tornillo, roscas dañadas o una sujeción deficiente. Esas condiciones deben resolverse de forma independiente.
Verificar la compatibilidad entre el sistema de bloqueo y los materiales
Cuando se especifique un compuesto líquido de bloqueo de roscas, confirme la compatibilidad con el recubrimiento del tornillo y los materiales de acoplamiento. El comportamiento de curado y el rendimiento de retención dependen de las condiciones de aplicación.
Compruebe el rango de temperatura de servicio requerido y cualquier instrucción de limpieza o preparación de la superficie. No dé por sentado que todos los compuestos se comportan de forma idéntica en diferentes superficies metálicas.
Los materiales internos del motor plantean problemas adicionales. El exceso de compuesto puede migrar hacia el aislamiento del bobinado, los plásticos, los adhesivos, los sensores o las conexiones eléctricas si se aplica incorrectamente.
Utilice la ubicación y la cantidad de aplicación aprobadas. Nunca se debe permitir que el exceso de material no controlado entre en la cavidad del motor ni contamine los componentes sensibles.
Verifique los requisitos de aplicación y mantenimiento futuro
Siga las condiciones de curado especificadas antes de manipular o poner en funcionamiento el conjunto montado. El tiempo de curado y las condiciones del proceso requeridos deben indicarse en las instrucciones aprobadas del material.
Compruebe si el método de fijación afecta al procedimiento de par de apriete definido. Un proceso homologado para roscas secas puede dejar de ser válido tras la introducción de un compuesto húmedo.
Tenga en cuenta el mantenimiento futuro. Algunos métodos de retención requieren limpieza, la sustitución de elementos de fijación o la renovación del compuesto tras el desmontaje, mientras que otros conllevan requisitos específicos de desmontaje.
Registre el método de fijación aprobado y los detalles relevantes de la aplicación cuando se requiera trazabilidad. La documentación debe especificar claramente cómo debe volver a montarse la unión durante el mantenimiento.
Comprobación de la holgura, verificación y registros del montaje final
La inspección final confirma que los componentes aprobados se han instalado correctamente y que el conjunto del motor terminado cumple los requisitos mecánicos y de aceptación del proceso definidos.
Inspeccionar la unión de montaje terminada
Compruebe que todos los tornillos especificados estén presentes, correctamente colocados y bien asentados contra sus superficies de contacto previstas. Inspeccione el soporte en busca de huecos visibles o deformaciones.
Confirme que las arandelas y los espaciadores permanezcan correctamente colocados. Retire los elementos de fijación sueltos y los residuos del montaje que puedan entrar en la estructura giratoria del motor.
Inspeccione el cableado cercano y las conexiones de los sensores para detectar posibles pellizcos, tensión excesiva o contacto con componentes móviles. El tendido de los cables debe reflejar la configuración real del conjunto.
Revise cualquier marca de referencia u otros indicadores de montaje exigidos por el procedimiento aprobado. Dichos indicadores sirven de apoyo al control del proceso, pero no establecen de forma independiente la carga de sujeción.
Verificar el movimiento del rotor y el juego mecánico
Realice las inspecciones mecánicas con el motor desenergizado y los movimientos peligrosos controlados. Siga los procedimientos aprobados antes de tocar o mover manualmente cualquier componente expuesto del rotor.
Cuando esté permitido, una rotación manual controlada puede revelar roces u obstrucciones evidentes. Sin embargo, un movimiento suave no permite determinar todas las holguras internas en condiciones de funcionamiento.
Puede ser necesaria una verificación adicional para conjuntos con movimiento axial relevante, holguras dependientes de la temperatura o cargas mecánicas específicas del proyecto. Estos requisitos deben ser definidos por el departamento de ingeniería.
Cualquier comprobación funcional con alimentación eléctrica debe seguir un procedimiento aprobado con protecciones adecuadas, controles de funcionamiento y criterios de aceptación. Nunca improvise una prueba con alimentación eléctrica cerca de componentes giratorios expuestos.
Completar los registros de inspección antes de la autorización del montaje
El registro de liberación debe identificar la configuración del motor, la revisión del plano, las especificaciones de los tornillos y los resultados de inspección requeridos. Esto facilita la trazabilidad cuando se fabrican o se realiza el mantenimiento de conjuntos personalizados.
Registre la verificación dimensional, la información sobre el apriete y los detalles del método de bloqueo de acuerdo con el plan de inspección aprobado. La información que falte debe completarse antes de la liberación cuando sea necesaria para la aceptación.
| Elemento de inspección | Método de verificación | Criterios de aceptación |
| Especificaciones de la rosca | Inspeccionar los elementos de fijación y revisar los planos. | Requisitos aprobados para los tornillos y las roscas de acoplamiento. |
| Acoplamiento y holgura inferior | Medir las dimensiones y evaluar las tolerancias. | Acoplamiento requerido sin tocar fondo. |
| Holgura de intrusión interna | Revisar la geometría y realizar la verificación especificada. | No debe haber interferencias inaceptables con los componentes del motor. |
| Asiento de la cabeza del tornillo | Inspeccionar las superficies de contacto y la alineación del soporte. | Asiento y estado de montaje correctos. |
| Proceso de apriete | Revisar el estado de las herramientas y los registros de montaje. | Se ha completado el procedimiento de apriete homologado. |
| Fijación de roscas | Comprobar los registros de materiales, aplicación y proceso. | Se cumplen los requisitos de retención aprobados. |
| Estado mecánico final | Realizar las comprobaciones mecánicas de seguridad y las comprobaciones funcionales necesarias. | No se observan interferencias inaceptables ni defectos de montaje. |
| Documentación | Revisar los registros de inspección y desviaciones. | La documentación requerida debe estar completa y las desviaciones resueltas. |
Resolver las no conformidades antes de la aprobación final
La penetración inesperada de un tornillo, las roscas dañadas, un comportamiento de apriete anómalo o una interferencia mecánica deben dar lugar a una evaluación documentada, en lugar de a un ajuste informal del montaje.
Las medidas correctivas pueden consistir en seleccionar un elemento de fijación homologado, restaurar una superficie de montaje, sustituir componentes dañados o revisar el procedimiento de instalación mediante controles de ingeniería.
Tras la corrección, repita las inspecciones afectadas por el cambio. Un tornillo de recambio o un soporte modificado pueden afectar a más de una condición de montaje previamente aceptada.
Autorice el conjunto únicamente cuando se hayan completado las comprobaciones necesarias, se disponga de los registros pertinentes y se hayan resuelto las desviaciones identificadas mediante el proceso aprobado.
