
يجب أن تتوافق براغي تثبيت محركات BLDC ذات المحرك الخارجي مع الخيوط المحددة، وأن تثبت الوصلة المقصودة، وأن تظل بعيدة عن اللفات والمكونات الدوارة. فقد يكون المسمار الذي يبدو محكمًا مثبتًا بشكل غير صحيح.
تساعد هذه الفحوصات السبعة فرق الهندسة والمشتريات على التحقق من الأبعاد، وطرق التجميع، ومواد التثبيت، والحالة النهائية قبل الموافقة على تركيب المحرك.
التحقق من حجم ومواصفات خيوط مسامير التثبيت
يبدأ التحقق من مسامير التثبيت بالاعتماد على الرسم الفني المعتمد للمحرك، وليس على مظهر أداة التثبيت الموردة. فقد تحتوي المسامير المتشابهة في المظهر على خيوط أو خصائص قوة أو متطلبات تركيب غير متوافقة.
تحقق من قطر المسمار وخطوة الخيط وشكل الخيط
تأكد من القطر الاسمي للبرغي، وخطوة الخيط، وشكل الخيط مقارنةً بواجهة التثبيت المحددة. فالبرغي الذي يبدأ في الدخول في الفتحة ليس بالضرورة متوافقًا.
كما أن فئات تفاوت الخيط مهمة أيضًا. فقد تؤدي التركيبات غير الصحيحة إلى حدوث فراغ مفرط، أو انحشار، أو تلف الخيوط حتى عندما يبدو القطر الاسمي والخطوة صحيحين.
راجع المواصفات الكاملة لمثبت التثبيت قبل الموافقة على البراغي المشتراة. قد تتضمن التفاصيل ذات الصلة ما يلي:
- أبعاد الخيط: تأكد من القطر، والخطوة، وشكل الخيط، ومتطلبات التفاوت.
- مادة المثبت: تحقق من المادة وفئة القوة مقارنةً بتصميم الوصلة المعتمد.
- المعالجة السطحية: حدد الطلاءات أو الطلاءات المعدنية التي قد تؤثر على الملاءمة وسلوك التآكل والاحتكاك.
- شكل الرأس: تأكد من نمط الرأس المحدد وميزة التشغيل المتوافقة.
- التعريف: قم بمطابقة أدوات التثبيت المشتراة مع نسخة الرسم المعتمدة ومواصفات الشراء.
افحص البراغي الواردة بحثًا عن أي خيوط تالفة أو نتوءات أو تآكل أو أبعاد غير متسقة. قد يؤدي إجبار برغي غير مناسب على الدخول في فتحة التثبيت إلى إتلاف الخيط الداخلي.
تأكد من صحة واجهة تركيب المحرك
تحتوي المحركات ذات الدوار الخارجي عمومًا على دوار خارجي دوار يحيط بمكونات الجزء الثابت. تختلف ترتيبات تركيبها، لذا يجب على موظفي التجميع تحديد المكونات المقصود أن تظل ثابتة.
تأكد مما إذا كانت الواجهة المعتمدة تستخدم ثقوبًا ملولبة، أو ثقوبًا خالية، أو شفة تثبيت، أو حاملًا منفصلاً. تحقق من عدد الثقوب، والمسافات بينها، واتجاهها، وإمكانية الوصول إليها.
توفر شركة Gian Transmission خيارات تخصيص تتضمن اللفات وأبعاد العمود وتكوينات التثبيت. تجعل هذه الخيارات التحقق من المخططات أمرًا مهمًا عند شراء البراغي لمحرك تيار مستمر بدون فرش من نوع أوت رانر مخصص.
لا تفترض أن البراغي المستخدمة في إصدار سابق من المحرك ستناسب واجهة تثبيت معدلة. حتى التغييرات الطفيفة في هندسة الدعامة يمكن أن تؤثر على اختيار أدوات التثبيت.
تأكد من مواصفات أدوات التثبيت قبل إصدار أمر الشراء
يجب أن تحدد مواصفات الشراء نوع البراغي المعتمد بوضوح كافٍ لمنع الاستبدال بناءً على القطر الاسمي أو وصف غير رسمي للقطعة فقط.
عند اقتراح مثبتات بديلة، يجب على قسم الهندسة مراجعة أبعادها وخصائص المواد وطلاءاتها وتأثيراتها على التجميع قبل شرائها أو تركيبها.
تحقق من التداخل الفعال للخيوط وعمق الثقب الأعمى
يعتمد الطول الصحيح للبرغي على مجموعة التثبيت المُجمَّعة والخيوط القابلة للاستخدام داخل واجهة المحرك. ولا يمكن لطول البرغي الاسمي وحده أن يضمن ارتباطًا مقبولًا.
احسب التداخل الفعال للخيوط بالكامل
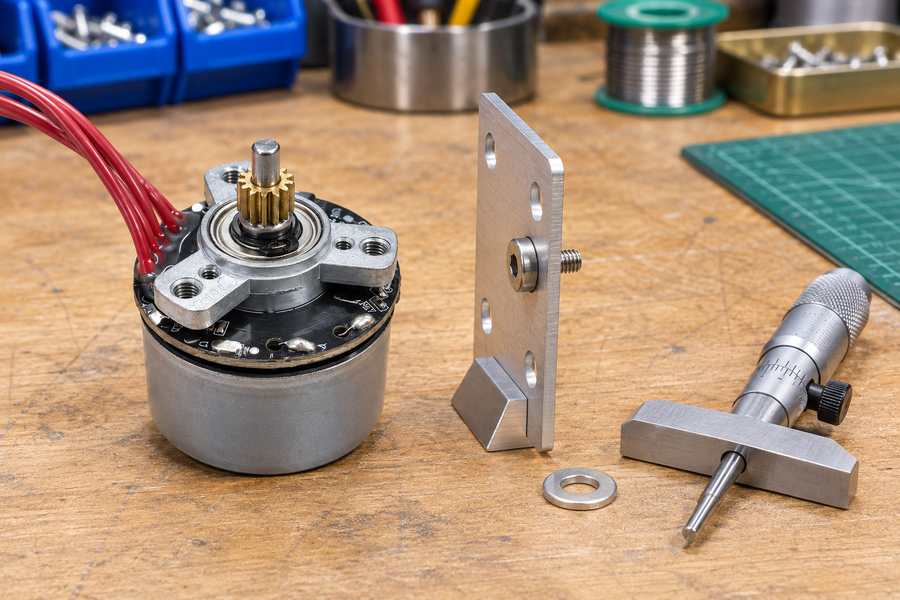
ابدأ بطول المسمار المحدد وسماكة كل مكون موجود بين سطح محمله وواجهة التثبيت الملولبة.
قد تشمل هذه المكونات حوامل التثبيت، والغسالات، والفواصل، والألواح الوسيطة. القياس ذو الصلة هو سماكة المقبض المُجمَّع، بما في ذلك التفاوتات المسموح بها.
بالنسبة للبرغي النموذجي الذي يُقاس من أسفل رأسه، يتم تحديد الاختراق الاسمي بطرح سماكة المقبض المُجمَّع من طول البرغي.
ومع ذلك، فإن الاختراق الاسمي لا يساوي بالضرورة التداخل الفعال للخيوط بالكامل. فقد تؤدي حواف الشطب عند المدخل، والخيوط غير المكتملة، وهندسة طرف البرغي إلى تقليل طول الخيوط المتداخلة بالكامل.
تستخدم بعض أنماط الرؤوس قواعد مختلفة للطول الاسمي. تأكد من تعريف الرسم المعمول به قبل إجراء أي عملية طرح أو مقارنة أطوال البراغي من موردين مختلفين.
قم بتقييم كلا الطرفين المتطرفين للأبعاد. فكلما كانت مجموعة التثبيت أرق مع برغي أطول، زاد الاختراق، في حين أن التركيبة المعاكسة يمكن أن تقلل من التداخل المتاح للخيوط.
التمييز بين عمق الخيط القابل للاستخدام وعمق الثقب
تحتوي الثقوب الملولبة العمياء عادةً على عدة ميزات عمق مختلفة. ويُعد الخلط بين هذه الأبعاد مصدرًا رئيسيًّا لأخطاء اختيار مسامير التثبيت.
قد يمتد التجويف المحفور إلى ما وراء الخيوط الداخلية الكاملة. وقد تحتوي المنطقة السفلية منه على خيوط غير مكتملة، ومواد غير ملولبة، ومخروط رأس المثقاب.
لذلك، فإن القاع الفعلي للثقب المحفور لا يحدد الطول المتاح للخيوط الكاملة الحاملة للحمل. يجب أن يميز الرسم الهندسي بين هذه الأبعاد.
للتحقق من طول المسمار، قم بتقييم القياسات التالية بشكل منفصل:
- عمق الثقب: المدى الفعلي للتجويف المحفور، بما في ذلك الشكل الهندسي ذي الصلة لرأس المثقاب.
- عمق الخيوط القابل للاستخدام: العمق المتاح للخيوط الداخلية الكاملة.
- الاختراق الاسمي: طول المسمار الذي يدخل واجهة التثبيت بعد احتساب المقبض المُجمَّع.
- التشابك الفعال: الجزء الذي يمكن فيه للخيوط المتزاوجة الكاملة تحمل الحمل المقصود للمفصل.
- الخلوص السفلي: المسافة المحورية المتبقية قبل حدوث تلامس غير مقبول مع طرف المسمار.
منع وصول المسمار إلى قاع الثقب الأعمى
يحدث الوصول إلى القاع عندما يصل المسمار إلى عائق داخل الثقب الأعمى قبل أن يتلقى الوصلة قوة التثبيت المقصودة.
قد يكون العائق هو قاع الثقب الفعلي، أو عدم اكتمال مسار الخيط، أو أي عائق داخلي آخر. يمكن أن يقاوم المسمار الدوران الإضافي دون تثبيت الحامل بشكل صحيح.
تُعد هذه الحالة مضللة بشكل خاص أثناء التجميع لأن الأداة قد تشير إلى عزم الدوران المحدد على الرغم من أن أسطح التثبيت ليست مضغوطة بشكل كافٍ.
قارن بين اختراق المسمار وعمق الخيط القابل للاستخدام والخلوص السفلي عبر التفاوتات الأبعاد ذات الصلة. يجب أن تعكس كفاية التداخل أيضًا مادة التزاوج ومتطلبات الوصلة المعتمدة.
| الأبعاد | طريقة التحقق | المشكلة المحتملة |
| طول المسمار | تحقق من قواعد القياس المحددة والتفاوتات المسموح بها. | اختراق غير صحيح للبرغي. |
| سماكة المقبض المُجمَّع | قم بقياس الدعامات والغسالات والفواصل. | تباين غير متوقع في التداخل. |
| التشابك الفعال للخيط بالكامل | تقييم التلامس الكامل بين الخيوط المتزاوجة. | تداخل غير كافٍ لتحمل الحمل. |
| عمق الخيط القابل للاستخدام | التحقق من عمق الخيوط الداخلية الكاملة. | تداخل مع الخيوط غير الكاملة. |
| عمق الثقب | راجع شكل التجويف وهندسة رأس المثقاب. | المبالغة في تقدير عمق الخيوط القابل للاستخدام. |
| الخلوص السفلي | قارن موضع طرف المسمار المركب مع العلامات المحددة. | الوصول إلى القاع قبل التثبيت المناسب. |
لا يوجد طول تداخل عالمي مناسب لكل وصلة تركيب للمحرك الخارجي. يعتمد التداخل المطلوب على خصائص المثبت، والمواد المقترنة، والحمل، والتصميم المعتمد.
تحقق من تغلغل طرف المسمار والخلوص الداخلي للمحرك
يمكن أن يفي برغي التثبيت بمتطلبات التداخل اللولبي، ومع ذلك يمتد إلى داخل المحرك. يجب تقييم هذا الخطر بشكل منفصل عن وصول البرغي إلى قاع الثقب الأعمى.
تحديد مسارات الاختراق المحتملة
حدد ما إذا كانت كل فتحة تثبيت مغلقة تمامًا أم أنها متصلة بتجويف داخلي للمحرك. تستحق الفتحات المارة والممرات الملولبة ذات الأطراف المفتوحة اهتمامًا خاصًا.
قد يقترب المسمار الذي يمتد عبر مثل هذه الفتحة من اللفات الثابتة أو العزل أو التوصيلات الكهربائية أو مسار أحد المكونات الدوارة.
راجع المقطع العرضي الفعلي للمحرك أو معلومات الخلوص الداخلي المعتمدة. قد لا تكشف رسومات التثبيت الخارجية عن المكونات الحساسة الموجودة مباشرةً خلف واجهة الخيط.
تشمل مواقع التداخل المحتملة ما يلي:
- ملفات الجزء الثابت: قد تتلامس أطراف البراغي المكشوفة مع الموصلات أو تتسبب في تلف عزل الملفات.
- الأسلاك الداخلية: قد يتداخل اختراق المسمار مع مسار الأسلاك أو الوصلات الكهربائية.
- مجموعة الدوار: قد تدخل أدوات التثبيت البارزة في نطاق حركة الجرس الدوار أو المغناطيسات.
- المكونات المجاورة: قد تحد المستشعرات أو الهياكل الداعمة أو الميزات الداخلية الأخرى من المساحة المتاحة.
تقييم حركة الدوار وتراكم التفاوتات
يُعد الخلوص الثابت لأطراف البراغي جزءًا واحدًا فقط من التقييم. فقد تؤدي حركة الدوار ذات الصلة، واللعب الطرفي للمحامل، وموضع المكونات، وتفاوتات التصنيع إلى تغيير المسافة الفاصلة المتاحة.
قم بتقييم الحالة الأبعادية المركبة التي من المرجح أن تقلل الخلوص. فقد يتزامن وجود أطول برغي مسموح به، وأرق مجموعة تثبيت، وأقرب موضع للمكونات الداخلية معًا.
عندما تؤثر الحركة المحورية أو أي إزاحة مسموح بها أخرى على الفراغ، يجب أن يأخذ تقييم الفراغ هذه الحركة في الاعتبار بدلاً من الاعتماد فقط على الهندسة الاسمية.
لا تفترض أن دوران الدوار بحرية باليد يثبت وجود فراغ كافٍ في جميع ظروف التشغيل. يعتمد التحقق المطلوب على تصميم المحرك المحدد.
أخذ تكوينات المحركات المخصصة في الاعتبار
قد تؤدي اللفات المخصصة أو ترتيبات العمود أو ميزات التثبيت إلى تغيير الشكل الهندسي الداخلي ذي الصلة باختراق المثبتات. ولا ينبغي أن يُستخدم تكوين سابق لتحديد الفراغ لتصميم معدل.
يجب على فرق المشتريات التي تقوم بتقييم محرك تيار مستمر بدون فرش مخصص الحصول على رسومات التثبيت ومتطلبات الفراغ المعمول بها بدلاً من افتراض طول برغي قياسي.
قد يؤدي دمج وحدة التحكم وأجهزة الاستشعار أيضًا إلى وجود أسلاك أو مكونات بالقرب من واجهة التثبيت. يجب التحقق من مواقعها الفعلية عندما تؤثر على تركيب البراغي.
إذا لم تتوفر الشكل الهندسي الداخلي، فاطلب تأكيدًا هندسيًا قبل التثبيت. لا يعتبر طول البراغي المناسب دليلًا على تأكيد وجود خلوص للملفات أو الدوار.
تحقق من استقرار رأس المسمار ومحاذاة مجموعة التركيب
حتى المسمار ذو الخيط الصحيح لا يمكنه توفير تثبيت موثوق به عندما يكون رأس المسمار غير مثبت بشكل صحيح أو عندما تحتوي مجموعة التركيب على فجوات أو اختلال في المحاذاة أو أسطح تلامس تالفة.
تحقق من توافق رأس المسمار وسطح المحمل
تحقق مما إذا كانت هندسة الرأس المختارة تتوافق مع سطح التثبيت المقصود. حيث توزع تكوينات الرؤوس المسطحة والغاطسة وغيرها قوى التلامس بشكل مختلف.
قد يؤدي الاختيار غير الصحيح للرأس إلى تركيز الضغط أو إتلاف الحامل أو منع الاستقرار الكامل. تحقق من متطلبات الحلقات وفقًا للتصميم المعتمد بدلاً من إضافة الحلقات تلقائيًا.
عندما يتم تحديد الحلقات، افحص أبعادها ومتطلبات صلابتها وأسطح التلامس. يجب ألا تعيق الحلقة الأجزاء المجاورة أو تقلل من تداخل الخيوط بشكل غير متوقع.
تأكد أيضًا من الخلوص الخارجي للرأس. في مجموعة المحرك الخارجي، يجب ألا تتداخل رؤوس البراغي أو الأدوات مع الجرس الدوار أو أي أجزاء متحركة أخرى قريبة.
افحص حوامل التثبيت ومحاذاة الفواصل
افحص أسطح التلامس قبل الشد. قد تؤدي النتوءات، والرقائق، وتراكم الطلاء، والحطام العالق إلى خلق حالة تلامس مضللة أو منع الحامل من الاستقرار بشكل مستوٍ.
تأكد من مواضع فتحات الحامل واتجاه الفواصل. قد تؤدي الفتحات غير المتوازنة إلى تحميل جانبي أو إتلاف الخيوط عند استخدام البراغي لربط المكونات معًا.
بالنسبة للتركيبات التي تستخدم براغي متعددة، ابدأ التثبيت وفقًا للإجراء المعتمد وتحقق مما إذا كان كل مثبت يتعشق بشكل طبيعي قبل تطبيق عزم الشد النهائي.
يجب أن يتناسب حامل التثبيت مع الواجهة المقصودة دون الحاجة إلى قوة مفرطة من البراغي لتصحيح شكله أو موضعه. قم بحل مشاكل المحاذاة الكبيرة قبل التثبيت.
منع التشوه الناتج عن التجميع
قد يؤدي الشد غير المتساوي أو الشكل الهندسي غير الصحيح للتلامس إلى تشويه حامل التثبيت أو إحداث أحمال غير مقصودة في هيكل المحرك. ويعتمد التأثير على صلابة الوصلة وشكلها الهندسي.
افحص الوصلة المثبتة بحثًا عن فجوات مرئية أو تلامس غير طبيعي. وفي الحالات التي يتم فيها تحديد حدود الاستواء أو التشوه، استخدم طريقة القياس المعتمدة.
لا تفسر عدم وجود فجوات مرئية على أنه دليل قاطع على صحة التثبيت. ففحص التثبيت يدعم عملية الشد المحددة، لكنه لا يحل محلها.
تحقق من عزم الشد والأدوات وظروف الاحتكاك
يجب أن يؤدي إحكام ربط براغي التثبيت إلى توفير حالة الوصلة المطلوبة دون إتلاف البرغي أو السطح الملولب. تعتمد مواصفات عزم الدوران المناسبة على عوامل أخرى غير القطر الاسمي للبرغي.
تأكد من متطلبات الشد المعتمدة
استخدم متطلبات عزم الدوران المحددة للمثبت الفعلي والمادة المقترنة ووصلة التثبيت. تجنب نسخ قيمة الشد من تكوين محرك آخر دون موافقة.
عزم الدوران المطبق لا يعادل حمل التثبيت. يمثل الاحتكاك على سطح محمل رأس المسمار وبين الخيوط المتشابكة جزءًا كبيرًا من عزم الدوران المطبق.
أما الجزء المتبقي فيساهم في شد المثبت، وفقًا لتصميم الوصلة وظروف التركيب. وبالتالي، فإن قراءات عزم الدوران المتساوية لا تضمن تحميلًا مسبقًا متساويًا.
عندما يكون التحميل المسبق أمرًا بالغ الأهمية، يجب أن تحدد المواصفات الهندسية طريقة تركيب وتحقق مناسبة بدلاً من الاعتماد على علاقة افتراضية بين عزم الدوران والشد.
التحقق من أدوات عزم الدوران وإجراءات الشد
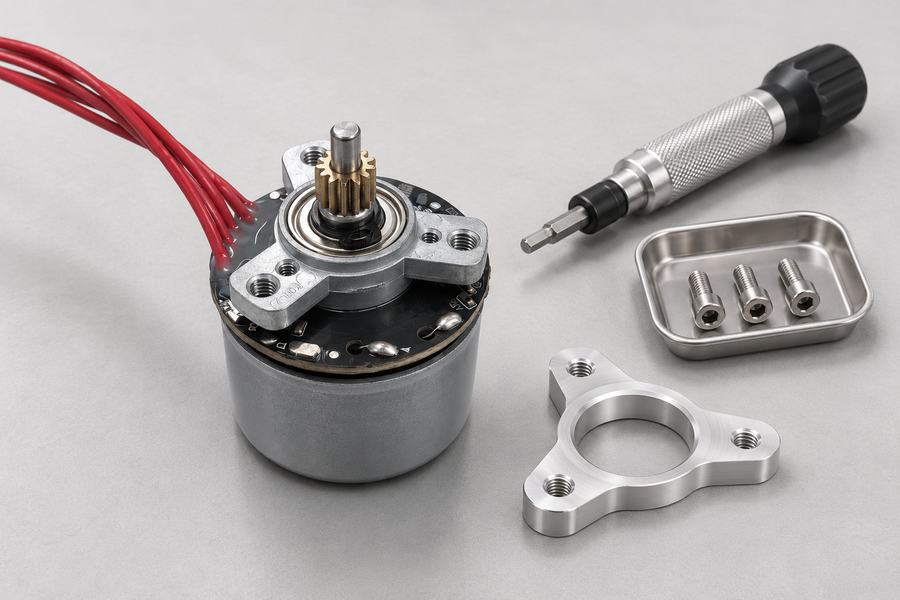
تأكد من أن أداة عزم الدوران المختارة معايرة وتعمل ضمن نطاق عمل مناسب. يجب أن تتشابك رؤوس المفك بشكل صحيح مع السمة المحددة لرأس المسمار.
قد تؤدي التجاويف التالفة أو الأدوات البالية أو سوء محاذاة المفك إلى حدوث أخطاء في التركيب. استبدل الأدوات غير المناسبة بدلاً من التعويض عن طريق استخدام قوة إضافية.
بالنسبة للمفاصل التي تحتوي على عدة براغي تثبيت، اتبع تسلسل الشد المحدد. قد يكون من الضروري اتباع تسلسل مرحلي أو متناوب لتحقيق تثبيت متسق.
افحص وجود أي مقاومة غير طبيعية أثناء التثبيت. قد يشير السلوك غير المتوقع لعزم الدوران إلى تلف الخيط، أو التثبيت غير الصحيح، أو التلوث، أو مشكلة في التثبيت تتطلب التحقيق.
التحكم في ظروف الاحتكاك الجافة والمشحمة والمطلية
يمكن أن تنتج الخيوط الجافة والخيوط المُشحمة أحمال تثبيت مختلفة عند نفس عزم الدوران المطبق. كما قد تؤدي الطلاءات ومركبات التثبيت إلى تغيير سلوك الاحتكاك.
لا ينبغي تطبيق مواصفات الشد التي تم تطويرها لظروف سطح معينة تلقائيًا على سطح آخر. يمكن أن يؤدي التشحيم إلى زيادة الحمل المسبق عند عزم دوران ثابت، مما قد يؤدي إلى إجهاد المكونات بشكل مفرط.
وعلى العكس، يمكن أن يؤدي الاحتكاك المتزايد إلى استهلاك عزم دوران أكبر دون تحقيق الشد المقصود. وتؤدي كلتا الحالتين إلى مشاكل عند استبدال أدوات التثبيت أو معالجة الأسطح دون ضوابط.
تحقق من شروط العملية التالية قبل التجميع في مرحلة الإنتاج:
- حالة الخيط: تأكد من نظافته ومن أنه في الحالة المطلوبة، سواء كانت جافة أو مشحمة.
- معالجة السطح: تحقق من أن الطلاءات المزودة تتوافق مع المواصفات المعتمدة.
- التحكم في الأدوات: تحقق من المعايرة وحالة أداة التشغيل ونطاق التشغيل.
- تسلسل الشد: اتبع الترتيب المحدد وأي متطلبات للشد على مراحل.
- قبول العملية: سجل النتائج المطلوبة وحقق في أي سلوك غير طبيعي أثناء الشد.
الهدف هو عملية تثبيت خاضعة للرقابة ومناسبة للوصلة. ولا يُعد زيادة عزم الدوران لتعويض التداخل غير المؤكد أو التثبيت السيئ تصحيحًا مقبولًا.
تحقق من طرق تثبيت الخيوط وتوافق المواد
قد يؤثر اهتزاز المحرك والأحمال الميكانيكية المتغيرة على ثبات المسمار، ولكن يجب اختيار ميزات تثبيت إضافية من خلال تصميم الوصلة بدلاً من افتراض أنها ضرورية في كل مكان.
اختر طريقة مناسبة لتثبيت البراغي
حدد ما إذا كان التجميع المعتمد يتطلب مركبًا لتثبيت الخيوط، أو مثبتًا يعمل بعزم الدوران السائد، أو ميزة تثبيت ميكانيكية أخرى، أو لا يحتاج إلى أي طريقة تثبيت إضافية.
يجب أن يأخذ الاختيار في الاعتبار التعرض للاهتزاز، ودرجة حرارة التشغيل، والمواد المقترنة، وإمكانية الوصول للصيانة، وإجراءات التفكيك المطلوبة للمفصل.
تؤدي بعض ترتيبات التثبيت إلى تغيير احتكاك التركيب أو إدخال عزم دوران سائد. وقد يتطلب وجودها طريقة ربط محددة أو إجراء قبول.
لا تعمل ميزة التثبيت على تصحيح التداخل غير الكافي، أو طول المسمار غير الصحيح، أو الخيوط التالفة، أو التثبيت الضعيف. يجب معالجة هذه الحالات بشكل مستقل.
التحقق من توافق مادة القفل
عندما يتم تحديد مركب سائل لتثبيت الخيوط، تأكد من توافقه مع طلاء المسمار والمواد المقترنة. يعتمد سلوك المركب بعد المعالجة وأداء الاحتفاظ على ظروف الاستخدام.
تحقق من نطاق درجة حرارة التشغيل المطلوب وأي تعليمات خاصة بالتنظيف أو تحضير السطح. لا تفترض أن كل مركب يتصرف بنفس الطريقة على الأسطح المعدنية المختلفة.
تثير مواد المحرك الداخلية مخاوف إضافية. فقد ينتقل المركب الزائد نحو عازل اللفات، أو المواد البلاستيكية، أو المواد اللاصقة، أو أجهزة الاستشعار، أو التوصيلات الكهربائية في حالة تطبيقه بشكل غير صحيح.
استخدم الموقع والكمية المعتمدين للتطبيق. لا ينبغي أبدًا السماح للمواد الزائدة غير الخاضعة للرقابة بالدخول إلى تجويف المحرك أو تلويث المكونات الحساسة.
تحقق من متطلبات التطبيق والصيانة المستقبلية
اتبع شروط المعالجة المحددة قبل التعامل مع المجموعة المكتملة أو تشغيلها. يجب أن تستند مدة المعالجة المطلوبة وشروط العملية إلى تعليمات المواد المعتمدة.
تحقق مما إذا كانت طريقة التثبيت تؤثر على إجراء عزم الدوران المحدد. قد لا تظل العملية المؤهلة للخيوط الجافة صالحة بعد إدخال مركب رطب.
ضع في اعتبارك الصيانة المستقبلية. تتطلب بعض طرق التثبيت التنظيف أو استبدال أدوات التثبيت أو تجديد المركب بعد التفكيك، بينما تفرض طرق أخرى متطلبات إزالة محددة.
سجل طريقة التثبيت المعتمدة وتفاصيل التطبيق ذات الصلة عندما تكون التتبعية مطلوبة. يجب أن تحدد الوثائق بوضوح كيفية إعادة تجميع الوصلة أثناء الصيانة.
التحقق من الفراغات والتحقق والسجلات الخاصة بالتجميع النهائي
يؤكد الفحص النهائي أن المكونات المعتمدة قد تم تركيبها بشكل صحيح وأن مجموعة المحرك المكتملة تفي بمتطلبات القبول الميكانيكية ومتطلبات القبول الخاصة بالعملية المحددة.
افحص وصلة التثبيت المكتملة
تأكد من وجود جميع البراغي المحددة، ومن وضعها بشكل صحيح، ومن استقرارها على أسطح التلامس المخصصة لها. افحص الحامل بحثًا عن أي فجوات أو تشوهات مرئية.
تأكد من بقاء الغسالات والفواصل في مواقعها الصحيحة. قم بإزالة الأجزاء المعدنية السائبة وبقايا التجميع التي قد تدخل إلى هيكل المحرك الدوار.
افحص الأسلاك المجاورة ووصلات المستشعرات للتأكد من عدم وجود انضغاط أو شد مفرط أو تلامس مع المكونات المتحركة. يجب أن يعكس مسار الكابلات التكوين الفعلي للتجميع.
راجع أي علامات إثبات أو مؤشرات تجميع أخرى مطلوبة بموجب الإجراء المعتمد. تدعم هذه المؤشرات التحكم في العملية ولكنها لا تحدد بشكل مستقل حمل المشبك.
تحقق من حركة الدوار والخلوص الميكانيكي
قم بإجراء الفحوصات الميكانيكية مع فصل التيار عن المحرك والتحكم في الحركات الخطرة. اتبع الإجراءات المعتمدة قبل لمس أو تحريك أي مكونات مكشوفة للدوار يدويًّا.
حيثما يُسمح بذلك، قد يكشف الدوران اليدوي الخاضع للرقابة عن احتكاك أو انسداد واضح. ومع ذلك، لا يمكن للحركة السلسة تحديد كل الخلوصات الداخلية في ظل ظروف التشغيل.
قد يكون من الضروري إجراء تحقق إضافي للتركيبات التي تتضمن حركة محورية ذات صلة، أو فراغات تعتمد على درجة الحرارة، أو أحمال ميكانيكية خاصة بالمشروع. يجب تحديد هذه المتطلبات من قبل قسم الهندسة.
يجب أن يستخدم أي فحص وظيفي يتم إجراؤه أثناء التشغيل إجراءً معتمدًا مع توفير وسائل الحماية المناسبة، وأدوات التحكم في التشغيل، ومعايير القبول. لا تقم أبدًا بإجراء اختبار أثناء التشغيل بشكل مرتجل حول الأجهزة الدوارة المكشوفة.
استكمال سجلات الفحص قبل الإفراج عن التجميع
يجب أن يحدد سجل الإفراج تكوين المحرك، ومراجعة الرسم، ومواصفات البراغي، ونتائج الفحص المطلوبة. وهذا يدعم إمكانية التتبع عند تصنيع المجموعات المخصصة أو صيانتها.
سجل التحقق من الأبعاد، ومعلومات الشد، وتفاصيل طريقة القفل وفقًا لخطة الفحص المعتمدة. يجب معالجة المعلومات الناقصة قبل الإفراج عندما تكون مطلوبة للقبول.
| بند الفحص | طريقة التحقق | أساس القبول |
| مواصفات الخيوط | فحص أدوات التثبيت ومراجعة الرسومات. | متطلبات البراغي والخيوط المقابلة المعتمدة. |
| التشابك والخلوص السفلي | قياس الأبعاد وتقييم التفاوتات المسموح بها. | التشابك المطلوب دون الوصول إلى القاع. |
| خلوص التداخل الداخلي | مراجعة الشكل الهندسي وإجراء التحقق المحدد. | لا يوجد تداخل غير مقبول مع مكونات المحرك. |
| تثبيت رأس المسمار | فحص أسطح التلامس ومحاذاة الحامل. | التثبيت الصحيح وحالة التركيب. |
| عملية الشد | مراجعة حالة الأداة وسجلات التجميع. | تم الانتهاء من إجراء الشد المعتمد. |
| تثبيت الخيوط | التحقق من سجلات المواد والتطبيق والعملية. | تم استيفاء متطلبات التثبيت المعتمدة. |
| الحالة الميكانيكية النهائية | قم بإجراء الفحوصات الميكانيكية الآمنة والفحوصات الوظيفية المطلوبة. | لا توجد عيوب غير مقبولة في التداخل أو التجميع. |
| التوثيق | مراجعة سجلات الفحص والانحرافات. | يجب اكتمال الأدلة المطلوبة وحل الانحرافات. |
حل حالات عدم المطابقة قبل الإصدار النهائي
يجب أن يؤدي اختراق المسمار غير المتوقع، أو تلف الخيوط، أو سلوك الشد غير الطبيعي، أو التداخل الميكانيكي إلى إجراء تقييم موثق بدلاً من تعديل التجميع غير الرسمي.
قد تتضمن الإجراءات التصحيحية اختيار أداة تثبيت معتمدة، أو ترميم سطح التثبيت، أو استبدال المكونات التالفة، أو مراجعة إجراءات التثبيت من خلال الرقابة الهندسية.
بعد التصحيح، كرر عمليات الفحص المتأثرة بالتغيير. فقد يؤثر المسمار البديل أو الدعامة المعدلة على أكثر من حالة تركيب واحدة كانت مقبولة سابقًا.
لا تقم بالإفراج عن التجميع إلا بعد اكتمال الفحوصات المطلوبة، وتوافر السجلات ذات الصلة، وحل الانحرافات المحددة من خلال العملية المعتمدة.
