
Os parafusos de montagem dos motores BLDC de rotor externo devem corresponder às roscas especificadas, fixar a junta pretendida e não interferir com os enrolamentos nem com os componentes rotativos. Um parafuso que pareça bem apertado pode, mesmo assim, estar instalado incorretamente.
Estas sete verificações ajudam as equipas de engenharia e de aquisição a verificar as dimensões, os métodos de montagem, os materiais de fixação e o estado final antes de aprovarem a instalação de um motor.
Verificar o tamanho e as especificações da rosca dos parafusos de montagem
A verificação dos parafusos de montagem começa com o desenho aprovado do motor, e não com o aspeto do elemento de fixação fornecido. Parafusos de aspeto semelhante podem ter roscas, propriedades de resistência ou requisitos de instalação incompatíveis.
Verifique o diâmetro, o passo e a forma da rosca do parafuso
Confirme o diâmetro nominal do parafuso, o passo da rosca e a forma da rosca em relação à interface de montagem especificada. Um parafuso que começa a enroscar num orifício não é necessariamente compatível.
As classes de tolerância da rosca também são importantes. Combinações incorretas podem causar folga excessiva, encravamento ou danos na rosca, mesmo quando o diâmetro nominal e o passo parecem corretos.
Analise a especificação completa do elemento de fixação antes de aprovar os parafusos adquiridos. Os detalhes relevantes podem incluir:
- Dimensões da rosca: Confirme o diâmetro, o passo, a forma da rosca e os requisitos de tolerância.
- Material do elemento de fixação: Verifique o material e a classe de resistência em relação ao projeto da junta aprovado.
- Tratamento de superfície: Identifique revestimentos ou galvanizações que possam afetar o ajuste, o comportamento face à corrosão e o atrito.
- Configuração da cabeça: Confirme o estilo de cabeça especificado e a característica de acionamento compatível.
- Identificação: Verifique se os fixadores adquiridos correspondem à revisão do desenho aprovada e à especificação de aquisição.
Inspecione os parafusos recebidos quanto a roscas danificadas, rebarbas, corrosão e dimensões inconsistentes. Forçar um parafuso inadequado no orifício de montagem pode danificar a rosca interna.
Confirme a interface correta de montagem do motor
Os motores de rotor externo têm, geralmente, um rotor externo rotativo que envolve os componentes fixos do estator. As suas disposições de montagem variam, pelo que o pessoal de montagem deve identificar quais as peças que se destinam a permanecer fixas.
Confirme se a interface aprovada utiliza orifícios roscados, orifícios de passagem, um flange de montagem ou um suporte separado. Verifique a quantidade, o espaçamento, a orientação e a acessibilidade dos orifícios.
A Gian Transmission oferece opções de personalização relativas a enrolamentos, dimensões do eixo e configurações de montagem. Estas opções tornam importante a verificação específica do desenho técnico aquando da aquisição de parafusos para um motor CC sem escovas de rotor externo personalizado.
Não presuma que os parafusos utilizados numa versão anterior do motor se adequarão a uma interface de montagem modificada. Mesmo pequenas alterações na geometria do suporte podem afetar a seleção dos elementos de fixação.
Confirme as especificações dos elementos de fixação antes da aprovação da aquisição
A especificação de aquisição deve identificar o tipo de parafuso aprovado com clareza suficiente para evitar a substituição com base apenas no diâmetro nominal ou numa descrição informal da peça.
Caso sejam propostos elementos de fixação alternativos, a equipa de engenharia deve analisar as suas dimensões, propriedades dos materiais, revestimentos e implicações na montagem antes de os adquirir ou instalar.
Verifique o engate efetivo da rosca e a profundidade do furo cego
O comprimento correto do parafuso depende da pilha de montagem e das roscas utilizáveis no interior da interface do motor. O comprimento nominal do parafuso, por si só, não é suficiente para garantir um engate aceitável.
Calcule o engate efetivo da rosca completa
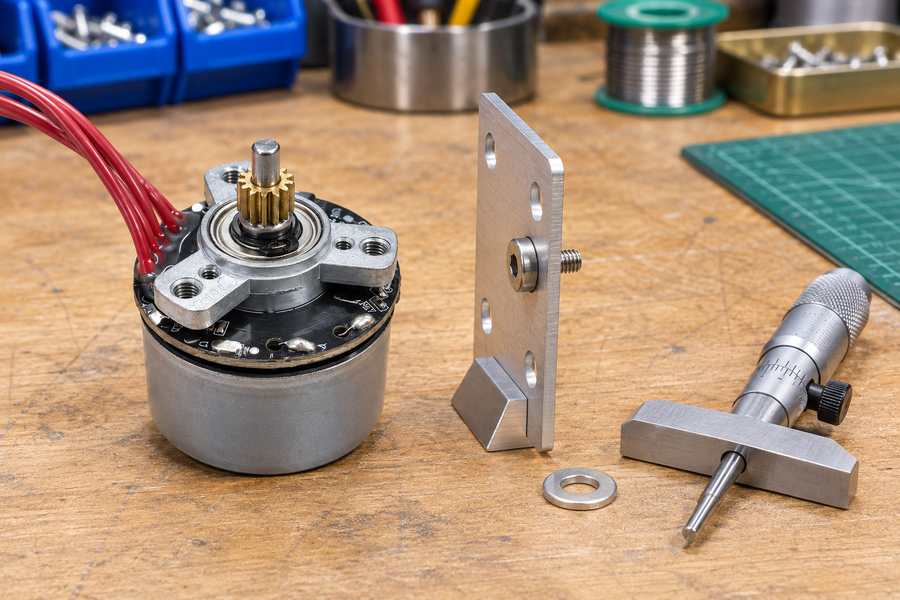
Comece pelo comprimento especificado do parafuso e pela espessura de cada componente posicionado entre a sua superfície de apoio e a interface de montagem roscada.
Estes componentes podem incluir suportes de montagem, anilhas, espaçadores e placas intermédias. A medida relevante é a espessura de aperto montada, incluindo as tolerâncias aplicáveis.
Para um parafuso típico medido a partir da parte inferior da sua cabeça, a penetração nominal é determinada subtraindo a espessura da zona de aperto montada do comprimento do parafuso.
No entanto, a penetração nominal não é necessariamente igual ao engate efetivo de rosca completa. Chanfros de entrada, roscas incompletas e a geometria da ponta do parafuso podem reduzir o comprimento das roscas de acoplamento totalmente engatadas.
Alguns tipos de cabeça utilizam convenções de comprimento nominal diferentes. Confirme a definição aplicável no desenho antes de efetuar qualquer subtração ou comparar comprimentos de parafusos de diferentes fornecedores.
Avalie ambos os extremos dimensionais. Uma pilha de montagem mais fina combinada com um parafuso mais longo aumenta a penetração, enquanto a combinação oposta pode reduzir o engate de rosca disponível.
Distinguir a profundidade útil da rosca da profundidade do furo
Os furos roscados cegos contêm normalmente várias características de profundidade diferentes. A confusão entre estas dimensões é uma fonte significativa de erros na seleção de parafusos de montagem.
A cavidade perfurada pode estender-se para além das roscas internas completas. A sua região inferior pode conter roscas incompletas, material não roscado e um cone de ponta de broca.
Por conseguinte, o fundo físico do furo não define o comprimento disponível da rosca completa que suporta a carga. O desenho técnico deve distinguir estas dimensões.
Para a verificação do comprimento do parafuso, avalie separadamente as seguintes medidas:
- Profundidade do furo: a extensão física da cavidade perfurada, incluindo a geometria relevante da ponta da broca.
- Profundidade roscada útil: a profundidade disponível das roscas internas completas.
- Penetração nominal: O comprimento do parafuso que penetra na interface de montagem, após ter em conta a fixação da montagem.
- Engate efetivo: a porção em que as roscas de acoplamento completas podem suportar a carga prevista para a junta.
- Folga inferior: O espaço axial remanescente antes de ocorrer um contacto inaceitável da ponta do parafuso.
Prevenir o toque no fundo de furos cegos
O toque no fundo ocorre quando o parafuso atinge um obstáculo no interior do orifício cego antes de a junta receber a força de aperto pretendida.
O obstáculo pode ser o fundo físico do orifício, um desvio da rosca incompleto ou outra característica interna. O parafuso pode resistir a uma rotação adicional sem apertar adequadamente o suporte.
Esta condição é particularmente enganadora durante a montagem, uma vez que a ferramenta pode indicar o binário especificado, mesmo que as superfícies de montagem não estejam adequadamente comprimidas.
Compare a penetração do parafuso, a profundidade útil da rosca e a folga inferior em relação às tolerâncias dimensionais relevantes. A adequação do engate deve também ter em conta o material de acoplamento e os requisitos aprovados para a junta.
| Dimensão | Método de verificação | Problema potencial |
| Comprimento do parafuso | Verifique a convenção de medição e a tolerância especificadas. | Penetração incorreta do parafuso. |
| Espessura da fixação montada | Meça os suportes, as anilhas e os espaçadores. | Variação inesperada no engate. |
| Engate efetivo em toda a rosca | Avaliar o contacto completo entre as roscas de acoplamento. | Engate com capacidade de carga insuficiente. |
| Profundidade útil da rosca | Verifique a profundidade das roscas internas completas. | Interferência com roscas incompletas. |
| Profundidade do furo | Analise a geometria da cavidade e da ponta da broca. | Sobreestimar a profundidade útil da rosca. |
| Folga inferior | Comparar a posição da ponta do parafuso instalado com os elementos de limitação. | Toque no fundo antes da fixação adequada. |
Não existe um comprimento de encaixe universal adequado para todas as juntas de montagem de motores com rotor externo. O encaixe necessário depende das propriedades do elemento de fixação, dos materiais de contacto, da carga e do projeto aprovado.
Verifique a penetração da ponta do parafuso e a folga interna do motor
Um parafuso de montagem pode satisfazer os requisitos de engate da rosca, mas ainda assim estender-se para o espaço interno do motor. Este risco deve ser avaliado separadamente do encaixe total em furos cegos.
Identifique possíveis percursos de penetração
Determine se cada orifício de montagem está totalmente fechado ou se comunica com uma cavidade interna do motor. Os orifícios passantes e as passagens roscadas de extremidade aberta merecem especial atenção.
Um parafuso que se estenda através de uma abertura deste tipo pode aproximar-se de enrolamentos fixos, isolamento, ligações elétricas ou da trajetória de um componente rotativo.
Analise a secção transversal real do motor ou as informações aprovadas relativas à folga interna. Os desenhos de montagem externos podem não revelar componentes sensíveis imediatamente para além da interface roscada.
Os locais de potencial interferência incluem:
- Enrolamentos do estator: as pontas expostas dos parafusos podem entrar em contacto com condutores ou danificar o isolamento dos enrolamentos.
- Cablagem interna: a penetração do parafuso pode interferir com fios encaminhados ou ligações elétricas.
- Conjunto do rotor: Os elementos de fixação salientes podem entrar na zona de movimento da campânula rotativa ou dos ímanes.
- Componentes próximos: Sensores, estruturas de suporte ou outros elementos internos podem restringir o espaço disponível.
Avaliar o movimento do rotor e a acumulação de tolerâncias
A folga estática na ponta do parafuso é apenas uma parte da avaliação. O movimento relevante do rotor, a folga axial dos rolamentos, o posicionamento dos componentes e as tolerâncias de fabrico podem alterar a separação disponível.
Avalie a combinação de condições dimensionais mais suscetível de reduzir a folga. O parafuso mais longo permitido, a pilha de montagem mais fina e a posição mais próxima de um componente interno podem ocorrer em simultâneo.
Quando o movimento axial ou outro deslocamento permitido afetar a separação, a avaliação da folga deve ter em conta esse movimento, em vez de se basear exclusivamente na geometria nominal.
Não se deve partir do princípio de que um rotor que gira livremente com a mão comprove a existência de folga suficiente em todas as condições de funcionamento. A verificação necessária depende do projeto específico do motor.
Ter em conta as configurações personalizadas do motor
Enrolamentos personalizados, disposições do eixo ou características de montagem podem alterar a geometria interna relevante para a penetração dos elementos de fixação. Uma configuração anterior não deve servir de base para determinar a folga num projeto revisto.
As equipas de aquisição que avaliem um motor CC sem escovas personalizado devem obter os desenhos de montagem aplicáveis e os requisitos de folga, em vez de assumirem um comprimento de parafuso padrão.
A integração de controladores e sensores também pode introduzir cablagem ou componentes próximos da interface de montagem. As suas localizações reais devem ser verificadas quando afetam a instalação dos parafusos.
Se a geometria interna não estiver disponível, solicite confirmação da equipa de engenharia antes da instalação. Um comprimento de parafuso adequado não é prova de que a folga do enrolamento ou do rotor tenha sido estabelecida.
Verifique o assentamento da cabeça do parafuso e o alinhamento da pilha de montagem
Mesmo um parafuso com rosca correta não consegue proporcionar uma fixação fiável quando a sua cabeça não assenta corretamente ou quando a pilha de montagem apresenta folgas, desalinhamentos ou superfícies de contacto danificadas.
Verifique a compatibilidade entre a cabeça do parafuso e a superfície de apoio
Verifique se a geometria da cabeça selecionada corresponde à superfície de montagem pretendida. As configurações de cabeça plana, escareada e outras distribuem as forças de contacto de forma diferente.
A seleção incorreta da cabeça pode concentrar a pressão, danificar o suporte ou impedir o assentamento completo. Verifique os requisitos das anilhas em relação ao projeto aprovado, em vez de adicionar anilhas automaticamente.
Quando forem especificadas anilhas, inspecione as suas dimensões, requisitos de dureza e superfícies de contacto. Uma anilha não deve obstruir peças vizinhas nem reduzir o engate da rosca de forma inesperada.
Confirme também a folga externa da cabeça. Num conjunto de rotor externo, as cabeças dos parafusos ou as ferramentas não devem interferir com a campânula rotativa ou com outras peças móveis próximas.
Inspecione os suportes de montagem e o alinhamento dos espaçadores
Inspecione as superfícies de contacto antes de apertar. Rebabas, lascas, acumulação de revestimento e detritos retidos podem criar uma condição de contacto enganadora ou impedir que o suporte assente de forma plana.
Confirme as posições dos orifícios do suporte e a orientação dos espaçadores. Orifícios desalinhados podem introduzir carga lateral ou danificar as roscas quando se utilizam parafusos para unir componentes.
Para montagens que utilizem vários parafusos, inicie a instalação de acordo com o procedimento aprovado e verifique se cada elemento de fixação encaixa naturalmente antes de aplicar o binário de aperto final.
Um suporte de montagem deve encaixar na interface a que se destina sem exigir uma força excessiva nos parafusos para corrigir a sua forma ou posição. Resolva problemas de alinhamento significativos antes de fixar.
Evitar a distorção induzida pela montagem
Um aperto desigual ou uma geometria de contacto incorreta podem distorcer um suporte de montagem ou introduzir cargas indesejadas na estrutura do motor. O efeito depende da rigidez e da geometria da junta.
Inspecione a junta encaixada para detetar folgas visíveis e contacto anormal. Quando forem especificados limites de planicidade ou distorção, utilize o método de medição aprovado.
Não interprete a ausência de folgas visíveis como prova absoluta de um aperto correto. A inspeção do assentamento complementa, mas não substitui, o processo de aperto especificado.
Verifique o binário de aperto, as ferramentas e as condições de atrito
O aperto dos parafusos de montagem deve criar as condições necessárias para a junta sem danificar o parafuso ou a interface roscada. Uma especificação de binário adequada depende de mais do que apenas o diâmetro nominal do parafuso.
Confirme os requisitos de aperto aprovados
Utilize os requisitos de binário estabelecidos para o fixador específico, o material de acoplamento e a junta de montagem. Evite copiar um valor de aperto de outra configuração de motor sem aprovação.
O binário aplicado não é equivalente à carga de aperto. O atrito na superfície de apoio da cabeça do parafuso e entre as roscas engatadas representa uma parte substancial do binário de aperto aplicado.
A parte restante contribui para a tensão do elemento de fixação, dependendo do projeto da junta e das condições de instalação. Consequentemente, leituras de binário iguais não garantem uma pré-carga igual.
Nos casos em que a pré-carga é crítica, a especificação técnica deve definir um método adequado de instalação e verificação, em vez de se basear numa relação binário-tensão presumida.
Verificar as ferramentas de torque e os procedimentos de aperto
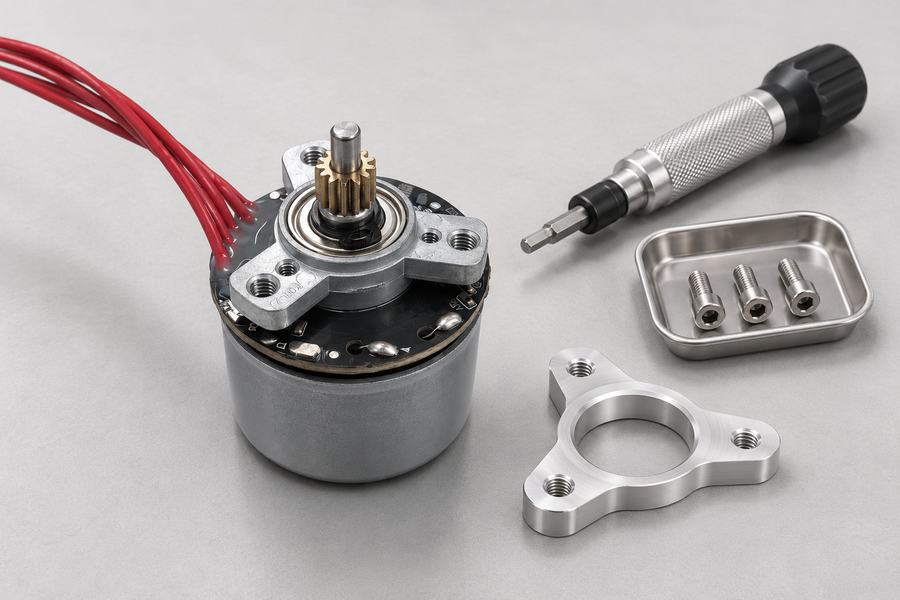
Confirme se a ferramenta de torque selecionada está calibrada e funciona dentro de uma faixa de trabalho adequada. As pontas da chave de fendas devem encaixar-se corretamente na característica especificada da cabeça do parafuso.
Recessos danificados, ferramentas gastas ou um mau alinhamento da chave de fendas podem causar erros de instalação. Substitua as ferramentas inadequadas, em vez de compensar com força adicional.
Para juntas com vários parafusos de montagem, siga a sequência de aperto especificada. Pode ser necessária uma sequência por etapas ou alternada para obter um assentamento consistente.
Verifique se existe resistência anormal durante a instalação. Um comportamento inesperado do binário pode indicar danos na rosca, encaixe incorreto, contaminação ou um problema de assentamento que requeira investigação.
Controlo das condições de atrito em seco, lubrificadas e revestidas
As roscas secas e as roscas lubrificadas podem produzir cargas de fixação diferentes com o mesmo binário aplicado. Os revestimentos e os compostos de bloqueio também podem alterar o comportamento do atrito.
Uma especificação de aperto desenvolvida para uma determinada condição de superfície não deve ser automaticamente aplicada a outra. A lubrificação pode aumentar a pré-carga com o mesmo binário, podendo sobrecarregar os componentes.
Por outro lado, o aumento do atrito pode consumir mais binário aplicado sem produzir a tensão pretendida. Ambas as situações tornam problemática a substituição descontrolada de fixadores ou o tratamento de superfícies.
Verifique as seguintes condições do processo antes da montagem de produção:
- Condição da rosca: Confirme a limpeza e o estado exigido (seco ou lubrificado).
- Tratamento de superfície: verifique se os revestimentos fornecidos correspondem à especificação aprovada.
- Controlo das ferramentas: Verifique a calibração, o estado da chave de aperto e a gama de funcionamento.
- Sequência de aperto: Siga a ordem especificada e quaisquer requisitos de aperto por etapas.
- Aceitação do processo: Registe os resultados exigidos e investigue comportamentos anormais de aperto.
O objetivo é um processo de fixação controlado e adequado à junta. Aumentar o binário para compensar um encaixe incerto ou um assentamento deficiente não é uma correção aceitável.
Verifique os métodos de bloqueio de roscas e a compatibilidade dos materiais
A vibração do motor e as variações nas cargas mecânicas podem influenciar a retenção dos parafusos, mas as características de bloqueio adicionais devem ser selecionadas através do projeto da junta, em vez de se presumir que são necessárias em todos os casos.
Selecione um método adequado de retenção do parafuso
Determine se a montagem aprovada requer um composto de bloqueio de roscas, um fixador de torque predominante, outro recurso de retenção mecânica ou nenhum método de bloqueio adicional.
A seleção deve ter em conta a exposição à vibração, a temperatura de serviço, os materiais de acoplamento, o acesso para manutenção e o procedimento de desmontagem exigido pela junta.
Algumas disposições de bloqueio alteram o atrito de instalação ou introduzem um binário de aperto. A sua presença pode exigir um método de aperto específico ou um procedimento de aceitação.
Um recurso de bloqueio não corrige um encaixe inadequado, um comprimento incorreto do parafuso, roscas danificadas ou uma fixação deficiente. Essas condições devem ser resolvidas de forma independente.
Verificar a compatibilidade entre o sistema de bloqueio e o material
Quando for especificado um composto líquido de bloqueio de roscas, confirme a compatibilidade com o revestimento do parafuso e os materiais de acoplamento. O comportamento de cura e o desempenho de retenção dependem das condições de aplicação.
Verifique a gama de temperaturas de funcionamento exigida e quaisquer instruções de limpeza ou preparação da superfície. Não presuma que todos os compostos se comportam de forma idêntica em diferentes superfícies metálicas.
Os materiais internos do motor suscitam preocupações adicionais. O excesso de composto pode migrar para o isolamento do enrolamento, plásticos, adesivos, sensores ou ligações elétricas se aplicado incorretamente.
Utilize o local e a quantidade de aplicação aprovados. Nunca se deve permitir que o excesso de material não controlado entre na cavidade do motor ou contamine componentes sensíveis.
Verifique os requisitos de aplicação e de manutenção futura
Siga as condições de cura especificadas antes de manusear ou operar o conjunto concluído. O tempo de cura necessário e as condições do processo devem estar em conformidade com as instruções aprovadas do material.
Verifique se o método de fixação afeta o procedimento de binário definido. Um processo qualificado para roscas secas pode deixar de ser válido após a introdução de um composto húmido.
Tenha em conta a manutenção futura. Alguns métodos de retenção exigem limpeza, substituição de fixadores ou renovação do composto após a desmontagem, enquanto outros introduzem requisitos específicos de remoção.
Registe o método de fixação aprovado e os detalhes relevantes da aplicação quando for necessária a rastreabilidade. A documentação deve especificar claramente como a junta deve ser remontada durante a manutenção.
Verificação da Folga, Verificação e Registos da Montagem Final
A inspeção final confirma que os componentes aprovados foram instalados corretamente e que o conjunto do motor concluído satisfaz os requisitos de aceitação mecânicos e de processo definidos.
Inspecione a junta de montagem concluída
Verifique se todos os parafusos especificados estão presentes, corretamente posicionados e encaixados nas superfícies de contacto pretendidas. Inspecione o suporte quanto a folgas visíveis ou deformações.
Confirme se as anilhas e os espaçadores permanecem corretamente posicionados. Remova peças soltas e resíduos de montagem que possam entrar na estrutura rotativa do motor.
Inspecione a cablagem próxima e as ligações dos sensores para detetar eventuais aperto, tensão excessiva ou contacto com componentes móveis. O traçado dos cabos deve refletir a configuração real da montagem.
Verifique quaisquer marcas de referência ou outros indicadores de montagem exigidos pelo procedimento aprovado. Tais indicadores apoiam o controlo do processo, mas não determinam, por si só, a carga de fixação.
Verificar o movimento do rotor e a folga mecânica
Realize inspeções mecânicas com o motor desenergizado e o movimento perigoso controlado. Siga os procedimentos aprovados antes de tocar ou mover manualmente quaisquer componentes expostos do rotor.
Quando permitido, a rotação manual controlada pode revelar atrito ou obstrução evidentes. No entanto, um movimento suave não permite determinar todas as folgas internas em condições de funcionamento.
Pode ser necessária uma verificação adicional para conjuntos com movimento axial relevante, folgas dependentes da temperatura ou cargas mecânicas específicas do projeto. Estes requisitos devem ser definidos pela engenharia.
Qualquer verificação funcional com alimentação deve utilizar um procedimento aprovado com proteções adequadas, controlos operacionais e critérios de aceitação. Nunca improvise um teste com alimentação em torno de componentes rotativos expostos.
Preencha os registos de inspeção antes da libertação do conjunto
O registo de libertação deve identificar a configuração do motor, a revisão do desenho, a especificação dos parafusos e os resultados de inspeção exigidos. Isto facilita a rastreabilidade quando são fabricados ou submetidos a manutenção conjuntos personalizados.
Registe a verificação dimensional, as informações de aperto e os detalhes do método de bloqueio de acordo com o plano de inspeção aprovado. A falta de informações deve ser resolvida antes da libertação, quando tal for necessário para a aceitação.
| Item de inspeção | Método de verificação | Base de aceitação |
| Especificação da rosca | Inspecionar os elementos de fixação e rever os desenhos. | Requisitos aprovados para parafusos e roscas correspondentes. |
| Encaixe e folga inferior | Medir as dimensões e avaliar as tolerâncias. | Engate necessário sem atingir o fundo. |
| Folga de intrusão interna | Analisar a geometria e realizar a verificação especificada. | Sem interferências inaceitáveis com os componentes do motor. |
| Assentamento da cabeça do parafuso | Inspecionar as superfícies de contacto e o alinhamento do suporte. | Condições corretas de assentamento e montagem. |
| Processo de aperto | Verifique o estado da ferramenta e os registos de montagem. | Procedimento de aperto aprovado concluído. |
| Fixação de roscas | Verificar os registos relativos ao material, à aplicação e ao processo. | Requisitos de retenção aprovados cumpridos. |
| Condição mecânica final | Efetue as verificações mecânicas de segurança e as verificações funcionais necessárias. | Sem interferências inaceitáveis nem defeitos de montagem. |
| Documentação | Analisar os registos de inspeção e de desvios. | As provas exigidas devem estar completas e os desvios resolvidos. |
Resolver as não-conformidades antes da libertação final
A penetração inesperada de parafusos, roscas danificadas, comportamento de aperto anormal ou interferência mecânica devem dar origem a uma avaliação documentada, em vez de um ajuste informal da montagem.
As ações corretivas podem envolver a seleção de um elemento de fixação aprovado, a restauração de uma superfície de montagem, a substituição de componentes danificados ou a revisão do procedimento de instalação através de controlo de engenharia.
Após a correção, repita as inspeções afetadas pela alteração. Um parafuso de substituição ou um suporte alterado pode afetar mais do que uma condição de montagem previamente aceite.
Apenas liberte o conjunto quando as verificações necessárias estiverem concluídas, os registos aplicáveis estiverem disponíveis e os desvios identificados tiverem sido resolvidos através do processo aprovado.
