
Les vis de fixation des moteurs BLDC à rotor externe doivent correspondre au filetage spécifié, assurer le serrage de l’assemblage prévu et ne pas entrer en contact avec les enroulements ni les composants rotatifs. Une vis qui semble bien serrée peut tout de même être mal installée.
Ces sept vérifications aident les équipes d’ingénierie et d’approvisionnement à contrôler les dimensions, les méthodes d’assemblage, les matériaux de fixation et l’état final avant de valider l’installation d’un moteur.
Vérification de la taille et des spécifications du filetage des vis de fixation
La vérification des vis de fixation commence par le plan du moteur approuvé, et non par l’aspect de la fixation fournie. Des vis d’apparence similaire peuvent présenter des filetages, des propriétés de résistance ou des exigences d’installation incompatibles.
Vérifier le diamètre, le pas et la forme du filetage de la vis
Vérifiez le diamètre nominal de la vis, le pas du filetage et la forme du filetage par rapport à l’interface de montage spécifiée. Une vis qui commence à s’envisager dans un trou n’est pas nécessairement compatible.
Les classes de tolérance du filetage ont également leur importance. Des combinaisons incorrectes peuvent entraîner un jeu excessif, un grippage ou des filetages endommagés, même lorsque le diamètre nominal et le pas semblent corrects.
Consultez l’ensemble des spécifications de la fixation avant de valider les vis achetées. Les détails pertinents peuvent inclure :
- Dimensions du filetage : vérifiez le diamètre, le pas, la forme du filetage et les exigences de tolérance.
- Matériau de la fixation : vérifiez le matériau et la classe de résistance par rapport à la conception approuvée de l’assemblage.
- Traitement de surface : identifiez les revêtements ou placages susceptibles d’affecter l’ajustement, le comportement face à la corrosion et le frottement.
- Configuration de la tête : vérifiez le type de tête spécifié et la caractéristique d’entraînement compatible.
- Identification : assurez-vous que les fixations achetées correspondent à la révision du plan approuvée et au cahier des charges d’approvisionnement.
Inspectez les vis à leur réception pour détecter d’éventuels filetages endommagés, des bavures, de la corrosion et des dimensions non conformes. Forcer une vis inadaptée dans le trou de montage peut endommager le filetage interne.
Vérifier la bonne interface de montage du moteur
Les moteurs à rotor externe sont généralement constitués d’un rotor externe rotatif entourant les composants fixes du stator. Leurs configurations de montage varient ; le personnel chargé de l’assemblage doit donc identifier les éléments destinés à rester fixes.
Vérifiez si l’interface approuvée utilise des trous filetés, des trous de passage, une bride de montage ou un support séparé. Vérifiez le nombre de trous, leur espacement, leur orientation et leur accessibilité.
Gian Transmission propose des options de personnalisation concernant les enroulements, les dimensions de l’arbre et les configurations de montage. Ces options rendent indispensable une vérification spécifique au plan lors de l’achat de vis pour un moteur à courant continu sans balais à rotor externe personnalisé.
Ne partez pas du principe que les vis utilisées sur une version antérieure du moteur s’adapteront à une interface de montage modifiée. Même de légères modifications de la géométrie du support peuvent avoir une incidence sur le choix des fixations.
Confirmez les spécifications des éléments de fixation avant de valider l’achat
Le cahier des charges d’achat doit identifier le type de vis approuvé de manière suffisamment claire pour empêcher toute substitution fondée uniquement sur le diamètre nominal ou une description informelle de la pièce.
Lorsque d’autres fixations sont proposées, le service d’ingénierie doit examiner leurs dimensions, les propriétés des matériaux, les revêtements et les implications au niveau de l’assemblage avant de les acheter ou de les installer.
Vérifier l’engagement effectif du filetage et la profondeur du trou borgne
La longueur correcte de la vis dépend de l’empilement de montage assemblé et des filets utilisables à l’intérieur de l’interface du moteur. La longueur nominale de la vis ne suffit pas à elle seule à garantir un engagement acceptable.
Calculer l’engagement fileté effectif sur toute la longueur
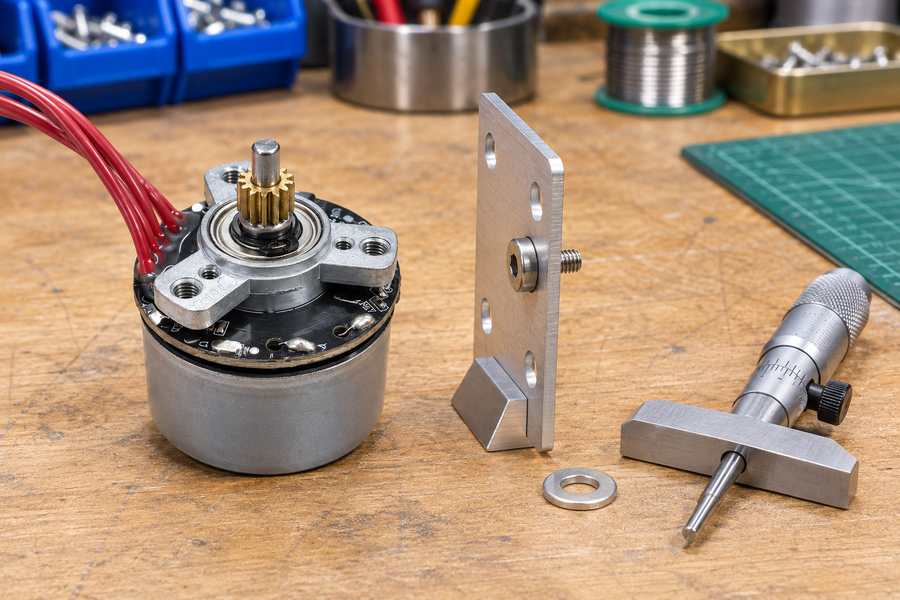
Commencez par la longueur de vis spécifiée et l’épaisseur de chaque composant situé entre sa surface d’appui et l’interface de montage filetée.
Ces composants peuvent inclure des supports de fixation, des rondelles, des entretoises et des plaques intermédiaires. La mesure pertinente est l’épaisseur de prise d’ensemble, y compris les tolérances applicables.
Pour une vis type mesurée à partir de la face inférieure de sa tête, la pénétration nominale est déterminée en soustrayant l’épaisseur de la zone de serrage assemblée de la longueur de la vis.
Cependant, la pénétration nominale n’est pas nécessairement égale à l’engagement fileté complet effectif. Les chanfreins d’entrée, les filets incomplets et la géométrie de la pointe de la vis peuvent réduire la longueur des filets d’accouplement entièrement engagés.
Certains types de têtes utilisent des conventions de longueur nominale différentes. Vérifiez la définition applicable sur le plan avant d’effectuer toute soustraction ou de comparer les longueurs de vis provenant de différents fournisseurs.
Évaluez les deux extrêmes dimensionnels. Un ensemble de montage plus fin associé à une vis plus longue augmente la pénétration, tandis que la combinaison inverse peut réduire l’engagement fileté disponible.
Distinguer la profondeur de filetage utile de la profondeur du trou percé
Les trous taraudés borgnes comportent généralement plusieurs caractéristiques de profondeur différentes. La confusion entre ces dimensions est une source importante d’erreurs dans le choix des vis de montage.
La cavité percée peut s’étendre au-delà du filetage interne complet. Sa partie inférieure peut contenir des filets incomplets, du matériau non fileté et un cône de pointe de foret.
Par conséquent, le fond physique du trou percé ne définit pas la longueur disponible des filets complets supportant la charge. Le plan technique doit distinguer ces dimensions.
Pour vérifier la longueur de la vis, évaluez séparément les mesures suivantes :
- Profondeur du trou percé : l’étendue physique de la cavité percée, y compris la géométrie pertinente de la pointe du foret.
- Profondeur filetée utile : profondeur disponible des filets internes complets.
- Pénétration nominale : longueur de la vis pénétrant dans l’interface de montage après prise en compte de la prise d’assemblage.
- Engagement effectif : la partie où les filets d’accouplement complets peuvent supporter la charge prévue de l’assemblage.
- Jeu au fond : espace axial restant avant qu’un contact inacceptable de la pointe de la vis ne se produise.
Éviter le fond de trou aveugle
Le fond de trou se produit lorsque la vis atteint un obstacle à l’intérieur du trou borgne avant que l’assemblage ne reçoive la force de serrage prévue.
Cet obstacle peut être le fond physique du trou, un filetage incomplet ou tout autre élément interne. La vis peut alors résister à toute rotation supplémentaire sans serrer correctement le support.
Cette situation est particulièrement trompeuse lors de l’assemblage, car l’outil peut indiquer le couple spécifié même si les surfaces de montage ne sont pas suffisamment comprimées.
Comparez la pénétration de la vis, la profondeur de filetage utile et le jeu au fond en tenant compte des tolérances dimensionnelles applicables. L’adéquation de l’engagement doit également tenir compte du matériau d’accouplement et des exigences approuvées pour l’assemblage.
| Dimension | Méthode de vérification | Problème potentiel |
| Longueur de la vis | Vérifier la convention de mesure et la tolérance spécifiées. | Pénétration incorrecte de la vis. |
| Épaisseur de l’assemblage | Mesurer les supports, les rondelles et les entretoises. | Variation inattendue de l’engagement. |
| Engagement effectif sur toute la longueur du filetage | Évaluer le contact complet entre les filetages d’accouplement. | Engagement porteur insuffisant. |
| Profondeur de filetage utile | Vérifier la profondeur des filets internes complets. | Interférence due à des filets incomplets. |
| Profondeur du trou percé | Vérifier la géométrie de la cavité et de la pointe du foret. | Surestimation de la profondeur utile du filetage. |
| Jeu au fond | Comparer la position de la pointe de la vis une fois installée avec les repères de limite. | Atteinte du fond avant un serrage correct. |
Il n’existe pas de longueur d’engagement universelle adaptée à tous les joints de montage des moteurs à rotor externe. L’engagement requis dépend des propriétés de la fixation, des matériaux d’accouplement, de la charge et de la conception approuvée.
Vérification de la pénétration de la pointe de la vis et du jeu interne du moteur
Une vis de fixation peut satisfaire aux exigences d’engagement du filetage tout en pénétrant dans l’espace interne du moteur. Ce risque doit être évalué indépendamment de l’atteinte du fond d’un trou borgne.
Identifier les voies d’intrusion potentielles
Déterminez si chaque trou de fixation est entièrement fermé ou s’il communique avec une cavité interne du moteur. Les trous traversants et les passages filetés ouverts méritent une attention particulière.
Une vis s’engageant à travers une telle ouverture peut s’approcher d’enroulements fixes, d’une isolation, de connexions électriques ou de la trajectoire d’un composant en rotation.
Examinez la section transversale réelle du moteur ou les informations approuvées concernant les jeux internes. Les plans de montage externes peuvent ne pas révéler la présence de composants sensibles situés immédiatement au-delà de l’interface filetée.
Les emplacements d’interférence potentiels comprennent :
- Enroulements du stator : les pointes de vis exposées peuvent entrer en contact avec des conducteurs ou endommager l’isolation des enroulements.
- Câblage interne : la pénétration des vis peut gêner le cheminement des fils ou les connexions électriques.
- Ensemble rotor : les fixations saillantes peuvent pénétrer dans l’enveloppe de mouvement de la cloche rotative ou des aimants.
- Composants voisins : les capteurs, les structures de support ou d’autres éléments internes peuvent restreindre l’espace disponible.
Évaluation du mouvement du rotor et de l’accumulation des tolérances
Le jeu statique au niveau de la pointe de vis ne constitue qu’une partie de l’évaluation. Le mouvement pertinent du rotor, le jeu axial des roulements, le positionnement des composants et les tolérances de fabrication peuvent modifier l’écartement disponible.
Évaluez la combinaison de conditions dimensionnelles la plus susceptible de réduire le jeu. La vis la plus longue autorisée, l’empilement de montage le plus fin et la position la plus proche d’un composant interne peuvent se présenter simultanément.
Lorsqu’un mouvement axial ou un autre déplacement autorisé affecte l’écartement, l’évaluation du jeu doit tenir compte de ce mouvement plutôt que de se fonder uniquement sur la géométrie nominale.
Ne partez pas du principe qu’un rotor tournant librement à la main garantit un jeu suffisant dans toutes les conditions de fonctionnement. La vérification requise dépend de la conception spécifique du moteur.
Tenir compte des configurations de moteurs sur mesure
Des enroulements, des dispositions d’arbres ou des caractéristiques de montage personnalisés peuvent modifier la géométrie interne relative à la pénétration des fixations. Une configuration antérieure ne doit pas servir de référence pour déterminer le jeu d’une conception révisée.
Les équipes d’approvisionnement évaluant un moteur à courant continu sans balais personnalisé doivent se procurer les plans de montage et les exigences de jeu applicables, plutôt que de supposer une longueur de vis standard.
L’intégration d’un contrôleur et de capteurs peut également entraîner la présence de câblages ou de composants à proximité de l’interface de montage. Leurs emplacements réels doivent être vérifiés lorsqu’ils affectent la mise en place des vis.
Si la géométrie interne n’est pas disponible, demandez une confirmation technique avant l’installation. Une longueur de vis adaptée ne constitue pas une preuve que le jeu au niveau des enroulements ou du rotor a été établi.
Vérification de l’assise de la tête de vis et de l’alignement de l’empilement de montage
Même une vis correctement filetée ne peut pas assurer un serrage fiable si sa tête n’est pas correctement positionnée ou si l’empilement de montage présente des jeux, un désalignement ou des surfaces de contact endommagées.
Vérifiez la compatibilité entre la tête de vis et la surface d’appui
Vérifiez si la géométrie de tête choisie correspond à la surface de montage prévue. Les têtes plates, fraisées et autres configurations répartissent les forces de contact différemment.
Un mauvais choix de tête peut concentrer la pression, endommager le support ou empêcher un positionnement complet. Vérifiez les exigences relatives aux rondelles par rapport à la conception approuvée plutôt que d’ajouter automatiquement des rondelles.
Lorsque des rondelles sont spécifiées, vérifiez leurs dimensions, leurs exigences de dureté et leurs surfaces de contact. Une rondelle ne doit pas gêner les pièces voisines ni réduire de manière inattendue l’engagement du filetage.
Vérifiez également le jeu externe de la tête. Sur un ensemble à rotor externe, les têtes de vis ou les outils ne doivent pas gêner la cloche rotative ou tout autre élément mobile à proximité.
Vérification de l’alignement des supports de fixation et des entretoises
Inspectez les surfaces d’accouplement avant le serrage. Les bavures, les copeaux, les accumulations de revêtement et les débris coincés peuvent créer des conditions de contact trompeuses ou empêcher le support de reposer à plat.
Vérifiez les positions des trous du support et l’orientation des entretoises. Des trous mal alignés peuvent introduire une charge latérale ou endommager les filets lorsque des vis sont utilisées pour assembler les composants.
Pour les assemblages utilisant plusieurs vis, commencez l’installation conformément à la procédure approuvée et vérifiez que chaque fixation s’engage naturellement avant d’appliquer le couple de serrage final.
Un support de fixation doit s’adapter à l’interface prévue sans nécessiter une force de serrage excessive pour corriger sa forme ou sa position. Résolvez les problèmes d’alignement importants avant le serrage.
Prévenir les déformations induites par l’assemblage
Un serrage inégal ou une géométrie de contact incorrecte peut déformer un support de montage ou introduire des charges indésirables dans la structure du moteur. L’effet dépend de la rigidité et de la géométrie de l’assemblage.
Inspectez l’assemblage monté pour détecter d’éventuels jeux visibles et tout contact anormal. Lorsque des limites de planéité ou de déformation sont spécifiées, utilisez la méthode de mesure approuvée.
Ne considérez pas l’absence d’écarts visibles comme une preuve absolue d’un serrage correct. L’inspection de la mise en place vient appuyer, mais ne remplace pas, le processus de serrage spécifié.
Vérifier le couple de serrage, les outils et les conditions de frottement
Le serrage des vis de fixation doit permettre d’obtenir l’état de joint requis sans endommager la vis ni l’interface filetée. La spécification d’un couple approprié ne dépend pas uniquement du diamètre nominal de la vis.
Vérifiez les exigences de serrage approuvées
Utilisez les exigences de couple établies pour la fixation, le matériau d’accouplement et l’assemblage de montage concernés. Évitez de reprendre une valeur de serrage provenant d’une autre configuration de moteur sans autorisation.
Le couple appliqué n’est pas équivalent à la charge de serrage. Le frottement au niveau de la surface d’appui de la tête de vis et entre les filets en prise représente une part substantielle du couple de serrage appliqué.
La partie restante contribue à la tension de la fixation, en fonction de la conception de l’assemblage et des conditions d’installation. Par conséquent, des valeurs de couple identiques ne garantissent pas une précharge identique.
Lorsque la précharge est critique, le cahier des charges technique doit définir une méthode d’installation et de vérification appropriée plutôt que de se fier à une relation supposée entre couple et tension.
Vérification des outils de serrage et des procédures de serrage
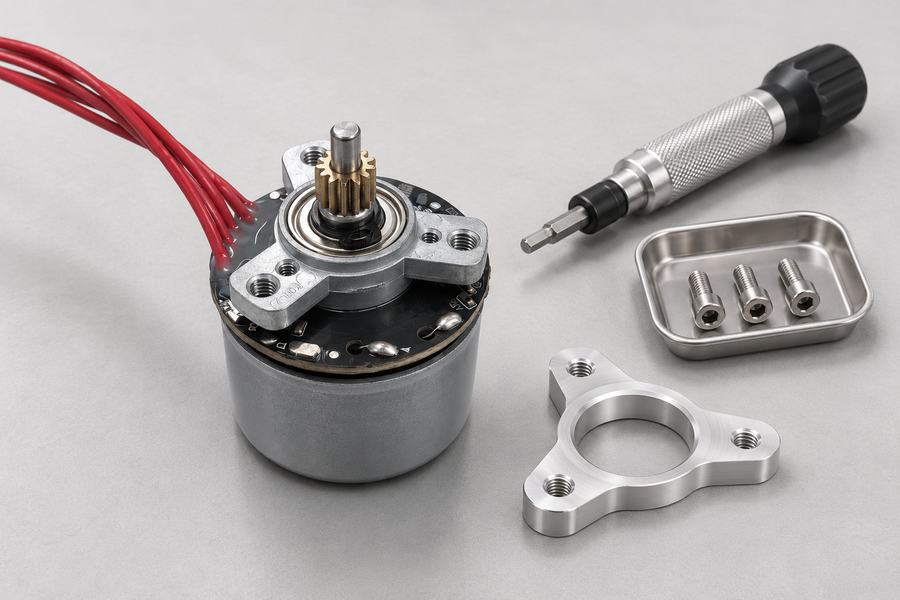
Vérifiez que l’outil de serrage sélectionné est étalonné et fonctionne dans une plage de fonctionnement appropriée. Les embouts de vissage doivent s’engager correctement dans la partie spécifique de la tête de vis.
Des empreintes endommagées, des outils usés ou un mauvais alignement de l’embout peuvent entraîner des erreurs de montage. Remplacez les outils inadaptés plutôt que de compenser en appliquant une force supplémentaire.
Pour les assemblages comportant plusieurs vis de fixation, respectez la séquence de serrage spécifiée. Une séquence par étapes ou alternée peut être nécessaire pour obtenir un serrage uniforme.
Vérifiez l’absence de résistance anormale pendant l’installation. Un comportement inattendu du couple peut indiquer un endommagement du filetage, un engagement incorrect, une contamination ou un problème de serrage nécessitant une analyse.
Maîtriser les conditions de frottement à sec, lubrifiées et revêtues
Les filetages secs et lubrifiés peuvent produire des charges de serrage différentes pour un même couple appliqué. Les revêtements et les composés de blocage peuvent également modifier le comportement au frottement.
Une spécification de serrage élaborée pour un type de surface ne doit pas être automatiquement appliquée à un autre. La lubrification peut augmenter la précharge à couple constant, ce qui risque de soumettre les composants à des contraintes excessives.
À l’inverse, une friction accrue peut absorber davantage de couple appliqué sans produire la tension souhaitée. Ces deux situations rendent problématique le remplacement non contrôlé des fixations ou le traitement de surface.
Vérifiez les conditions de processus suivantes avant l’assemblage en série :
- État du filetage : vérifiez la propreté et l’état requis (sec ou lubrifié).
- Traitement de surface : vérifiez que les revêtements fournis sont conformes à la spécification approuvée.
- Contrôle des outils : vérifiez l’étalonnage, l’état de l’outil de serrage et la plage de fonctionnement.
- Séquence de serrage : respectez l’ordre spécifié et les éventuelles exigences de serrage par étapes.
- Acceptation du processus : consignez les résultats requis et examinez tout comportement de serrage anormal.
L’objectif est de mettre en place un processus de serrage contrôlé et adapté à l’assemblage. Augmenter le couple pour compenser un engagement incertain ou un mauvais positionnement n’est pas une correction acceptable.
Vérifier les méthodes de blocage des filetages et la compatibilité des matériaux
Les vibrations du moteur et les variations des charges mécaniques peuvent influencer la rétention des vis, mais les dispositifs de blocage supplémentaires doivent être choisis en fonction de la conception de l’assemblage plutôt que considérés comme nécessaires dans tous les cas.
Choisissez une méthode de retenue des vis appropriée
Déterminez si l’assemblage approuvé nécessite un produit de freinage de filetage, une fixation à couple prédéterminé, un autre dispositif de retenue mécanique, ou aucune méthode de freinage supplémentaire.
Le choix doit tenir compte de l’exposition aux vibrations, de la température de service, des matériaux d’accouplement, de l’accès pour la maintenance et de la procédure de démontage requise pour l’assemblage.
Certains dispositifs de blocage modifient le frottement à l’installation ou introduisent un couple prédéterminé. Leur présence peut nécessiter une méthode de serrage spécifique ou une procédure de réception.
Un dispositif de blocage ne corrige pas un engagement insuffisant, une longueur de vis incorrecte, des filets endommagés ou un serrage insuffisant. Ces problèmes doivent être résolus séparément.
Vérifier la compatibilité entre le dispositif de blocage et les matériaux
Lorsqu’un produit de freinage de filetage liquide est spécifié, confirmez sa compatibilité avec le revêtement de la vis et les matériaux d’accouplement. Le comportement au durcissement et les performances de rétention dépendent des conditions d’application.
Vérifiez la plage de températures de service requise ainsi que les instructions de nettoyage ou de préparation de surface. Ne partez pas du principe que tous les produits se comportent de manière identique sur différentes surfaces métalliques.
Les matériaux internes du moteur soulèvent des préoccupations supplémentaires. Un excès de produit peut migrer vers l’isolation des enroulements, les plastiques, les adhésifs, les capteurs ou les connexions électriques s’il est mal appliqué.
Respectez l’emplacement et la quantité d’application approuvés. Il ne faut jamais laisser un excès de produit non contrôlé pénétrer dans la cavité du moteur ou contaminer des composants sensibles.
Vérifiez les exigences d’application et d’entretien futur
Respectez les conditions de durcissement spécifiées avant de manipuler ou de mettre en service l’ensemble assemblé. Le temps de durcissement requis et les conditions de processus doivent être indiqués dans les instructions approuvées relatives au produit.
Vérifiez si la méthode de blocage a une incidence sur la procédure de serrage définie. Un processus validé pour des filetages secs peut ne plus être valable après l’introduction d’un composé humide.
Tenez compte de la maintenance future. Certaines méthodes de retenue nécessitent un nettoyage, le remplacement des fixations ou l’application d’un nouveau composé après le démontage, tandis que d’autres imposent des exigences spécifiques en matière de démontage.
Consignez la méthode de blocage approuvée et les détails d’application pertinents lorsque la traçabilité est requise. La documentation doit préciser clairement comment l’assemblage doit être remonté lors de la maintenance.
Vérification du jeu de l’assemblage final, validation et enregistrement
L’inspection finale confirme que les composants approuvés ont été installés correctement et que l’ensemble moteur fini satisfait aux exigences d’acceptation mécaniques et de processus définies.
Inspectez le joint de montage terminé
Vérifiez que toutes les vis spécifiées sont présentes, correctement positionnées et bien en place contre leurs surfaces de contact prévues. Inspectez le support pour détecter d’éventuels jeux visibles ou déformations.
Confirmez que les rondelles et les entretoises restent correctement positionnées. Retirez les pièces de fixation desserrées et les débris d’assemblage susceptibles de pénétrer dans la structure rotative du moteur.
Inspecter le câblage et les connexions des capteurs à proximité pour détecter tout pincement, toute tension excessive ou tout contact avec des composants en mouvement. Le cheminement des câbles doit refléter la configuration réelle de l’ensemble.
Vérifier les repères ou autres indicateurs d’assemblage requis par la procédure approuvée. Ces indicateurs facilitent le contrôle du processus mais ne déterminent pas à eux seuls la force de serrage.
Vérification du mouvement du rotor et du jeu mécanique
Effectuez les inspections mécaniques lorsque le moteur est hors tension et que tout mouvement dangereux est maîtrisé. Suivez les procédures approuvées avant de toucher ou de déplacer manuellement tout composant exposé du rotor.
Lorsque cela est autorisé, une rotation manuelle contrôlée peut révéler un frottement ou une obstruction évidente. Cependant, un mouvement fluide ne permet pas de déterminer tous les jeux internes dans les conditions de fonctionnement.
Une vérification supplémentaire peut s’avérer nécessaire pour les assemblages présentant un mouvement axial significatif, des jeux dépendants de la température ou des charges mécaniques spécifiques au projet. Ces exigences doivent être définies par le service d’ingénierie.
Tout contrôle fonctionnel sous tension doit suivre une procédure approuvée, avec des protections, des commandes de fonctionnement et des critères d’acceptation appropriés. N’improvisez jamais un essai sous tension à proximité de pièces rotatives exposées.
Remplir les registres d’inspection avant la mise en service de l’ensemble
Le procès-verbal de validation doit indiquer la configuration du moteur, la révision du plan, les spécifications des vis et les résultats d’inspection requis. Cela permet d’assurer la traçabilité lors de la fabrication ou de l’entretien d’ensembles sur mesure.
Consignez la vérification dimensionnelle, les informations de serrage et les détails relatifs aux méthodes de blocage conformément au plan d’inspection approuvé. Les informations manquantes doivent être complétées avant la validation si elles sont requises pour l’acceptation.
| Élément d’inspection | Méthode de vérification | Critères d’acceptation |
| Spécifications des filetages | Inspecter les éléments de fixation et examiner les plans. | Exigences approuvées concernant les vis et les filetages correspondants. |
| Engagement et jeu au fond | Mesurer les dimensions et évaluer les tolérances. | Engagement requis sans toucher le fond. |
| Jeu d’intrusion interne | Vérifier la géométrie et effectuer les contrôles spécifiés. | Aucune interférence inacceptable avec les composants du moteur. |
| Positionnement de la tête de vis | Inspecter les surfaces de contact et l’alignement du support. | Positionnement et état de montage corrects. |
| Procédure de serrage | Vérifier l’état de l’outillage et les registres d’assemblage. | La procédure de serrage approuvée a été respectée. |
| Freinage des filetages | Vérifier les registres relatifs aux matériaux, à l’application et au processus. | Les exigences de retenue approuvées sont respectées. |
| État mécanique final | Effectuer les contrôles mécaniques de sécurité et les vérifications fonctionnelles requises. | Aucune interférence inacceptable ni aucun défaut d’assemblage. |
| Documentation | Examiner les registres d’inspection et les rapports de non-conformité. | Les preuves requises doivent être complètes et les écarts résolus. |
Résoudre les non-conformités avant la mise en service définitive
Une pénétration inattendue de la vis, des filets endommagés, un comportement de serrage anormal ou une interférence mécanique doivent donner lieu à une évaluation documentée plutôt qu’à un simple ajustement informel de l’assemblage.
Les mesures correctives peuvent consister à choisir une fixation homologuée, à remettre en état une surface de montage, à remplacer des composants endommagés ou à réviser la procédure d’installation par le biais d’un contrôle technique.
Une fois la correction effectuée, répétez les inspections concernées par la modification. Une vis de remplacement ou un support modifié peut affecter plusieurs conditions de montage précédemment acceptées.
Ne validez l’ensemble que lorsque les vérifications requises sont terminées, que les registres applicables sont disponibles et que les écarts identifiés ont été résolus via le processus approuvé.
