
アウトランナー型BLDCモーターの取り付けネジは、指定されたねじ山に適合し、対象となる接合部を確実に固定し、巻線や回転部品に接触しないようにする必要があります。締まり具合がしっかりしているように感じても、取り付けが不適切な場合があります。
以下の7つの確認事項は、エンジニアリングおよび調達チームが、モーターの設置を承認する前に、寸法、組み立て方法、固定用材料、および最終的な状態を検証するのに役立ちます。
取付ネジのねじサイズと仕様の確認
取付ネジの確認は、納入された締結部品の外観ではなく、承認済みのモーター図面に基づいて行います。見た目が似ているネジであっても、ねじ山、強度特性、または取り付け要件が互換性がない場合があります。
ネジの直径、ピッチ、ねじ形状の確認
指定された取り付けインターフェースに対して、ネジの公称直径、ねじピッチ、およびねじ形状を確認してください。穴にねじ込み始めたからといって、必ずしも適合しているとは限りません。
ねじの公差クラスも重要です。不適切な組み合わせでは、公称直径やピッチが正しく見えていても、過度の遊び、固着、またはねじ山の損傷を引き起こす可能性があります。
購入したネジを承認する前に、締結部品の仕様書をすべて確認してください。関連する詳細には以下が含まれます:
- ねじ寸法:直径、ピッチ、ねじ形状、および公差要件を確認してください。
- ファスナーの材質:承認済みの接合設計に基づき、材質および強度クラスを確認してください。
- 表面処理:嵌合、腐食挙動、および摩擦に影響を与える可能性のあるコーティングやメッキを特定してください。
- 頭部の形状:指定された頭部の形状と、それに対応する締め付け手段を確認してください。
- 識別:購入する締結部品が、承認済みの図面改訂版および調達仕様書と一致していることを確認してください。
納入されたネジについて、ねじ山の損傷、バリ、腐食、寸法の不一致がないか検査してください。不適切なネジを無理に取付穴にねじ込むと、内ねじを損傷するおそれがあります。
正しいモーター取付インターフェースを確認する
アウトランナーモーターは、一般的に、固定されたステーター部品を囲むように回転するアウターローターを備えています。その取り付け構成は様々であるため、組立担当者は、どの部分が固定されることを意図しているかを特定する必要があります。
承認されたインターフェースが、ねじ穴、クリアランス穴、取り付けフランジ、または別体のブラケットのいずれを使用しているかを確認してください。穴の数、間隔、向き、およびアクセス性を確認してください。
Gian Transmissionでは、巻線、シャフト寸法、および取り付け構成に関するカスタマイズオプションを提供しています。これらのオプションがあるため、カスタマイズされたアウトランナー型ブラシレスDCモーター用のネジを購入する際は、図面に基づいた検証が重要となります。
以前のモーターリビジョンで使用されていたネジが、変更された取り付けインターフェースに適合すると仮定しないでください。ブラケットの形状にわずかな変更があるだけでも、締結部材の選定に影響を与える可能性があります。
調達承認前の締結部品の仕様確認
調達仕様書には、公称直径や非公式な部品説明のみに基づいて代替品が使用されることを防ぐため、承認されたネジの種類を十分に明確に明記する必要があります。
代替の締結部品が提案される場合、購入または取り付けを行う前に、技術部門がその寸法、材料特性、コーティング、および組み立てへの影響を審査する必要があります。
有効ねじ込み深さと盲穴の深さを確認する
適切なネジの長さは、組み立てられた取り付けスタックと、モーターインターフェース内部の有効ねじ山長さに依存します。ネジの公称長さだけでは、許容される噛み合わせを判断することはできません。
有効な全ねじ噛み合わせ長の算出
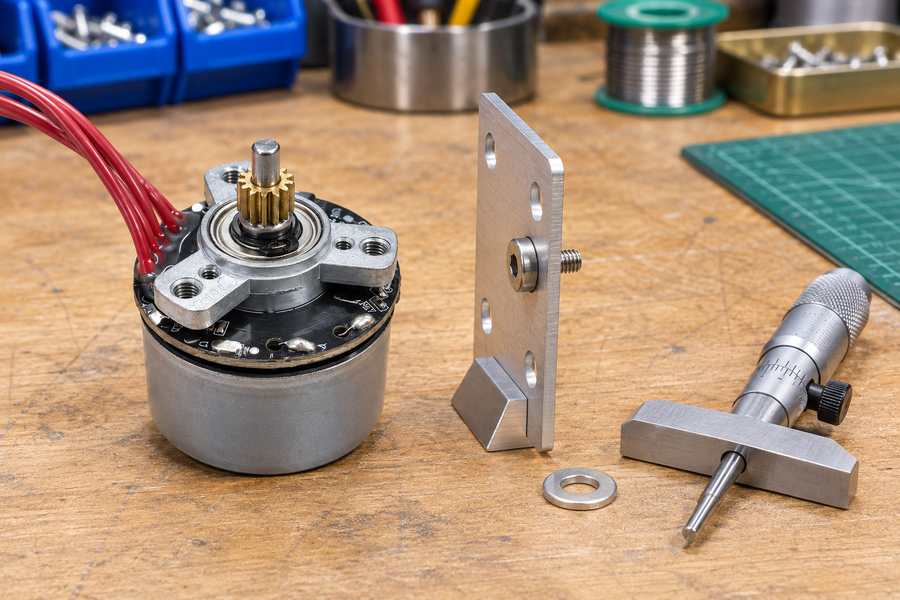
まず、指定されたネジの長さと、その支持面とねじ付き取り付けインターフェースの間に配置されるすべての部品の厚さを確認します。
これらの部品には、取り付けブラケット、ワッシャー、スペーサー、中間プレートなどが含まれます。関連する測定値は、適用される公差を含めた組み立て後のグリップ厚さです。
一般的なねじ(頭部下側から測定)の場合、公称貫入長は、ねじ長さから組み立て後のグリップ厚さを差し引くことで決定されます。
ただし、公称貫入長が必ずしも有効な全ねじ込み長と一致するとは限りません。ねじ山入口の面取り、不完全なねじ山、およびねじ先端の形状により、完全に噛み合うねじ山の長さが短くなる場合があります。
ヘッドの形状によっては、異なる公称長さの規定が用いられる場合があります。引き算を行う前、または異なるサプライヤーのネジ長さを比較する前に、該当する図面の定義を確認してください。
寸法の両極端を評価してください。取り付けスタックが薄く、ネジが長い組み合わせでは貫入深さが増加しますが、その逆の組み合わせでは、利用可能なねじの噛み合い長さが減少する可能性があります。
「使用可能なねじ深さ」と「穴の深さ」を区別する
ブラインドタップ穴には、通常、いくつかの異なる深さの特徴が含まれています。これらの寸法を混同することは、取り付けネジの選定ミスの大きな原因となります。
穿孔された空洞は、完全な内ネジの範囲を超えて伸びている場合があります。その下部には、不完全なネジ山、ネジ切りされていない材料、およびドリル先端のテーパーが含まれている可能性があります。
したがって、穴あけ穴の物理的な底面は、完全な荷重支持ねじ山の有効長さを定義するものではありません。設計図面では、これらの寸法を明確に区別する必要があります。
ねじ長の検証にあたっては、以下の測定値を個別に評価してください:
- 穴の深さ:関連するドリル先端の形状を含めた、穴あけされた空洞の物理的な範囲。
- 使用可能なねじ深さ:完全なめねじの有効な深さ。
- 公称挿入長:組み立て時のグリップを考慮した上で、取り付け面に入り込むねじの長さ。
- 有効噛み合い長:完全な嵌合ねじ山が意図された接合荷重を支持できる部分。
- 底面クリアランス:許容できないねじ先端の接触が発生するまでの、残りの軸方向の空間。
ブラインド穴でのボトムアウトの防止
ボトムアウトは、接合部に所定の締め付け力が加わる前に、ねじがブラインド穴内の障害物に到達した際に発生します。
この障害物としては、穴の底面そのもの、ねじ山の未完成部分、またはその他の内部構造が考えられます。この状態では、ねじはブラケットを適切に締め付けられないまま、それ以上の回転に抵抗することになります。
この状態は、組み立て時に特に誤解を招きやすい。なぜなら、取り付け面が十分に圧縮されていないにもかかわらず、トルク計が規定のトルクを示してしまう可能性があるからである。
関連する寸法公差の範囲内で、ねじの挿入深さ、有効ねじ深さ、および底面クリアランスを比較検討すること。かみ合わせの適切さは、相手材および承認された接合要件も反映していなければならない。
| 寸法 | 検証方法 | 想定される問題 |
| ねじの長さ | 指定された測定基準および公差を確認する。 | ネジの挿入深さが不正確。 |
| 組み立て後のグリップの厚さ | ブラケット、ワッシャー、スペーサーの寸法を測定してください。 | 予期せぬ噛み合わせのばらつき。 |
| 有効な全ねじかみ合わせ | ねじ山の完全な嵌合状態を評価する。 | 荷重を支えるかみ合わせが不十分。 |
| 使用可能なねじ深さ | 完全なめねじの深さを確認してください。 | 不完全なねじ山による干渉。 |
| 穴の深さ | キャビティおよびドリル先端の形状を確認してください。 | 使用可能なねじ深さの過大評価。 |
| 底面クリアランス | 取り付け後のねじ先端位置と制限形状を比較してください。 | 適切な締め付けが行われる前にネジが底付きしてしまう。 |
すべてのアウトランナーの取り付け接合部に適した、普遍的な係合長というものは存在しません。必要な係合長は、ファスナーの特性、組み合わせる材料、荷重、および承認された設計によって異なります。
ネジ先端の侵入およびモーター内部のクリアランスを確認する
取り付けネジは、ねじ込み深さの要件を満たしていても、モーター内部の空間に突出してしまう可能性があります。このリスクは、盲穴への底付きとは別に評価する必要があります。
潜在的な侵入経路を特定する
各取り付け穴が完全に密閉されているか、あるいはモーター内部の空洞と連通しているかを確認してください。貫通穴や開放端のあるねじ穴には特に注意が必要です。
このような開口部から突き出たネジは、固定された巻線、絶縁体、電気接続部、または回転部品の軌道に接近する可能性があります。
実際のモーターの断面図または承認済みの内部クリアランス情報を確認してください。外部取り付け図面では、ねじ込み接合部のすぐ向こう側にある重要な部品が明らかになっていない場合があります。
干渉が発生する可能性のある箇所には、以下が含まれます:
- 固定子巻線:露出したネジの先端が導体に接触したり、巻線の絶縁体を損傷したりする可能性があります。
- 内部配線:ネジの貫通により、配線経路や電気接続部に干渉する可能性があります。
- ローターアセンブリ:突出した締結具が、回転するベルや磁石の可動範囲に侵入する可能性があります。
- 近隣の部品:センサー、支持構造、またはその他の内部構造により、利用可能なスペースが制限される可能性があります。
ローターの可動範囲と公差の累積を評価する
静止状態でのネジ先端のクリアランスは、評価の一部に過ぎません。関連するローターの移動、ベアリングのエンドプレイ、部品の配置、および製造公差によって、利用可能な間隔は変化する可能性があります。
クリアランスを最も縮小させる可能性の高い、複数の寸法条件の組み合わせを評価してください。許容される最長のネジ、最も薄い取り付けスタック、および最も近い内部部品の位置が同時に発生する可能性があります。
軸方向の移動やその他の許容変位がクリアランスに影響を与える場合、クリアランスの評価では、公称形状のみに依存するのではなく、その移動を考慮に入れる必要があります。
手で自由に回転するからといって、あらゆる動作条件下で十分なクリアランスが確保されていると仮定してはなりません。必要な検証は、モーターの具体的な設計によって異なります。
カスタマイズされたモーター構成を考慮する
カスタマイズされた巻線、シャフト配置、または取り付け構造は、締結部材の挿入に関連する内部形状を変更する可能性があります。以前の構成に基づいて、改訂された設計のクリアランスを決定してはなりません。
カスタマイズされたブラシレスDCモーターを評価する調達チームは、標準的なネジ長を前提とするのではなく、該当する取り付け図面とクリアランス要件を入手する必要があります。
また、コントローラやセンサーの統合により、取り付けインターフェース付近に配線や部品が追加される場合があります。これらがネジの取り付けに影響を与える場合は、その実際の位置を確認する必要があります。
内部形状が不明な場合は、取り付け前に技術部門に確認を依頼してください。ネジの長さが適切であるからといって、巻線やロータのクリアランスが確保されている証拠にはなりません。
ネジ頭の嵌合状態と取り付けスタックの位置合わせを確認する
ねじ山が正しく切られているねじであっても、頭部が正しく嵌合していない場合や、取り付けスタックに隙間、位置ずれ、または接触面の損傷がある場合は、確実な締め付けが得られません。
ネジ頭部と接触面の適合性を確認する
選択した頭部の形状が、対象となる取り付け面に適合しているかを確認してください。平頭、皿頭、その他の頭部形状によって、接触力の分布が異なります。
頭部の選択を誤ると、圧力が集中したり、ブラケットが損傷したり、完全に嵌合しなくなったりする可能性があります。自動的にワッシャーを追加するのではなく、承認された設計に基づいてワッシャーの要件を確認してください。
ワッシャーが指定されている場合は、その寸法、硬度要件、および接触面を点検してください。ワッシャーは、隣接する部品の動作を妨げたり、予期せずねじの噛み合わせを減少させたりしてはなりません。
また、頭部の外部クリアランスも確認してください。アウトランナーアセンブリでは、ねじ頭や工具が回転するベルやその他の近くの可動部品と干渉してはなりません。
取り付けブラケットとスペーサーの位置合わせの点検
締め付け前に、嵌合面を点検してください。バリ、切りくず、コーティングの堆積、および挟み込まれた異物は、接触状態を誤認させたり、ブラケットが平らに設置されない原因となる可能性があります。
ブラケットの穴の位置とスペーサーの向きを確認してください。穴の位置がずれていると、ネジを使用して部品を締め付ける際に、横方向の荷重が発生したり、ねじ山が損傷したりする可能性があります。
複数のネジを使用する組立の場合、承認された手順に従って取り付けを開始し、最終的な締め付けトルクを適用する前に、各締結具が自然に噛み合っているかを確認してください。
取り付けブラケットは、その形状や位置を修正するために過度のネジ締め力を必要とすることなく、所定の接合面に適合する必要があります。締め付けを行う前に、重大な位置合わせの問題を解決してください。
組立による歪みの防止
締め付けのムラや不適切な接触形状は、取り付けブラケットの歪みを引き起こしたり、モーター構造に意図しない荷重を加えたりする可能性があります。その影響は、接合部の剛性や形状によって異なります。
取り付け後の接合部に目に見える隙間や異常な接触がないか点検してください。平坦度や歪みの許容限界が規定されている場合は、承認された測定方法を使用してください。
目視上の隙間がないことを、正しい締め付けの完全な証拠と解釈してはなりません。嵌合状態の検査は、規定された締め付け工程を補完するものであり、それに代わるものではありません。
締め付けトルク、工具、および摩擦条件の確認
取付ネジの締め付けは、ネジやねじ山面を損傷することなく、所定の接合状態を実現する必要があります。適切なトルク仕様は、ネジの公称径だけによって決まるものではありません。
承認された締め付け要件の確認
実際の締結部品、嵌合材料、および取り付け接合部に対して定められたトルク要件を使用してください。承認なしに、他のモーター構成の締め付け値をそのまま流用することは避けてください。
加えられたトルクは、クランプ荷重と同等ではありません。ねじ頭の支持面および噛み合ったねじ山間の摩擦は、加えられた締め付けトルクの大部分を占めます。
残りの部分は、接合部の設計および取り付け条件に応じて、ファスナーの引張力に寄与します。したがって、同じトルク値であっても、同じ予圧が得られるとは限りません。
予圧が重要な場合は、想定されるトルクと引張力の関係に依存するのではなく、技術仕様書において適切な取り付けおよび検証方法を定義する必要があります。
トルク測定工具および締め付け手順の確認
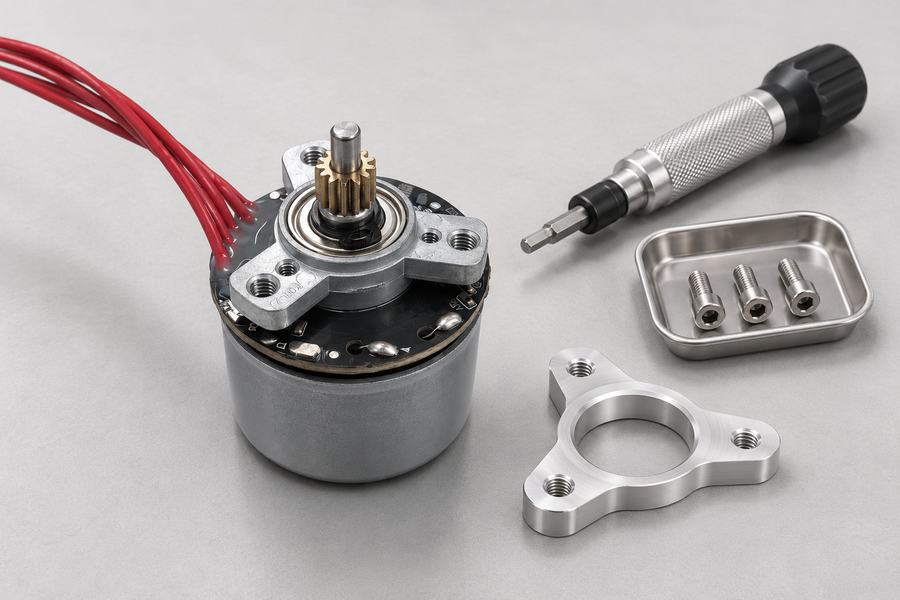
選択したトルク工具が校正済みであり、適切な動作範囲内で機能することを確認してください。ドライバービットは、指定されたネジ頭の形状に正しく噛み合う必要があります。
ネジ山の損傷、工具の摩耗、またはドライバーの位置合わせ不良は、取り付け誤差の原因となります。追加の力を加えて補正するのではなく、不適切な工具は交換してください。
複数の取り付けネジがある接合部については、指定された締め付け順序に従ってください。均一な座り込みを実現するために、段階的または交互の順序が必要になる場合があります。
取り付け中に異常な抵抗がないか点検してください。予期しないトルクの挙動は、ねじ山の損傷、不適切な噛み合い、汚染、または調査を要する座り込みの問題を示している可能性があります。
乾燥状態、潤滑状態、およびコーティング状態における摩擦条件の管理
乾燥したねじ山と潤滑されたねじ山では、同じトルクを加えても異なる締め付け荷重が生じることがあります。コーティングやロック剤も摩擦挙動を変える可能性があります。
ある表面状態向けに策定された締め付け仕様を、別の表面状態に自動的に適用してはなりません。潤滑により、トルクが変化しない場合でも予圧が増加し、部品に過度の応力が加わる可能性があります。
逆に、摩擦が増加すると、意図した張力が得られないまま、より多くのトルクが消費される可能性があります。いずれの状況においても、制御されていないファスナーの代替や表面処理は問題を引き起こします。
生産組立の前に、以下のプロセス条件を確認してください:
- ねじの状態:清浄度および必要な乾燥状態または潤滑状態を確認してください。
- 表面処理:供給されたコーティングが承認された仕様に合致していることを確認する。
- 工具管理:校正、ドライバーの状態、および動作範囲を確認してください。
- 締め付け順序:指定された順序および段階的な締め付け要件に従ってください。
- 工程の受入検査:必要な結果を記録し、異常な締め付け挙動については調査を行う。
目的は、接合部に適した管理された締結プロセスを実現することです。確実な噛み合わせが得られない場合や着座不良を補うためにトルクを増加させることは、許容される是正措置ではありません。
ねじロック方法および材料の適合性を確認する
モーターの振動や変動する機械的負荷がネジの保持に影響を与える可能性がありますが、追加のロック機能は、あらゆる場面で必要であると想定するのではなく、接合部の設計を通じて選択する必要があります。
適切なねじ保持方法の選定
承認済みのアセンブリにおいて、ねじロック剤、プリセットトルク式締結具、その他の機械的保持機能が必要か、あるいは追加のロック方法が不要かを判断する。
選定にあたっては、振動への曝露、使用温度、接合材料、メンテナンスのしやすさ、および接合部の必要な分解手順を考慮すべきである。
一部のロック機構は、取り付け時の摩擦を変化させたり、常時トルクを発生させたりすることがあります。これらの機構が存在する場合、特定の締め付け方法や受入手順が必要になる可能性があります。
ロック機構は、不十分な噛み合わせ、不適切なねじ長さ、ねじ山の損傷、または不十分な締め付けを補正するものではありません。これらの問題は、個別に解決する必要があります。
ロック材の適合性を確認する
液体のねじロック剤が指定されている場合は、ねじのコーティングおよび嵌合材料との適合性を確認してください。硬化挙動および保持性能は、使用条件によって異なります。
必要な使用温度範囲、および洗浄や表面処理に関する指示を確認してください。すべてのロック剤が、異なる金属表面で同一の挙動を示すとは想定しないでください。
モーター内部の材料については、さらに注意が必要となります。塗布方法が不適切な場合、余分なロック剤が巻線の絶縁体、プラスチック、接着剤、センサー、または電気接続部へと移動する可能性があります。
承認された塗布箇所と使用量に従ってください。制御不能な余分な材料がモーター内部に入り込んだり、敏感な部品を汚染したりすることがあってはなりません。
塗布および将来のメンテナンス要件の確認
完成したアセンブリを取り扱ったり作動させたりする前に、指定された硬化条件に従ってください。必要な硬化時間およびプロセス条件は、承認された材料の取扱説明書に基づいていなければなりません。
固定方法が定義されたトルク手順に影響を与えるかどうかを確認してください。ドライスレッド用に認定されたプロセスは、湿式コンパウンドを導入した後は有効でなくなる可能性があります。
将来のメンテナンスを考慮してください。固定方法によっては、分解後に洗浄、締結部品の交換、またはコンパウンドの塗り直しが必要になるものもあれば、特定の取り外し要件が課されるものもあります。
トレーサビリティが必要な場合は、承認されたロック方法および関連する塗布の詳細を記録してください。文書には、メンテナンス時に接合部をどのように再組み立てすべきかを明確に明記する必要があります。
最終組立のクリアランス、検証、および記録の確認
最終検査では、承認された部品が正しく取り付けられていること、および完成したモーターアセンブリが定義された機械的および工程上の受入要件を満たしていることを確認します。
完成した取り付け接合部の検査
指定されたすべてのネジが揃っており、正しい位置にあり、所定の接触面に確実に嵌合していることを確認してください。ブラケットに目に見える隙間や変形がないか点検してください。
ワッシャーやスペーサーが正しい位置に留まっていることを確認してください。回転するモーター構造内部に入り込む可能性のある緩んだ金具や組立時の残渣を取り除いてください。
近隣の配線およびセンサー接続部について、挟み込み、過度な張力、または可動部品との接触がないか検査する。ケーブルの配線経路は、実際の組立構成を反映していなければならない。
承認された手順で要求される目印やその他の組立指標を確認する。これらの指標は工程管理を支援するが、それ自体ではクランプ荷重を決定するものではない。
ローターの動きと機械的クリアランスの確認
モーターの電源を切り、危険な動きを制御した状態で機械的検査を実施してください。露出したローター部品に触れたり、手動で動かしたりする前に、承認された手順に従ってください。
許可されている場合、制御された手動回転により、明らかな摩擦や障害物が判明することがあります。ただし、滑らかな動きだけでは、動作条件下におけるすべての内部クリアランスを確認できるわけではありません。
軸方向の動き、温度依存のクリアランス、またはプロジェクト固有の機械的負荷を伴うアセンブリについては、追加の検証が必要となる場合があります。これらの要件は、エンジニアリング部門によって定義されなければなりません。
通電状態での機能チェックを行う場合は、適切な防護措置、操作制御、および合格基準を備えた承認済み手順を使用してください。露出した回転部品周辺で、通電状態での試験を即興で行ってはいけません。
組立リリース前の検査記録の完成
出荷記録には、モーターの構成、図面の改訂版、ネジの仕様、および必要な検査結果を明記する必要があります。これは、カスタマイズされたアセンブリが製造または整備される際のトレーサビリティを確保するためのものです。
承認された検査計画に従って、寸法検証、締め付け情報、および固定方法の詳細を記録してください。受入に必要とされる情報が欠落している場合は、出荷前にその問題を解決する必要があります。
| 検査項目 | 検証方法 | 受入基準 |
| ねじ仕様 | 締結部品を検査し、図面を確認する。 | 承認済みのねじおよび嵌合ねじの要件。 |
| かみ合わせおよび底面クリアランス | 寸法を測定し、公差を評価する。 | 底付きすることなく必要な噛み合わせを確保する。 |
| 内部侵入クリアランス | 形状を確認し、指定された検証を行う。 | モーター部品との間に許容できない干渉がないこと。 |
| ネジ頭の座り | 接触面およびブラケットの位置合わせを点検する。 | 正しい嵌合および取り付け状態。 |
| 締め付け工程 | 工具の状態および組立記録を確認する。 | 承認された締め付け手順が完了していること。 |
| ねじロック | 材料、適用、および工程記録を確認する。 | 承認された保持要件が満たされている。 |
| 最終的な機械的状態 | 安全な機械的点検および必要な機能点検を実施する。 | 許容できない干渉や組み立て上の欠陥がないこと。 |
| 文書 | 検査および逸脱記録を確認する。 | 必要な証拠がすべて揃っており、逸脱事項が解決されていること。 |
最終リリース前の不適合の是正
予期せぬネジの貫通、ねじ山の損傷、異常な締め付け挙動、または機械的干渉が発生した場合は、非公式な組立調整ではなく、文書化された評価を行う必要があります。
是正措置としては、承認済みの締結部品の選定、取り付け面の修復、損傷した部品の交換、または設計管理による取り付け手順の改訂などが含まれます。
是正後は、変更の影響を受けた検査を再度実施する。ネジの交換やブラケットの変更は、以前に承認された複数の取り付け条件に影響を及ぼす可能性がある。
必要な確認が完了し、該当する記録が整備され、特定された逸脱が承認されたプロセスを通じて解決された場合にのみ、アセンブリをリリースする。
