
Die Befestigungsschrauben für BLDC-Außenläufermotoren müssen zu den vorgegebenen Gewinden passen, die vorgesehene Verbindung festklemmen und einen ausreichenden Abstand zu Wicklungen und rotierenden Bauteilen einhalten. Eine Schraube, die sich fest anfühlt, kann dennoch falsch montiert sein.
Diese sieben Prüfschritte helfen den Konstruktions- und Beschaffungsteams dabei, Abmessungen, Montageverfahren, Befestigungsmaterialien und den Endzustand zu überprüfen, bevor die Installation eines Motors freigegeben wird.
Überprüfung der Gewindegröße und Spezifikationen der Befestigungsschrauben
Die Überprüfung der Befestigungsschrauben beginnt mit der genehmigten Motorzeichnung, nicht mit dem Aussehen des gelieferten Befestigungselements. Ähnlich aussehende Schrauben können inkompatible Gewinde, Festigkeitseigenschaften oder Einbauanforderungen aufweisen.
Überprüfen Sie Schraubendurchmesser, Gewindesteigung und Gewindeform
Vergleichen Sie den Nenndurchmesser der Schraube, die Gewindesteigung und die Gewindeform mit der spezifizierten Befestigungsschnittstelle. Eine Schraube, die sich in ein Loch eindrehen lässt, ist nicht unbedingt kompatibel.
Auch die Gewindetoleranzklassen spielen eine Rolle. Falsche Kombinationen können zu übermäßigem Spiel, Festklemmen oder beschädigten Gewinden führen, selbst wenn Nenndurchmesser und Steigung korrekt erscheinen.
Prüfen Sie die vollständige Spezifikation des Befestigungselements, bevor Sie gekaufte Schrauben freigeben. Zu den relevanten Details können gehören:
- Gewindemaße: Überprüfen Sie Durchmesser, Steigung, Gewindeform und Toleranzanforderungen.
- Werkstoff der Befestigungselemente: Überprüfen Sie den Werkstoff und die Festigkeitsklasse anhand der genehmigten Verbindungskonstruktion.
- Oberflächenbehandlung: Ermitteln Sie Beschichtungen oder Galvanisierungen, die die Passform, das Korrosionsverhalten und die Reibung beeinflussen können.
- Kopfausführung: Überprüfen Sie die angegebene Kopfausführung und die kompatible Antriebsform.
- Identifizierung: Vergleichen Sie die zugekauften Befestigungselemente mit der genehmigten Zeichnungsversion und der Beschaffungsspezifikation.
Prüfen Sie eingehende Schrauben auf beschädigte Gewinde, Grate, Korrosion und Abweichungen bei den Abmessungen. Das Einpressen einer ungeeigneten Schraube in die Befestigungsbohrung kann das Innengewinde beschädigen.
Überprüfen Sie die korrekte Motorschnittstelle
Außenläufermotoren verfügen in der Regel über einen rotierenden Außenrotor, der stationäre Statorkomponenten umgibt. Da ihre Befestigungsanordnungen variieren, muss das Montagepersonal feststellen, welche Bauteile stationär bleiben sollen.
Stellen Sie sicher, ob die genehmigte Schnittstelle Gewindebohrungen, Durchgangsbohrungen, einen Befestigungsflansch oder eine separate Halterung verwendet. Überprüfen Sie die Anzahl, den Abstand, die Ausrichtung und die Zugänglichkeit der Bohrungen.
Gian Transmission bietet Anpassungsmöglichkeiten hinsichtlich Wicklungen, Wellenabmessungen und Befestigungskonfigurationen. Aufgrund dieser Optionen ist eine zeichnungsspezifische Überprüfung beim Kauf von Schrauben für einen kundenspezifischen bürstenlosen Outrunner-Gleichstrommotor besonders wichtig.
Gehen Sie nicht davon aus, dass Schrauben, die bei einer früheren Motorversion verwendet wurden, zu einer modifizierten Befestigungsschnittstelle passen. Selbst kleine Änderungen an der Geometrie der Halterung können die Auswahl der Befestigungselemente beeinflussen.
Bestätigen Sie die Spezifikationen der Befestigungselemente vor der Freigabe zur Beschaffung
Die Beschaffungsspezifikation sollte den zugelassenen Schraubentyp klar genug identifizieren, um einen Austausch allein auf der Grundlage des Nenndurchmessers oder einer informellen Teilebeschreibung zu verhindern.
Wenn alternative Befestigungselemente vorgeschlagen werden, sollte die Technik deren Abmessungen, Materialeigenschaften, Beschichtungen und Auswirkungen auf die Montage vor dem Kauf oder Einbau prüfen.
Überprüfen Sie den effektiven Gewindeeingriff und die Blindlochtiefe
Die richtige Schraubenlänge hängt vom montierten Befestigungsaufbau und den nutzbaren Gewinden innerhalb der Motorschnittstelle ab. Die Nennlänge der Schraube allein reicht nicht aus, um einen akzeptablen Gewindeeingriff zu gewährleisten.
Berechnung des effektiven Vollgewindeeingriffs
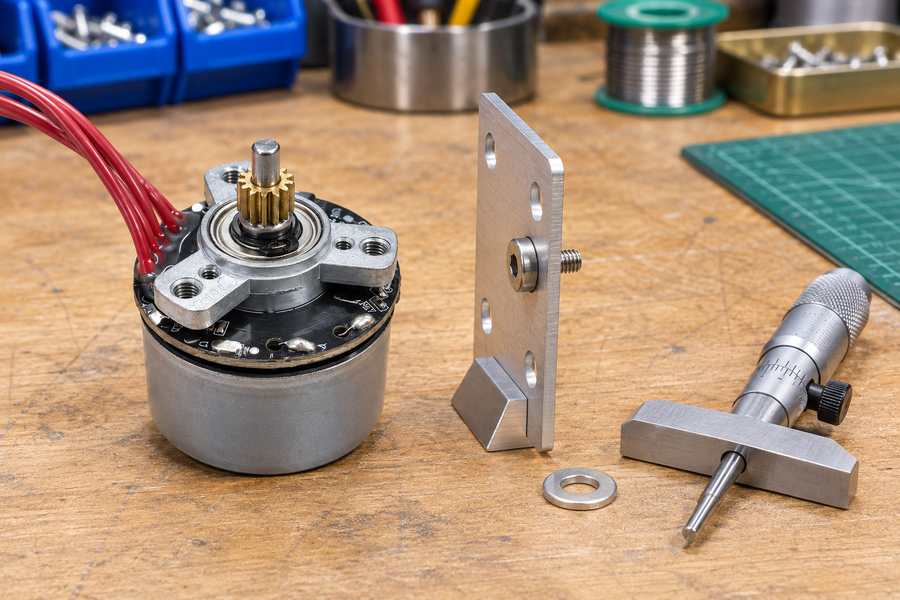
Gehen Sie von der angegebenen Schraubenlänge und der Dicke aller Bauteile aus, die zwischen der Auflagefläche der Schraube und der Gewinde-Montageschnittstelle angeordnet sind.
Zu diesen Bauteilen können Befestigungswinkel, Unterlegscheiben, Distanzstücke und Zwischenplatten gehören. Das relevante Maß ist die montierte Greifdicke einschließlich der geltenden Toleranzen.
Bei einer typischen Schraube, gemessen von der Unterseite ihres Kopfes aus, wird die nominale Eindringtiefe ermittelt, indem die montierte Griffdicke von der Schraubenlänge abgezogen wird.
Die nominale Eindringtiefe entspricht jedoch nicht unbedingt dem effektiven Vollgewindeeingriff. Einlauffasen, unvollständige Gewinde und die Geometrie der Schraubenspitze können die Länge der vollständig ineinandergreifenden Gewindegänge verringern.
Bei einigen Kopfausführungen gelten andere Konventionen für die Nennlänge. Überprüfen Sie die geltende Definition in der Zeichnung, bevor Sie Subtraktionen vornehmen oder Schraubenlängen verschiedener Lieferanten vergleichen.
Berücksichtigen Sie beide Maß Extreme. Ein dünnerer Befestigungsaufbau in Kombination mit einer längeren Schraube erhöht die Eindringtiefe, während die umgekehrte Kombination den verfügbaren Gewindeeingriff verringern kann.
Unterscheiden Sie zwischen nutzbarer Gewindetiefe und Bohrlochtiefe
Blindgewindebohrungen weisen häufig mehrere unterschiedliche Tiefenmerkmale auf. Die Verwechslung dieser Maße ist eine wesentliche Ursache für Fehler bei der Auswahl von Befestigungsschrauben.
Der gebohrte Hohlraum kann über das gesamte Innengewinde hinausreichen. Sein unterer Bereich kann unvollständige Gewinde, gewindefreies Material und einen Bohrkegel enthalten.
Daher definiert der physikalische Boden der Bohrung nicht die verfügbare Länge des vollständigen, lasttragenden Gewindes. In der technischen Zeichnung müssen diese Maße unterschieden werden.
Zur Überprüfung der Schraubenlänge sind die folgenden Maße separat zu bewerten:
- Bohrlochtiefe: Die physikalische Ausdehnung des Bohrlochs einschließlich der relevanten Geometrie der Bohrspitze.
- Nutzbare Gewindetiefe: Die verfügbare Tiefe des vollständigen Innengewindes.
- Nenn-Eindringtiefe: Die Schraubenlänge, die unter Berücksichtigung des montierten Griffs in die Befestigungsfläche eindringt.
- Effektiver Eingriff: Der Abschnitt, in dem vollständige Gegengewinde die vorgesehene Verbindungslast aufnehmen können.
- Bodenspiel: Der verbleibende axiale Abstand, bevor ein unzulässiger Kontakt der Schraubenspitze auftritt.
Verhindern des Aufsetens in Sacklöchern
Ein Aufsetzen tritt auf, wenn die Schraube ein Hindernis im Blindloch erreicht, bevor die Verbindung die vorgesehene Klemmkraft erhält.
Das Hindernis kann der physische Lochboden, ein unvollständiger Gewindeauslauf oder ein anderes inneres Merkmal sein. Die Schraube kann einer weiteren Drehung widerstehen, ohne die Halterung ordnungsgemäß zu klemmen.
Dieser Zustand ist bei der Montage besonders irreführend, da das Werkzeug möglicherweise das vorgeschriebene Drehmoment anzeigt, obwohl die Montageflächen nicht ausreichend zusammengedrückt sind.
Vergleichen Sie das Einschraubmaß, die nutzbare Gewindetiefe und das Bodenfreiraum im Rahmen der relevanten Maßtoleranzen. Die Angemessenheit des Eingriffs muss auch das Gegenmaterial und die zugelassenen Anforderungen an die Verbindung berücksichtigen.
| Maß | Prüfverfahren | Mögliches Problem |
| Schraubenlänge | Überprüfen Sie die vorgeschriebene Maßkonvention und Toleranz. | Falsche Schraubeneindringtiefe. |
| Dicke der montierten Klemmvorrichtung | Halterungen, Unterlegscheiben und Distanzstücke vermessen. | Unerwartete Abweichung beim Gewindeeingriff. |
| Effektiver Vollgewindeeingriff | Den vollständigen Kontakt der ineinandergreifenden Gewinde bewerten. | Unzureichender tragender Eingriff. |
| Verwendbare Gewindetiefe | Überprüfen Sie die Tiefe der vollständigen Innengewinde. | Beeinträchtigung durch unvollständige Gewinde. |
| Bohrlochtiefe | Überprüfen Sie die Geometrie des Hohlraums und der Bohrspitze. | Überschätzung der nutzbaren Gewindetiefe. |
| Freiraum am Boden | Vergleichen Sie die Position der Schraubenspitze im eingebauten Zustand mit den Begrenzungsmerkmalen. | Aufsetzen vor ordnungsgemäßer Klemmung. |
Es gibt keine universelle Eingriffslänge, die für jede Outrunner-Befestigungsstelle geeignet ist. Der erforderliche Eingriff hängt von den Eigenschaften des Befestigungselements, den Gegenwerkstoffen, der Belastung und der zugelassenen Konstruktion ab.
Eindringtiefe der Schraubenspitze und Freiraum im Motorinneren prüfen
Eine Befestigungsschraube kann die Anforderungen an den Gewindeeingriff erfüllen und dennoch in den Innenraum des Motors hineinragen. Dieses Risiko muss getrennt vom Aufsetzen in Sacklöchern bewertet werden.
Identifizieren Sie potenzielle Eindringwege
Stellen Sie fest, ob jede Befestigungsbohrung vollständig geschlossen ist oder mit einem inneren Motorhohlraum in Verbindung steht. Durchgangsbohrungen und offene Gewindekanäle verdienen besondere Aufmerksamkeit.
Eine Schraube, die durch eine solche Öffnung ragt, kann sich stationären Wicklungen, Isolierungen, elektrischen Verbindungen oder der Bewegungsbahn eines rotierenden Bauteils nähern.
Überprüfen Sie den tatsächlichen Motorquerschnitt oder die zugelassenen Angaben zum Innenabstand. In Zeichnungen für die Außenbefestigung sind empfindliche Bauteile unmittelbar hinter der Gewindeschnittstelle möglicherweise nicht erkennbar.
Zu den potenziellen Störstellen gehören:
- Statorwicklungen: Freiliegende Schraubenspitzen können Leiter berühren oder die Wicklungsisolierung beschädigen.
- Interne Verkabelung: Durchdringende Schrauben können verlegte Kabel oder elektrische Verbindungen behindern.
- Rotorbaugruppe: Hervorstehende Befestigungselemente können in den Bewegungsbereich der rotierenden Glocke oder der Magnete gelangen.
- Nahegelegene Komponenten: Sensoren, Stützkonstruktionen oder andere interne Elemente können den verfügbaren Platz einschränken.
Bewertung der Rotorbewegung und der Toleranzakkumulation
Der statische Abstand der Schraubenspitzen ist nur ein Teil der Bewertung. Relevante Rotorbewegungen, Lagerspiel, die Positionierung der Komponenten und Fertigungstoleranzen können den verfügbaren Abstand verändern.
Bewerten Sie die kombinierte Maßlage, die am ehesten zu einer Verringerung des Abstands führt. Die längste zulässige Schraube, der dünnste Befestigungsaufbau und die engste Position einer internen Komponente können gleichzeitig auftreten.
Wenn axiale Bewegung oder eine andere zulässige Verschiebung den Abstand beeinflusst, sollte die Spielbewertung diese Bewegung berücksichtigen, anstatt sich ausschließlich auf die Nenngeometrie zu stützen.
Gehen Sie nicht davon aus, dass ein sich von Hand frei drehender Rotor unter allen Betriebsbedingungen ein ausreichendes Spiel gewährleistet. Die erforderliche Überprüfung hängt von der spezifischen Motorkonstruktion ab.
Berücksichtigung kundenspezifischer Motorkonfigurationen
Kundenspezifische Wicklungen, Wellenanordnungen oder Befestigungsmerkmale können die für das Eindringen der Befestigungselemente relevante interne Geometrie verändern. Eine frühere Konfiguration sollte nicht als Grundlage für die Festlegung des Spielraums bei einer überarbeiteten Konstruktion dienen.
Beschaffungsteams, die einen kundenspezifischen bürstenlosen Gleichstrommotor bewerten, sollten die entsprechenden Montagezeichnungen und Spielraumvorgaben einholen, anstatt von einer Standard-Schraubenlänge auszugehen.
Durch die Integration von Steuerungen und Sensoren können zudem Kabel oder Bauteile in der Nähe der Befestigungsfläche entstehen. Deren tatsächliche Positionen müssen überprüft werden, wenn sie die Schraubmontage beeinträchtigen.
Wenn keine Angaben zur inneren Geometrie vorliegen, sollten Sie vor der Montage eine technische Bestätigung einholen. Eine geeignete Schraubenlänge ist kein Nachweis dafür, dass der Freiraum für die Wicklungen oder den Rotor gewährleistet ist.
Überprüfen Sie den Sitz des Schraubenkopfes und die Ausrichtung des Befestigungsstapels
Selbst eine Schraube mit korrektem Gewinde kann keine zuverlässige Klemmung gewährleisten, wenn ihr Kopf nicht richtig sitzt oder der Befestigungsstapel Lücken, Fehlausrichtungen oder beschädigte Kontaktflächen aufweist.
Überprüfen Sie die Kompatibilität von Schraubenkopf und Auflagefläche
Prüfen Sie, ob die gewählte Kopfgeometrie zur vorgesehenen Montagefläche passt. Flachkopf-, Senkkopf- und andere Kopfausführungen verteilen die Kontaktkräfte unterschiedlich.
Eine falsche Kopfauswahl kann zu Druckkonzentrationen führen, die Halterung beschädigen oder ein vollständiges Aufsetzen verhindern. Überprüfen Sie die Anforderungen an Unterlegscheiben anhand der genehmigten Konstruktion, anstatt automatisch Unterlegscheiben hinzuzufügen.
Sofern Unterlegscheiben vorgeschrieben sind, prüfen Sie deren Abmessungen, Härteanforderungen und Kontaktflächen. Eine Unterlegscheibe darf benachbarte Teile nicht behindern oder den Gewindeeingriff unerwartet verringern.
Überprüfen Sie außerdem den äußeren Kopfabstand. Bei einer Außenläufer-Baugruppe dürfen Schraubenköpfe oder Werkzeuge die rotierende Glocke oder andere nahegelegene bewegliche Bauteile nicht behindern.
Überprüfen Sie die Ausrichtung der Montagehalterungen und Distanzstücke
Prüfen Sie die Passflächen vor dem Anziehen. Grate, Späne, Beschichtungsablagerungen und eingeschlossene Fremdkörper können zu irreführenden Kontaktbedingungen führen oder verhindern, dass die Halterung flach aufliegt.
Überprüfen Sie die Positionen der Bohrungen in der Halterung und die Ausrichtung der Distanzstücke. Falsch ausgerichtete Bohrungen können zu seitlichen Belastungen führen oder Gewinde beschädigen, wenn Schrauben zum Zusammenziehen von Bauteilen verwendet werden.
Bei Baugruppen mit mehreren Schrauben beginnen Sie die Montage gemäß dem genehmigten Verfahren und prüfen Sie, ob jedes Befestigungselement natürlich einrastet, bevor Sie das endgültige Anzugsdrehmoment anwenden.
Eine Montagehalterung sollte an die vorgesehene Schnittstelle passen, ohne dass übermäßige Schraubkraft erforderlich ist, um ihre Form oder Position zu korrigieren. Beheben Sie erhebliche Ausrichtungsprobleme vor der Befestigung.
Vermeidung von montagebedingten Verformungen
Ungleichmäßiges Anziehen oder eine falsche Kontaktgeometrie können eine Montagehalterung verziehen oder unbeabsichtigte Belastungen in die Motorstruktur einleiten. Die Auswirkung hängt von der Steifigkeit und Geometrie der Verbindung ab.
Überprüfen Sie die montierte Verbindung auf sichtbare Spalte und ungewöhnlichen Kontakt. Wenn Grenzwerte für Ebenheit oder Verformung vorgegeben sind, wenden Sie die zugelassene Messmethode an.
Das Fehlen sichtbarer Spalten darf nicht als vollständiger Nachweis für eine korrekte Klemmung gewertet werden. Die Überprüfung des Sitzes unterstützt den vorgeschriebenen Anziehvorgang, ersetzt diesen jedoch nicht.
Prüfen Sie Anzugsdrehmoment, Werkzeuge und Reibungsbedingungen
Das Anziehen der Befestigungsschrauben muss den erforderlichen Verbindungszustand herstellen, ohne die Schraube oder die Gewindefläche zu beschädigen. Eine geeignete Drehmomentvorgabe hängt von mehr als nur dem Nenndurchmesser der Schraube ab.
Bestätigen Sie die genehmigten Anzugsanforderungen
Verwenden Sie die Drehmomentanforderungen, die für das jeweilige Befestigungselement, das Gegenmaterial und die Montageverbindung festgelegt wurden. Vermeiden Sie es, einen Anzugswert aus einer anderen Motorkonfiguration ohne Genehmigung zu übernehmen.
Das aufgebrachte Drehmoment entspricht nicht der Klemmkraft. Die Reibung an der Auflagefläche des Schraubenkopfes und zwischen den ineinandergreifenden Gewinden macht einen wesentlichen Teil des aufgebrachten Anzugsdrehmoments aus.
Der verbleibende Anteil trägt zur Vorspannung des Befestigungselements bei, abhängig von der Konstruktion der Verbindung und den Einbaubedingungen. Folglich garantieren gleiche Drehmomentwerte keine gleiche Vorspannung.
Wenn die Vorspannung entscheidend ist, sollte die technische Spezifikation eine geeignete Montage- und Prüfmethode festlegen, anstatt sich auf ein angenommenes Verhältnis zwischen Drehmoment und Vorspannung zu verlassen.
Überprüfung von Drehmomentwerkzeugen und Anziehverfahren
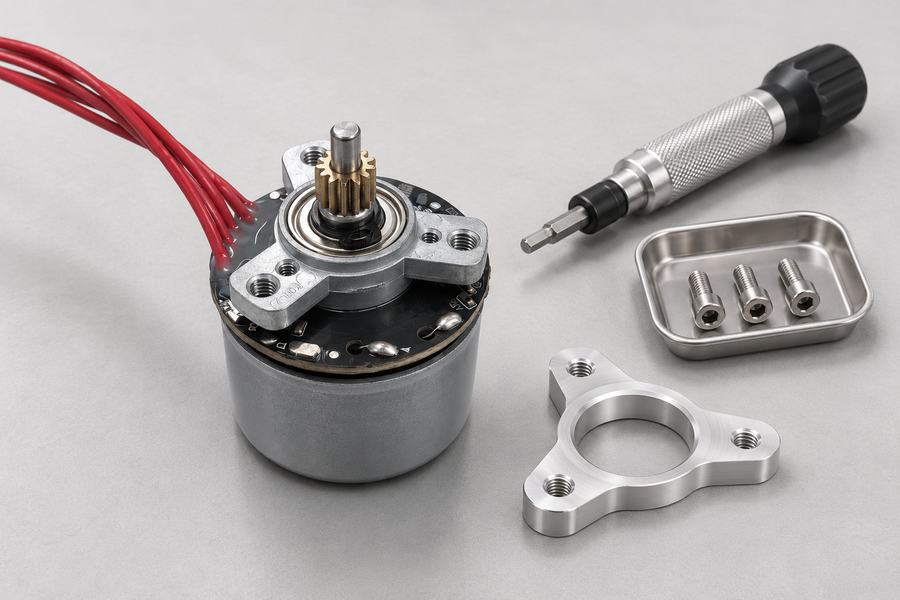
Stellen Sie sicher, dass das ausgewählte Drehmomentwerkzeug kalibriert ist und innerhalb eines geeigneten Arbeitsbereichs arbeitet. Die Schraubendreherbits müssen ordnungsgemäß in die vorgesehene Struktur des Schraubenkopfes eingreifen.
Beschädigte Senkungen, abgenutzte Werkzeuge oder eine schlechte Ausrichtung des Schraubendrehers können zu Montagefehlern führen. Ersetzen Sie ungeeignete Werkzeuge, anstatt dies durch zusätzliche Kraftaufwendung auszugleichen.
Bei Verbindungen mit mehreren Befestigungsschrauben ist die vorgeschriebene Anzugsreihenfolge einzuhalten. Um ein gleichmäßiges Einsetzen zu erreichen, kann eine stufenweise oder abwechselnde Reihenfolge erforderlich sein.
Achten Sie während der Montage auf ungewöhnlichen Widerstand. Ein unerwartetes Drehmomentverhalten kann auf Gewindeschäden, falschen Eingriff, Verunreinigungen oder ein Einsetzproblem hinweisen, das untersucht werden muss.
Kontrolle der Reibungsbedingungen bei trockenen, geschmierten und beschichteten Gewinden
Trockene und geschmierte Gewinde können bei gleichem aufgebrachtem Drehmoment unterschiedliche Klemmkräfte erzeugen. Beschichtungen und Sicherungsmittel können das Reibungsverhalten ebenfalls verändern.
Eine für eine Oberflächenbeschaffenheit entwickelte Anzugsvorgabe sollte nicht automatisch auf eine andere übertragen werden. Schmierung kann die Vorspannung bei unverändertem Drehmoment erhöhen und Bauteile möglicherweise überbeanspruchen.
Umgekehrt kann erhöhte Reibung einen größeren Teil des aufgebrachten Drehmoments verbrauchen, ohne die beabsichtigte Spannung zu erzeugen. Beide Situationen machen einen unkontrollierten Austausch von Befestigungselementen oder eine unkontrollierte Oberflächenbehandlung problematisch.
Überprüfen Sie vor der Serienmontage die folgenden Prozessbedingungen:
- Gewindezustand: Vergewissern Sie sich, dass das Gewinde sauber ist und sich im erforderlichen trockenen oder geschmierten Zustand befindet.
- Oberflächenbehandlung: Vergewissern Sie sich, dass die aufgebrachten Beschichtungen der genehmigten Spezifikation entsprechen.
- Werkzeugkontrolle: Überprüfen Sie die Kalibrierung, den Zustand des Schraubwerkzeugs und den Betriebsbereich.
- Anzugsreihenfolge: Befolgen Sie die vorgegebene Reihenfolge und alle Anforderungen an das stufenweise Anziehen.
- Prozessabnahme: Erfassen Sie die erforderlichen Ergebnisse und untersuchen Sie auffälliges Anziehverhalten.
Ziel ist ein kontrollierter, der Verbindung angemessener Befestigungsprozess. Eine Erhöhung des Drehmoments zum Ausgleich eines unsicheren Eingriffs oder eines schlechten Sitzes ist keine zulässige Korrekturmaßnahme.
Überprüfen Sie die Methoden zur Gewindesicherung und die Materialverträglichkeit
Motorschwingungen und wechselnde mechanische Belastungen können den Halt der Schrauben beeinflussen; zusätzliche Sicherungsmaßnahmen sollten jedoch durch die Konstruktion der Verbindung vorgesehen werden, anstatt sie grundsätzlich als notwendig anzunehmen.
Wählen Sie eine geeignete Methode zur Schraubenhalterung
Stellen Sie fest, ob die freigegebene Baugruppe eine Gewindesicherung, ein Befestigungselement mit Überdrehmoment, eine andere mechanische Sicherungsvorrichtung oder gar keine zusätzliche Sicherungsmethode erfordert.
Bei der Auswahl sollten Vibrationsbelastung, Betriebstemperatur, Gegenwerkstoffe, Wartungszugang und das erforderliche Demontageverfahren der Verbindung berücksichtigt werden.
Einige Sicherungsvorrichtungen verändern die Einbaureibung oder führen zu einem vorherrschenden Drehmoment. Ihr Vorhandensein kann eine bestimmte Anzugsmethode oder ein spezifisches Abnahmeverfahren erfordern.
Eine Sicherungsvorrichtung behebt weder unzureichenden Eingriff noch falsche Schraubenlänge, beschädigte Gewinde oder mangelhafte Klemmung. Diese Probleme müssen separat behoben werden.
Überprüfen Sie die Verträglichkeit von Sicherungsmittel und Werkstoff
Wenn eine flüssige Gewindesicherung vorgeschrieben ist, überprüfen Sie die Verträglichkeit mit der Schraubenbeschichtung und den Gegenwerkstoffen. Das Aushärtungsverhalten und die Haltekraft hängen von den Anwendungsbedingungen ab.
Prüfen Sie den erforderlichen Betriebstemperaturbereich sowie etwaige Anweisungen zur Reinigung oder Oberflächenvorbereitung. Gehen Sie nicht davon aus, dass sich jede Gewindesicherung auf verschiedenen metallischen Oberflächen identisch verhält.
Materialien im Inneren des Motors bringen zusätzliche Herausforderungen mit sich. Bei unsachgemäßer Anwendung kann überschüssiges Mittel in Richtung Wicklungsisolierung, Kunststoffe, Klebstoffe, Sensoren oder elektrische Anschlüsse wandern.
Halten Sie die zugelassene Anwendungsstelle und -menge ein. Unkontrolliert überschüssiges Material darf niemals in den Motorraum gelangen oder empfindliche Komponenten verunreinigen.
Überprüfen Sie die Anforderungen an die Anwendung und die zukünftige Wartung
Beachten Sie die vorgegebenen Aushärtungsbedingungen, bevor Sie die fertige Baugruppe handhaben oder in Betrieb nehmen. Die erforderliche Aushärtungszeit und die Prozessbedingungen müssen den zugelassenen Materialanweisungen entsprechen.
Prüfen Sie, ob die Befestigungsmethode das festgelegte Drehmomentverfahren beeinflusst. Ein für trockene Gewinde qualifizierter Prozess ist nach dem Einbringen einer feuchten Dichtmasse möglicherweise nicht mehr gültig.
Berücksichtigen Sie zukünftige Wartungsarbeiten. Einige Sicherungsmethoden erfordern nach der Demontage eine Reinigung, den Austausch von Befestigungselementen oder das erneute Auftragen von Dichtmasse, während andere spezifische Anforderungen an die Demontage mit sich bringen.
Halten Sie die zugelassene Sicherungsmethode und relevante Anwendungsdetails fest, wenn Rückverfolgbarkeit erforderlich ist. Die Dokumentation sollte eindeutig festlegen, wie die Verbindung bei Wartungsarbeiten wieder zusammengebaut werden muss.
Überprüfung des Spielraums, der Verifizierung und der Aufzeichnungen bei der Endmontage
Die Endkontrolle bestätigt, dass die zugelassenen Komponenten korrekt eingebaut wurden und dass die fertige Motorbaugruppe die definierten mechanischen und verfahrenstechnischen Abnahmeanforderungen erfüllt.
Prüfen Sie die fertiggestellte Montageverbindung
Stellen Sie sicher, dass alle vorgeschriebenen Schrauben vorhanden, korrekt positioniert und fest an ihren vorgesehenen Kontaktflächen anliegen. Überprüfen Sie die Halterung auf sichtbare Spalten oder Verformungen.
Vergewissern Sie sich, dass Unterlegscheiben und Distanzstücke weiterhin korrekt positioniert sind. Entfernen Sie lose Befestigungsteile und Montageabfälle, die in die rotierende Motorstruktur gelangen könnten.
Überprüfen Sie die umliegenden Kabel- und Sensoranschlüsse auf Einklemmungen, übermäßige Spannung oder Kontakt mit beweglichen Bauteilen. Die Kabelführung muss der tatsächlichen Baugruppenkonfiguration entsprechen.
Überprüfen Sie alle Markierungen oder sonstigen Montagehinweise, die gemäß dem genehmigten Verfahren erforderlich sind. Solche Hinweise unterstützen die Prozesskontrolle, legen jedoch nicht eigenständig die Klemmkraft fest.
Überprüfung der Rotorbewegung und des mechanischen Spiels
Führen Sie mechanische Inspektionen bei ausgeschaltetem Motor und unter Kontrolle gefahrbringender Bewegungen durch. Befolgen Sie die genehmigten Verfahren, bevor Sie freiliegende Rotorkomponenten berühren oder manuell bewegen.
Sofern zulässig, kann eine kontrollierte manuelle Drehung offensichtliche Reibung oder Blockaden aufdecken. Eine reibungslose Bewegung kann jedoch nicht jedes interne Spiel unter Betriebsbedingungen nachweisen.
Bei Baugruppen mit relevanter axialer Bewegung, temperaturabhängigen Spielräumen oder projektspezifischer mechanischer Belastung kann eine zusätzliche Überprüfung erforderlich sein. Diese Anforderungen müssen von der Konstruktionsabteilung festgelegt werden.
Jede Funktionsprüfung unter Spannung sollte nach einem genehmigten Verfahren mit geeigneten Schutzvorrichtungen, Bedienelementen und Abnahmekriterien erfolgen. Führen Sie niemals eine Testlauf unter Spannung an freiliegenden rotierenden Bauteilen durch.
Vollständige Prüfprotokolle vor der Freigabe der Baugruppe
Das Freigabeprotokoll sollte die Motorkonfiguration, die Zeichnungsrevision, die Schraubenspezifikation und die erforderlichen Prüfergebnisse enthalten. Dies unterstützt die Rückverfolgbarkeit bei der Fertigung oder Wartung kundenspezifischer Baugruppen.
Halten Sie die Maßprüfung, Angaben zum Anziehen sowie Details zur Sicherungsmethode gemäß dem genehmigten Prüfplan fest. Fehlende Informationen sollten vor der Freigabe ergänzt werden, sofern sie für die Abnahme erforderlich sind.
| Prüfpunkt | Prüfverfahren | Abnahmekriterien |
| Gewindespezifikation | Befestigungselemente prüfen und Zeichnungen überprüfen. | Genehmigte Anforderungen an Schrauben und Gegengewinde. |
| Eingriff und Bodenabstand | Maße messen und Toleranzen bewerten. | Erforderlicher Eingriff ohne Aufsetzen. |
| Binnenabstand | Geometrie prüfen und vorgeschriebene Überprüfung durchführen. | Keine unzulässige Kollision mit Motorkomponenten. |
| Sitz der Schraubenköpfe | Prüfen Sie die Kontaktflächen und die Ausrichtung der Halterung. | Korrekter Sitz und korrekter Einbauzustand. |
| Anziehvorgang | Überprüfen Sie den Werkzeugzustand und die Montageunterlagen. | Zugelassenes Anziehverfahren abgeschlossen. |
| Gewindesicherung | Material, Anwendung und Prozessunterlagen prüfen. | Die genehmigten Anforderungen an die Befestigung sind erfüllt. |
| Endgültiger mechanischer Zustand | Führen Sie sichere mechanische und erforderliche Funktionsprüfungen durch. | Keine unzulässigen Interferenzen oder Montagefehler. |
| Dokumentation | Prüf- und Abweichungsprotokolle überprüfen. | Erforderliche Nachweise vollständig und Abweichungen behoben. |
Behebung von Abweichungen vor der endgültigen Freigabe
Unerwartetes Eindringen von Schrauben, beschädigte Gewinde, abnormales Anziehverhalten oder mechanische Interferenzen sollten eine dokumentierte Bewertung auslösen und nicht nur eine informelle Anpassung der Montage.
Korrekturmaßnahmen können die Auswahl eines zugelassenen Befestigungselements, die Wiederherstellung einer Montagefläche, den Austausch beschädigter Komponenten oder die Überarbeitung des Montageverfahrens durch technische Maßnahmen umfassen.
Wiederholen Sie nach der Korrektur die von der Änderung betroffenen Prüfungen. Eine Ersatzschraube oder eine geänderte Halterung kann mehr als eine zuvor akzeptierte Montagebedingung beeinflussen.
Geben Sie die Baugruppe erst frei, wenn die erforderlichen Prüfungen abgeschlossen sind, die entsprechenden Aufzeichnungen vorliegen und festgestellte Abweichungen durch den genehmigten Prozess behoben wurden.
