
Un moteur BLDC sur mesure peut répondre aux exigences de performance tout en présentant des risques liés à l’isolation des enroulements. Les acheteurs ont besoin de preuves attestant que ses barrières d’isolation sont adaptées aux contraintes électriques, thermiques et mécaniques de l’application.
Ces sept vérifications portent sur les dossiers de fabrication, la qualité de fabrication, le blindage électrique, la compatibilité PWM et les preuves d’endurance. Elles précisent ce que chaque test permet de démontrer et définissent les questions à poser au fournisseur en vue de l’homologation.
Le système d’isolation des enroulements et la classe thermique sont-ils documentés ?
L’isolation des enroulements protège différentes barrières électriques. L’isolation par rapport à la masse sépare les conducteurs sous tension des structures du moteur mises à la masse, l’isolation entre phases sépare les circuits d’enroulement et l’isolation entre spires protège les spires adjacentes.
Ces barrières nécessitent différentes méthodes de vérification. La résistance d’isolation évalue les fuites, les essais de tenue diélectrique vérifient la rigidité électrique à travers des barrières spécifiées, et la vérification entre spires traite des faiblesses localisées entre les spires.
Pour une conception sur mesure, les acheteurs doivent s’accorder sur les exigences d’isolation, les procédures d’essai, les critères d’acceptation et les documents requis avant de commander les unités de production.
Le premier contrôle lors de l’approvisionnement porte sur l’ensemble du système d’isolation plutôt que sur un seul matériau isolant. Un enroulement contient plusieurs composants qui doivent fonctionner ensemble tout au long de son exploitation.
Les matériaux d’isolation choisis influencent la séparation électrique, la durabilité thermique, la cohérence de fabrication et la capacité de l’enroulement à résister aux dommages mécaniques. Chaque matériau doit être adapté à son emplacement et aux composants environnants.
Quels matériaux d’isolation et détails de construction doivent être spécifiés ?
Demandez une documentation identifiant le revêtement des fils magnétiques, les revêtements de fentes, les séparateurs de phases, les manchons isolants, l’isolation des fils de sortie et tout matériau d’imprégnation inclus dans la construction proposée de l’enroulement.
Les spécifications des matériaux doivent indiquer les nuances applicables, les épaisseurs pertinentes, les détails de construction et les substitutions autorisées. Une description générique des matériaux peut ne pas permettre de déterminer si un remplacement préserve la configuration d’isolation approuvée.
Pour un moteur à courant continu sans balais sur mesure, les adaptations électriques et mécaniques doivent être examinées conjointement, car les dimensions de l’enroulement, la géométrie des encoches et le cheminement des fils ont une incidence sur les exigences en matière d’isolation.
- Isolation du fil magnétique : Identifiez le revêtement du conducteur et son adéquation avec le bobinage prévu et les conditions de fonctionnement.
- Isolation des encoches : documenter les barrières isolantes séparant le bobinage des lamelles du stator, y compris les exigences critiques en matière de placement et de chevauchement.
- Séparation des phases : définir les barrières entre les différentes phases de l’enroulement chaque fois que la construction nécessite une séparation électrique supplémentaire.
- Protection des fils de connexion : spécifier les manchons, l’isolation des bornes, les dispositifs de décharge de traction et la protection contre tout contact avec des arêtes métalliques.
- Système d’imprégnation : identifier les matériaux et les exigences de traitement garantissant la stabilité de l’isolation et le maintien du bobinage.
Les acheteurs doivent également demander la version approuvée du plan de bobinage. Celle-ci précise quels composants d’isolation font partie de la conception et permet la comparaison avec les registres de production ultérieurs.
Comment évaluer la classe thermique de l’isolation ?
Une classe thermique d’isolation décrit une classification du système d’isolation liée à la température. Elle ne définit pas automatiquement l’élévation de température admissible de chaque moteur assemblé.
L’étude technique doit prendre en compte les points chauds attendus dans l’enroulement, la température ambiante, les conditions de refroidissement, le cycle de service et la résistance thermique des composants adjacents.
La température mesurée au niveau du carter du moteur peut différer considérablement de celle enregistrée à l’endroit le plus chaud de l’enroulement. Le fournisseur doit expliquer en quoi les estimations ou les mesures de température des enroulements justifient les limites de fonctionnement proposées.
Demandez les fondements techniques de la classe thermique déclarée sans présupposer l’existence d’une certification, d’un programme de qualification ou d’une capacité d’essai normalisée particuliers.
En cas de modification des matériaux d’isolation ou des procédés de bobinage, déterminez si leur compatibilité et leur adéquation thermique nécessitent une nouvelle évaluation technique avant que la conception révisée ne soit mise en production.
Les barrières d’isolation physiques et la qualité d’exécution des enroulements sont-elles correctement contrôlées ?
Même des matériaux d’isolation correctement sélectionnés peuvent présenter des défaillances lorsque la fabrication endommage leurs surfaces protectrices. L’inspection physique fournit donc des informations que le contrôle électrique seul ne permet pas nécessairement de révéler.
Les opérations d’enroulement impliquent la mise en tension, la flexion, l’insertion, l’acheminement et la manipulation des conducteurs lors de l’assemblage. Chaque opération peut introduire des contraintes mécaniques localisées dans les revêtements ou barrières isolants.
Quels sont les emplacements de bobinage les plus vulnérables aux dommages d’isolation ?
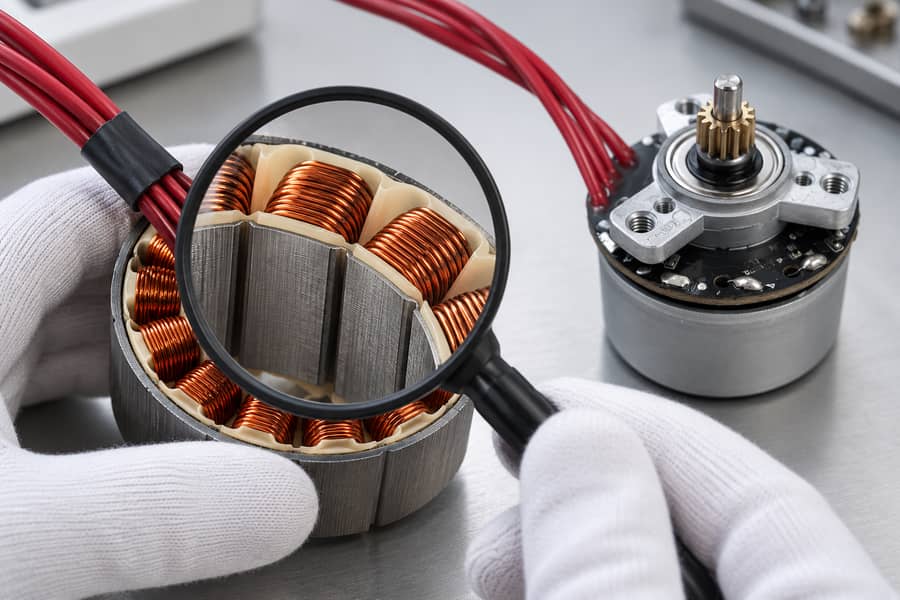
Un échantillon représentatif de stator illustre le placement de la gaine et l’inspection de l’émail à côté du moteur fini. La géométrie de son bobinage est donnée à titre indicatif et ne spécifie pas la construction interne de ce produit.
Les ouvertures des encoches et les bords des lamelles méritent une attention particulière, car les conducteurs peuvent entrer en contact avec des surfaces métalliques lors de l’insertion du bobinage, du formage ou des opérations d’assemblage ultérieures.
Les extrémités des enroulements et les zones de croisement nécessitent une séparation et un soutien mécanique adaptés. Les conducteurs non soutenus peuvent se déplacer pendant le fonctionnement, provoquant une abrasion ou exerçant des contraintes sur l’isolation au niveau des points de contact.
Les sorties de fils constituent une autre zone vulnérable. Les changements de direction des conducteurs, les joints de soudure, les connexions aux bornes et les mouvements des câbles peuvent concentrer les charges mécaniques à proximité des transitions d’isolation.
- Ouvertures des fentes : vérifiez l’absence de revêtements endommagés, d’arêtes vives exposées et de barrières isolantes déplacées.
- Enroulements d’extrémité : inspectez le cheminement des conducteurs, la séparation des phases, les points de croisement et le maintien mécanique.
- Sorties de fils : vérifiez le recouvrement des manchons, le dispositif anti-traction, l’écart par rapport aux composants métalliques et la protection pendant l’assemblage.
- Surfaces d’enroulement : recherchez les dommages visibles au niveau du revêtement, les débris coincés, les conducteurs déformés ou les traces d’une force de manipulation excessive.
L’imprégnation peut contribuer à stabiliser les enroulements lorsqu’elle est correctement spécifiée et appliquée. Cependant, elle ne doit pas être considérée comme un substitut universel aux barrières d’isolation physiques nécessaires.
Lorsque la construction utilise des manchons isolants ou des séparateurs de phases, leur position doit être contrôlée avant que l’imprégnation ou l’assemblage n’empêche une inspection pertinente.
Quelles preuves d’inspection de la fabrication faut-il demander ?
Demandez des critères d’inspection approuvés identifiant les dommages inacceptables au revêtement, l’isolation manquante, un acheminement incorrect, une séparation insuffisante et d’autres défauts pertinents pour la construction en question.
Les rapports d’inspection doivent correspondre aux étapes de fabrication où les caractéristiques critiques restent visibles. Les moteurs finis peuvent dissimuler des défauts qui étaient accessibles immédiatement après le bobinage.
Demandez au fournisseur de vous communiquer sa procédure d’identification et d’évaluation des bobinages défectueux, y compris les conditions dans lesquelles des réparations sont autorisées ou un rejet est exigé. La procédure approuvée par le fournisseur doit définir les modalités d’inspection et de nouveaux essais après toute réparation autorisée.
Un essai électrique réussi ne permet pas de garantir que toutes les barrières physiques ont été installées correctement. Les mesures électriques et l’inspection de la qualité d’exécution fournissent des preuves complémentaires, et non interchangeables.
La résistance d’isolement des enroulements est-elle testée dans des conditions définies ?
Le test de résistance d’isolation fournit une mesure contrôlée de la résistance de fuite à travers une limite d’isolation sélectionnée. Son interprétation dépend des connexions de test et des conditions environnementales.
Les acheteurs doivent éviter de considérer une seule valeur de résistance comme une description exhaustive de la qualité de l’isolation des enroulements, en particulier lorsque les conditions de mesure ne sont pas précisées.
Que mesure réellement le test de résistance d’isolement ?
Une tension d’essai en courant continu définie est appliquée entre des points électriques sélectionnés, et le comportement de fuite qui en résulte est utilisé pour déterminer la résistance d’isolement.
Pour les bornes de moteur accessibles, la procédure peut évaluer les enroulements connectés par rapport à la structure métallique du moteur mise à la terre. Les mesures phase à phase distinctes dépendent des connexions des enroulements et de la possibilité d’isoler les circuits concernés.
La température influence la résistance d’isolement, tandis que l’humidité et la contamination peuvent introduire des chemins de fuite supplémentaires. Les mesures obtenues dans des conditions différentes nécessitent une évaluation minutieuse avant que leurs valeurs puissent être comparées de manière pertinente.
La durée de la mesure est également importante, car l’absorption diélectrique et le comportement de charge peuvent affecter la valeur observée, en particulier lors de la comparaison de différentes procédures ou de différents instruments.
La résistance d’isolement ne mesure pas directement la résistance de support entre des spires voisines. Une faiblesse localisée entre les spires peut passer inaperçue lorsqu’il n’existe aucun chemin de fuite significatif vers la terre.
Quels rapports de mesure et de conformité les acheteurs doivent-ils exiger ?
La procédure approuvée doit préciser les connexions, la tension continue, la durée de la mesure, les conditions environnementales et toute exigence de stabilisation ou de conditionnement avant le début des essais.
Demandez les valeurs de résistance mesurées plutôt qu’une simple indication de conformité ou de non-conformité. Incluez dans le rapport l’identification de l’instrument de test et les informations d’étalonnage pertinentes.
Les limites d’acceptation doivent tenir compte du système d’isolation spécifique, de l’environnement d’exploitation, de la méthode de mesure et des exigences techniques applicables. Il n’existe pas de seuil universel approprié en mégohms valable pour tous les moteurs BLDC sur mesure.
Si les résultats nécessitent une correction de température, demandez la méthode de correction et son fondement technique. Un facteur de correction supposé peut ne pas convenir à toutes les configurations d’isolation.
Les capteurs à effet Hall, les codeurs, les contrôleurs et autres composants électroniques sensibles doivent être déconnectés ou isolés de manière appropriée, conformément à la procédure d’essai approuvée, avant d’appliquer la tension d’essai d’isolation.
Lorsqu’une mesure ne répond pas aux critères convenus, consignez le résultat et recherchez d’éventuels problèmes d’humidité, de contamination, d’erreurs de connexion ou de dommages à l’isolation avant d’autoriser un nouvel essai.
L’essai de tenue diélectrique a-t-il été défini avec une tension et une durée appropriées ?
L’essai de tenue diélectrique permet de vérifier si une limite d’isolation spécifiée peut supporter une contrainte électrique appliquée sans rupture dans des conditions d’essai contrôlées.
Ce contrôle diffère de la mesure de la résistance de fuite. Son objectif, la sévérité de l’essai, la configuration des connexions et les règles d’acceptation doivent être établis avant la mise sous tension d’un moteur.
Qu’est-ce qui distingue l’essai de résistance diélectrique de la mesure de la résistance d’isolement ?
L’essai de résistance d’isolation mesure le comportement de fuite à une tension continue définie. L’essai de tenue diélectrique soumet la barrière sélectionnée à une contrainte électrique prescrite et évalue sa réponse.
Pour les enroulements de moteur, l’essai « groundwall » examine généralement l’isolation entre les circuits d’enroulement sous tension et les structures conductrices mises à la terre. Un essai phase à phase peut également être pertinent lorsque la séparation des circuits le permet.
Le raccordement électrique de l’enroulement détermine quelles barrières subissent effectivement la contrainte appliquée. Une procédure d’essai doit identifier ces barrières plutôt que de se contenter de nommer l’essai.
La réussite d’un essai de résistance à la paroi de masse ne permet pas d’établir la rigidité diélectrique de l’isolation entre des spires adjacentes. Ces spires peuvent ne subir qu’une faible différence de tension significative pendant la procédure d’essai de la paroi de masse.
Ni la réussite d’un essai de résistance, ni une mesure acceptable de la résistance d’isolement ne démontrent à elles seules la durabilité à long terme de l’isolation sous des contraintes thermiques et électriques répétées.
Comment la procédure d’essai doit-elle être approuvée ?
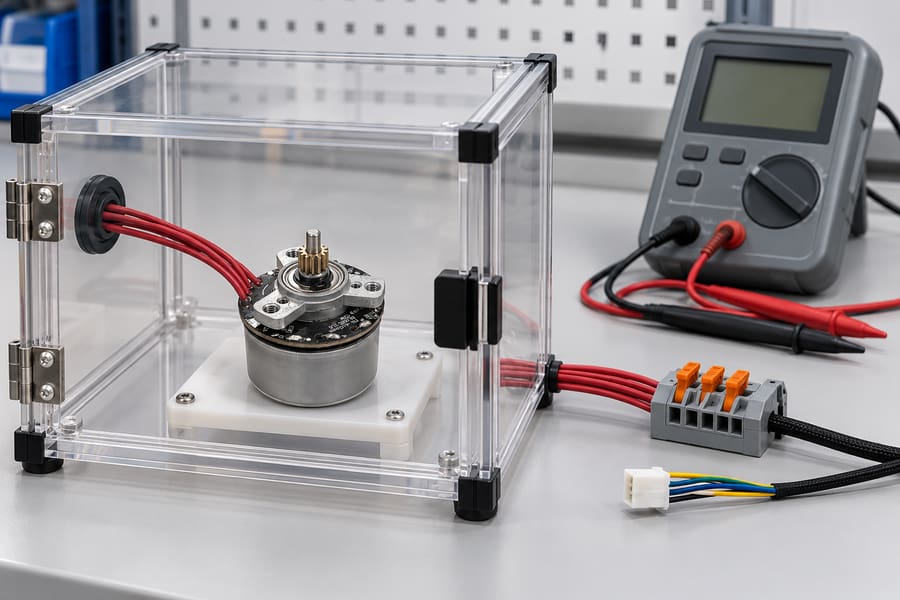
Une préparation illustrative de l’essai permet d’identifier clairement le moteur et les interfaces électroniques. La procédure approuvée doit définir l’isolation des circuits, les mesures de protection et les connexions avant l’application de toute tension d’essai d’isolation.
Avant l’essai, s’accorder sur la méthode (courant alternatif ou continu), la tension appliquée, la durée, la configuration des connexions, les critères d’acceptation et le traitement des résultats anormaux.
Le choix de la tension doit respecter les exigences techniques applicables et la conception d’isolation approuvée. Des essais trop sévères peuvent endommager un enroulement qui serait par ailleurs utilisable.
La répétition des essais de résistance diélectrique doit également être prise en compte. La procédure approuvée par le fournisseur doit préciser si la répétition est autorisée et dans quelles conditions des contraintes supplémentaires peuvent être appliquées.
- Périmètre de l’essai : identifier les circuits d’enroulement et les structures conductrices connectés pendant la procédure.
- Contrainte électrique : consigner la tension approuvée, le type de forme d’onde, la durée d’application et la réponse autorisée.
- Protection des équipements : isolez les composants électroniques Hall, les dispositifs de rétroaction, les contrôleurs et tout autre composant ne pouvant tolérer la contrainte appliquée.
- Protection de l’opérateur : exiger des protections appropriées, des procédures de décharge, un accès contrôlé et la vérification que l’énergie électrique stockée a bien été évacuée.
- Documentation des résultats : consigner les mesures ou indications réelles, les défaillances, les interruptions et les écarts autorisés.
Il ne faut jamais présumer que les composants électroniques connectés sont adaptés aux essais de bobinages haute tension. L’ensemble du raccordement d’essai doit être vérifié avant l’application de la tension.
En cas de défaillance d’un bobinage, évitez d’augmenter la tension de manière répétée ou de relancer la procédure sans avoir procédé à une analyse préalable. La défaillance doit être évaluée conformément à la procédure de traitement approuvée.
L’intégrité de l’isolation entre spires a-t-elle été vérifiée à l’aide d’une méthode appropriée ?
L’isolation entre spires protège les conducteurs adjacents du bobinage contre tout contact électrique involontaire. Tout dommage au sein de cette zone peut provoquer des défauts électriques localisés sans impliquer les structures du moteur mises à la terre.
Les spires adjacentes fonctionnant à des potentiels électriques différents, leur isolation doit rester adaptée aux contraintes de tension associées à la configuration du bobinage et aux conditions de fonctionnement.
Pourquoi les défauts d’isolation entre spires peuvent-ils échapper à d’autres essais électriques ?
Les revêtements des conducteurs peuvent être endommagés lors du bobinage, de l’insertion, du formage ou de la manutention. Un défaut entre des spires voisines peut rester électriquement isolé du noyau du stator.
Dans ce cas, la résistance d’isolement phase-terre peut sembler acceptable même si le bobinage présente une faiblesse entre des conducteurs adjacents.
Les essais de tenue diélectrique « groundwall » se heurtent à une limitation similaire, car la tension appliquée ne produit pas nécessairement la contrainte requise au niveau de l’isolation de chaque spire.
Un court-circuit entre spires peut modifier les caractéristiques effectives de l’enroulement et provoquer un échauffement localisé. Ses effets dépendent du nombre et de la position des spires concernées.
Par conséquent, les acheteurs devraient exiger une méthode spécifiquement adaptée à la détection des faiblesses pertinentes entre les spires plutôt que de se fier à des résultats de contrôles électriques sans rapport avec ce problème.
Quelle méthode d’essai d’isolation des spires est appropriée ?
Les essais par comparaison de surtensions constituent une méthode possible, mais leur pertinence dépend de la construction de l’enroulement, des caractéristiques électriques, de la contrainte appliquée et de la résolution de mesure disponible.
Les moteurs compacts à enroulement aléatoire nécessitent une attention particulière, car les procédures développées pour des systèmes d’enroulement plus grands peuvent imposer une contrainte inappropriée ou offrir une sensibilité diagnostique insuffisante.
Le fournisseur doit approuver la méthode après avoir pris en compte l’inductance, la géométrie de l’enroulement, la structure de l’isolation, les connexions des bornes disponibles et l’énergie d’essai admissible.
Les critères d’acceptation doivent porter sur les caractéristiques appropriées des formes d’onde, les conditions de comparaison et les anomalies mesurables, sans partir du principe que toutes les configurations d’enroulement produisent des réponses identiques.
Les capteurs, contrôleurs et autres dispositifs électroniques sensibles connectés doivent être isolés si nécessaire. L’application d’un essai de surtension via les composants électroniques connectés peut causer des dommages sans rapport avec la qualité de l’isolation des enroulements.
Lorsque la comparaison par surtension n’est pas adaptée, l’équipe d’ingénieurs doit évaluer une autre méthode de vérification appropriée et documenter ses limites plutôt que d’imposer un essai non approuvé.
Le tableau comparatif suivant présente les objectifs distincts des trois contrôles d’isolation électrique ainsi que les éléments nécessaires à l’interprétation de leurs résultats.
| Méthode d’essai | Limites de l’isolation | Objectif principal | Limitation importante | Éléments justificatifs requis |
| Résistance d’isolement | Lignes de délimitation sélectionnées entre l’enroulement et la terre ou les circuits accessibles | Évaluation de la résistance de fuite dans des conditions définies | Ne permet pas de déterminer la résistance diélectrique ou la résistance entre spires | Résistance mesurée, tension, durée, connexions et conditions environnementales |
| Tenue diélectrique | Barrières spécifiées entre la phase et la terre ou entre phases accessibles | Vérification de la capacité de résistance sous une contrainte électrique approuvée | Ne vérifie pas de manière indépendante l’isolation entre les spires voisines | Tension appliquée, durée, connexions, critères d’acceptation et résultats réels |
| Vérification spire à spire | Isolation entre les spires de l’enroulement | Identifier les faiblesses pertinentes entre les spires à l’aide d’une méthode appropriée | La capacité de détection dépend de la construction de l’enroulement et de la méthode d’essai | Procédure approuvée, contrainte appliquée, rapports de diagnostic et critères d’acceptation |
Ces méthodes doivent être choisies comme contrôles complémentaires. Un résultat satisfaisant obtenu avec l’une d’entre elles ne dispense pas d’évaluer les autres limites d’isolation concernées.
L’isolation de l’enroulement est-elle compatible avec les contraintes réelles aux bornes en mode PWM ?
Une isolation qui passe avec succès les contrôles de production doit également supporter la forme d’onde électrique appliquée pendant le fonctionnement normal du moteur. Les applications pilotées par PWM nécessitent une attention particulière aux transitions de tension répétitives.
La tension nominale du bus CC ne suffit pas à elle seule à décrire entièrement les contraintes de tension subies au niveau des bornes du moteur ou au sein des sections individuelles de l’enroulement.
Comment le fonctionnement en PWM peut-il augmenter les contraintes sur l’isolation des enroulements ?
La commutation rapide du variateur produit des transitions de tension dont l’amplitude et le temps de montée dépendent de la configuration du variateur, des conditions d’alimentation, de la disposition des câbles et des caractéristiques électriques.
Dans certaines installations, l’impédance des câbles et les effets d’ondes réfléchies peuvent entraîner un dépassement de tension aux bornes. L’importance de ce phénomène dépend de la longueur des câbles, de la vitesse de commutation et de l’impédance du système.
La tension en mode commun peut également solliciter l’isolation entre les circuits d’enroulement sous tension et les structures du moteur mises à la terre. Les détails relatifs à la mise à la terre et à l’installation influencent les conditions électriques qui en résultent.
Au sein de l’enroulement, la répartition des transitions de tension rapides peut différer de celle observée dans des conditions stables ou à basse fréquence, ce qui affecte la contrainte locale entre les spires.
L’exposition répétée à la commutation doit donc être prise en compte séparément des essais conventionnels de résistance diélectrique en production, qui peuvent utiliser des caractéristiques de tension sensiblement différentes.
Il ne faut pas confondre contrainte électrique et contrainte thermique. Le fonctionnement en PWM peut contribuer aux pertes et à l’échauffement, mais la surtension aux bornes constitue un problème d’isolation distinct.
Quelles informations relatives au moteur et au variateur doivent être examinées conjointement ?
L’étude technique doit identifier la plage de fonctionnement prévue du bus CC, le comportement de commutation du variateur, la structure des câbles du moteur, la longueur des câbles, le schéma de mise à la terre et l’environnement d’exploitation.
Ces données permettent de déterminer si le système d’isolation des enroulements proposé est adapté ou si des mesures et vérifications supplémentaires des formes d’onde sont nécessaires.
Gian Transmission fournit des informations sur les variateurs de moteurs BLDC configurables, mais l’adéquation de toute combinaison moteur-variateur doit être établie pour l’application spécifique.
- Conditions d’alimentation : spécifier la plage de tension prévue du bus CC, en tenant compte du fonctionnement normal et des événements transitoires pertinents.
- Comportement de commutation : Identifiez les caractéristiques de commutation qui influencent le temps de montée de la tension aux bornes et les contraintes électriques répétitives.
- Installation des câbles : documenter la disposition des conducteurs, la longueur des câbles, le blindage et les exigences de mise à la terre.
- Forme d’onde mesurée : Enregistrez le comportement de la tension aux bornes dans des conditions représentatives lorsque des essais d’application sont requis.
- Vérification de l’isolation : comparer les contraintes observées ou calculées de manière appropriée aux exigences approuvées en matière d’isolation des enroulements.
Lorsque des essais sont nécessaires, utilisez un équipement de mesure à large bande passante adapté et des connexions correctement calibrées. Le dispositif de mesure doit éviter de créer des risques électriques ou pour le personnel inacceptables.
Si les contraintes d’application dépassent l’enveloppe d’isolation approuvée, les modifications possibles incluent les réglages du variateur, la configuration des câbles, le filtrage ou une conception révisée de l’isolation du moteur.
Avant d’accorder l’homologation définitive, évaluez l’influence que chaque modification proposée pourrait avoir sur les performances du moteur, ses caractéristiques thermiques, sa compatibilité électrique et les exigences d’installation.
Il est plus utile de documenter les conditions réelles de fonctionnement que de supposer que des tensions nominales identiques du moteur garantissent une contrainte d’isolation équivalente dans différentes installations.
Les résultats des essais de conditionnement ou d’endurance sont-ils traçables par rapport à la conception proposée des enroulements ?
L’inspection initiale et les essais électriques décrivent l’état de l’isolation à des étapes précises de la fabrication. Ils ne permettent pas à eux seuls d’établir les performances après une exposition aux conditions environnementales ou un fonctionnement répété.
Les preuves de qualification doivent donc refléter les contraintes thermiques, mécaniques et électriques pertinentes pour l’application prévue, en utilisant des procédures convenues avant les essais.
Quels essais de conditionnement et d’endurance sont pertinents ?
Les cycles thermiques peuvent mettre en évidence des faiblesses liées à la dilatation différentielle des matériaux, au confinement des enroulements et aux variations répétées de température. Choisissez des conditions d’essai qui reflètent les contraintes environnementales auxquelles le moteur est susceptible d’être soumis pendant son fonctionnement.
Le conditionnement à l’humidité peut être pertinent lorsque l’exposition à l’humidité est susceptible d’influencer le comportement des fuites ou les performances des matériaux. La procédure doit préciser les conditions d’exposition et la fréquence des mesures.
Les vibrations mécaniques peuvent mettre à l’épreuve la contention des conducteurs, la protection des bornes et les barrières d’isolation physiques. Leur pertinence dépend de l’installation du moteur et de l’environnement vibratoire prévu.
Les essais d’endurance en fonctionnement peuvent combiner une charge électrique, l’échauffement des enroulements et des effets mécaniques dans des conditions de service représentatives, bien qu’ils ne puissent pas couvrir automatiquement tous les environnements de terrain possibles.
Les essais accélérés nécessitent une attention particulière. L’augmentation des contraintes peut modifier les mécanismes de défaillance ; les résultats des essais accélérés ne doivent donc pas être convertis en allégations de durée de vie sans justification de cette relation.
Définissez l’intensité de l’exposition, sa durée, sa séquence, la quantité d’échantillons et l’état de fonctionnement. Cela permet d’interpréter les résultats obtenus au regard d’un objectif technique établi.
Comment évaluer les performances de l’isolation avant et après le conditionnement ?
Des mesures de référence doivent être recueillies avant l’exposition à l’aide des méthodes approuvées. Celles-ci établissent des valeurs de référence pour une comparaison ultérieure et aident à distinguer les défauts existants des changements liés au conditionnement.
Après le conditionnement, répétez les contrôles électriques et les inspections physiques appropriés dans des conditions définies. Comparez les changements plutôt que de vous fier uniquement à des déclarations isolées de type « conforme » ou « non conforme ».
Les constatations possibles comprennent des fissures dans l’isolation, des barrières déplacées, l’abrasion des conducteurs, une augmentation des fuites ou d’autres anomalies électriques. Évaluez l’importance de chaque condition observée par rapport aux critères d’acceptation établis et approuvés.
Les essais impliquant des contraintes électriques élevées doivent rester dans le cadre des procédures approuvées par le fournisseur. Le conditionnement ne justifie pas l’application de tensions de tenue ou de surtension arbitraires à un enroulement assemblé.
Lorsque des échantillons présentent des défaillances, consignez le stade de la défaillance, les caractéristiques observées, les conditions d’essai et les conclusions de l’analyse. Les défaillances inexpliquées ne doivent pas être masquées par des résultats moyennés.
Le nombre d’échantillons influe également sur l’interprétation. La conformité d’un nombre limité d’échantillons fournit des preuves pour les conditions d’essai considérées, mais ne constitue pas une garantie de fiabilité pour l’ensemble de la population.
Quelle traçabilité est nécessaire avant l’homologation de la production ?
Les résultats de qualification doivent identifier la construction du bobinage effectivement testée, y compris la révision du plan, les spécifications des matériaux d’isolation, les exigences de traitement et l’identification de chaque échantillon.
Les contrôles de production de routine et la qualification de conception ont des objectifs différents. Un essai de résistance d’isolation en production ne doit pas être présenté comme équivalent à une qualification d’endurance environnementale complète.
Les substitutions de matériaux, les modifications apportées aux conducteurs, les schémas d’enroulement révisés ou les procédures d’imprégnation modifiées peuvent affecter les performances d’isolation et doivent donner lieu à une évaluation documentée de l’impact technique.
Le tableau suivant répertorie les preuves de vérification conditionnelles nécessaires pour étayer une décision d’homologation traçable sans imposer de limites électriques ou d’endurance universelles.
| Étape de vérification | Preuves requises | Conditions enregistrées | Critères d’acceptation |
| Inspection de référence | Photographies des enroulements ou rapports d’inspection et mesures électriques initiales | Identification de l’échantillon, instrument, température, raccordements d’essai et révision de la procédure | Exigences initiales approuvées en matière de fabrication et d’électricité |
| Conditionnement environnemental | Rapports d’exposition et observations pendant le conditionnement | Température, humidité, vibrations, durée ou autres contraintes spécifiées | Procédure de conditionnement définie en fonction de l’application |
| Vérification après conditionnement | Comparaison des résultats électriques avec les mesures de référence | Conditions de mesure, calendrier et informations sur les instruments | Limites approuvées après conditionnement et variations autorisées |
| Examen de l’état physique | Constatations d’inspection, registres des dommages et enquête sur les défaillances | Lieux d’inspection et anomalies constatées | Critères définis d’acceptation physique et de traitement des défauts |
| Traçabilité de la conception | Dossiers relatifs aux matériaux, plans d’enroulement, identification des échantillons et historique des révisions | Configuration de fabrication et modifications affectant les échantillons testés | Configuration de conception approuvée et exigences relatives aux modifications techniques |
Avant la mise en service, le fournisseur et l’acheteur doivent s’accorder sur les preuves de qualification applicables à la révision approuvée du bobinage et sur les contrôles de production qui resteront obligatoires.
Le dossier technique final doit contenir les schémas approuvés de bobinage et d’isolation, les spécifications des matériaux, l’évaluation thermique, les critères de fabrication et les rapports d’inspection pertinents.
Il doit également contenir les procédures d’essais électriques approuvées par le fournisseur, les résultats mesurés de résistance d’isolement et de tenue diélectrique, les rapports de vérification inter-spires appropriés, ainsi que les exigences d’isolation documentées pour les composants électroniques sensibles.
Compléter le dossier avec les informations relatives aux contraintes PWM en application, les résultats des essais en conditions réelles, la traçabilité des échantillons et de la production, les écarts approuvés, ainsi que les validations techniques responsables liées à la configuration finale du moteur.
