
Ein kundenspezifischer BLDC-Motor erfüllt zwar möglicherweise die Leistungsanforderungen, birgt jedoch Risiken hinsichtlich der Wicklungsisolierung. Käufer benötigen Nachweise dafür, dass die Isolationsbarrieren den elektrischen, thermischen und mechanischen Belastungen der Anwendung standhalten.
Diese sieben Prüfpunkte umfassen Konstruktionsunterlagen, Verarbeitungsqualität, elektrische Prüfung, PWM-Kompatibilität und Nachweise zur Lebensdauer. Sie verdeutlichen, was die einzelnen Prüfungen nachweisen können, und legen die Fragen fest, die dem Lieferanten im Rahmen der Zulassung gestellt werden müssen.
Sind das Wicklungsisolationssystem und die thermische Klasse dokumentiert?
Die Wicklungsisolierung schützt verschiedene elektrische Grenzen. Die Erdungswandisolierung trennt stromführende Leiter von geerdeten Motorteilen, die Phasen-zu-Phasen-Isolierung trennt Wicklungskreise voneinander und die Windungsisolierung schützt benachbarte Leiterwindungen.
Diese Grenzen erfordern unterschiedliche Prüfverfahren. Der Isolationswiderstand bewertet Leckströme, die dielektrische Festigkeitsprüfung ermittelt die elektrische Festigkeit über festgelegte Barrieren hinweg, und die Zwischenwindungsprüfung befasst sich mit lokalen Schwachstellen zwischen den Windungen.
Bei einer kundenspezifischen Konstruktion sollten sich Einkäufer vor der Bestellung von Serienprodukten über Isolationsanforderungen, Prüfverfahren, Abnahmekriterien und erforderliche Unterlagen einigen.
Die erste Prüfung bei der Beschaffung betrifft das gesamte Isolationssystem und nicht nur ein einzelnes Isolationsmaterial. Eine Wicklung enthält mehrere Komponenten, die während des gesamten Betriebs zusammenwirken müssen.
Die ausgewählten Isolationsmaterialien beeinflussen die elektrische Trennung, die thermische Beständigkeit, die Konsistenz der Fertigung und die Widerstandsfähigkeit der Wicklung gegenüber mechanischen Beschädigungen. Jedes Material sollte für seinen Einsatzort und die umgebenden Komponenten geeignet sein.
Welche Isolationsmaterialien und Konstruktionsdetails sollten spezifiziert werden?
Fordern Sie Unterlagen an, aus denen die Beschichtung des Magnetdrahts, die Schlitzauskleidungen, die Phasentrenner, die Isolierhülsen, die Anschlussisolierung sowie alle in der vorgeschlagenen Wicklungskonstruktion enthaltenen Imprägniermaterialien hervorgehen.
In den Materialspezifikationen sollten die geltenden Güteklassen, die relevanten Dicken, Konstruktionsdetails und zulässige Ersatzmaterialien angegeben werden. Eine allgemeine Materialbeschreibung reicht möglicherweise nicht aus, um festzustellen, ob ein Ersatz die genehmigte Isolationsanordnung beibehält.
Bei einem kundenspezifischen bürstenlosen Gleichstrommotor sollten die elektrischen und mechanischen Anpassungen gemeinsam geprüft werden, da die Abmessungen der Wicklung, die Schlitzgeometrie und die Anordnung der Anschlüsse die Isolationsanforderungen beeinflussen.
- Magnetdrahtisolierung: Geben Sie die Leiterbeschichtung und deren Eignung für die vorgesehene Wicklung und die Betriebsbedingungen an.
- Schlitzisolierung: Dokumentieren Sie die Isolationsbarrieren, die die Wicklung von den Statorlamellen trennen, einschließlich kritischer Anforderungen an die Platzierung und Überlappung.
- Phasentrennung: Definieren Sie Barrieren zwischen verschiedenen Wicklungsphasen, wo immer die Konstruktion eine zusätzliche elektrische Trennung erfordert.
- Leitungsschutz: Legen Sie Hülsen, Anschlussisolierung, Zugentlastung und Schutz vor Kontakt mit Metallkanten fest.
- Imprägnierungssystem: Legen Sie Materialien und Verarbeitungsanforderungen fest, die die Isolationsstabilität und die Wicklungsfixierung gewährleisten.
Einkäufer sollten zudem die genehmigte Revision der Wicklungszeichnung anfordern. Diese legt fest, welche Isolationskomponenten zum Entwurf gehören, und ermöglicht den Vergleich mit späteren Produktionsunterlagen.
Wie sollte die thermische Isolationsklasse bewertet werden?
Eine thermische Isolationsklasse beschreibt eine temperaturbezogene Klassifizierung des Isolationssystems. Sie definiert nicht automatisch den zulässigen Temperaturanstieg jedes montierten Motors.
Bei der technischen Überprüfung sollten erwartete Heißstellen in der Wicklung, die Umgebungstemperatur, die Kühlbedingungen, der Arbeitszyklus und die Temperaturbeständigkeit benachbarter Komponenten berücksichtigt werden.
Die am Motorgehäuse gemessene Temperatur kann erheblich von der Temperatur an der heißesten Stelle der Wicklung abweichen. Der Lieferant sollte erläutern, inwiefern Schätzungen oder Messungen der Wicklungstemperatur die vorgeschlagenen Betriebsgrenzen untermauern.
Fordern Sie die technische Grundlage für die angegebene thermische Klassifizierung an, ohne davon auszugehen, dass eine bestimmte Zertifizierung, ein Qualifizierungsprogramm oder standardisierte Prüfverfahren vorliegen.
Sollten sich Isoliermaterialien oder Wickelverfahren ändern, prüfen Sie, ob deren Kompatibilität und thermische Eignung eine erneute technische Bewertung erfordern, bevor die überarbeitete Konstruktion in die Produktion geht.
Werden physikalische Isolationsbarrieren und die Verarbeitungsqualität der Wicklungen ordnungsgemäß kontrolliert?
Selbst sorgfältig ausgewählte Isoliermaterialien können versagen, wenn ihre Schutzoberflächen bei der Fertigung beschädigt werden. Eine physikalische Inspektion liefert daher Informationen, die durch eine elektrische Prüfung allein möglicherweise nicht aufgedeckt werden.
Zu den Wicklungsvorgängen gehören das Spannen, Biegen, Einführen, Verlegen und die Handhabung der Leiter bei der Montage. Jeder dieser Vorgänge kann lokale mechanische Belastungen in Isolierbeschichtungen oder -barrieren verursachen.
Welche Bereiche der Wicklung sind am anfälligsten für Isolationsschäden?
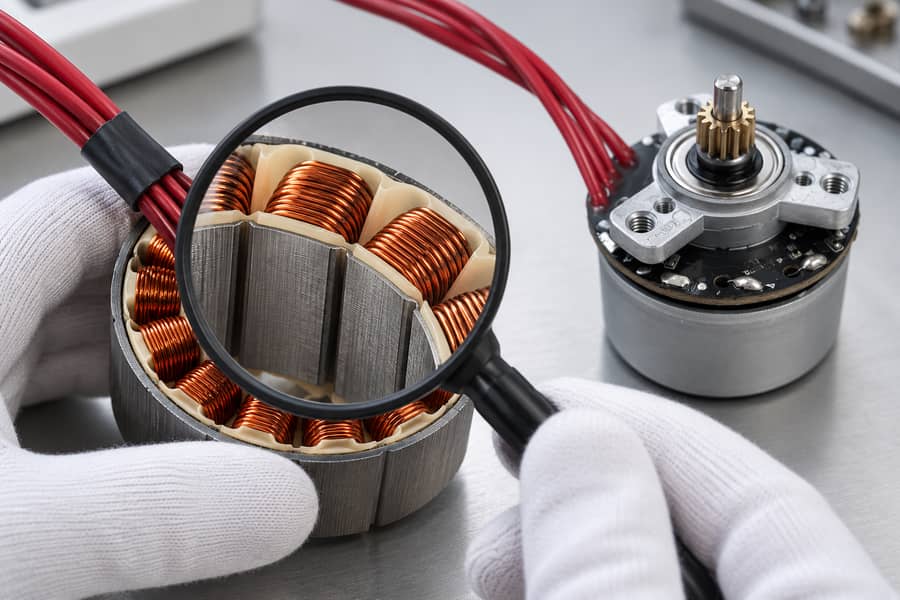
Ein repräsentatives Statorbeispiel veranschaulicht die Platzierung der Auskleidung und die Lackprüfung neben dem fertigen Motor. Die Wicklungsgeometrie dient lediglich der Veranschaulichung und gibt keinen Aufschluss über den inneren Aufbau dieses Produkts.
Schlitzöffnungen und Lamellenkanten verdienen besondere Aufmerksamkeit, da Leiter während des Einführens, Formens oder nachfolgender Montagevorgänge mit Metalloberflächen in Kontakt kommen können.
Endwicklungen und Überkreuzungsbereiche erfordern eine geeignete Trennung und mechanische Abstützung. Nicht abgestützte Leiter können sich während des Betriebs verschieben, was zu Abrieb oder einer Belastung der Isolierung an den Kontaktstellen führen kann.
Leiterausgänge stellen einen weiteren anfälligen Bereich dar. Änderungen der Leiterrichtung, Lötstellen, Anschlussverbindungen und Kabelbewegungen können mechanische Belastungen in der Nähe von Isolationsübergängen konzentrieren.
- Schlitzöffnungen: Auf beschädigte Auskleidungen, freiliegende scharfe Kanten und verschobene Isolationsbarrieren prüfen.
- Endwicklungen: Überprüfen Sie die Leiterführung, die Phasentrennung, Kreuzungspunkte und die mechanische Fixierung.
- Leitungsausgänge: Überprüfen Sie die Hülsenabdeckung, die Zugentlastung, den Abstand zu Metallkomponenten und den Schutz während der Montage.
- Wicklungsoberflächen: Achten Sie auf sichtbare Beschädigungen der Beschichtung, eingeschlossene Fremdkörper, verformte Leiter oder Anzeichen übermäßiger Handhabungskräfte.
Eine Imprägnierung kann zur Stabilisierung der Wicklungen beitragen, wenn sie ordnungsgemäß spezifiziert und angewendet wird. Eine Imprägnierung sollte jedoch nicht als universeller Ersatz für erforderliche physikalische Isolationsbarrieren betrachtet werden.
Sofern bei der Konstruktion Isolierhülsen oder Phasentrenner verwendet werden, sollte deren Position vor der Imprägnierung oder Montage festgelegt werden, damit eine aussagekräftige Prüfung nicht verhindert wird.
Welche Nachweise zur Verarbeitungsprüfung sollten angefordert werden?
Fordern Sie genehmigte Prüfkriterien an, die inakzeptable Beschädigungen der Beschichtung, fehlende Isolierung, falsche Verlegung, unzureichende Trennung und andere für die jeweilige Bauweise relevante Mängel identifizieren.
Prüfprotokolle sollten den Fertigungsstufen entsprechen, in denen kritische Merkmale noch sichtbar sind. Fertige Motoren können Mängel verbergen, die unmittelbar nach dem Wickeln noch erkennbar waren.
Fordern Sie das vom Lieferanten genehmigte Verfahren zur Identifizierung und Bewertung defekter Wicklungen an, einschließlich der Bedingungen, unter denen Reparaturen zulässig sind oder eine Rückweisung erforderlich ist. Das vom Lieferanten genehmigte Verfahren sollte die Prüfung und Nachprüfung nach jeder genehmigten Reparatur festlegen.
Eine erfolgreiche elektrische Prüfung kann nicht nachweisen, dass jede physikalische Barriere korrekt installiert wurde. Elektrische Messungen und die Prüfung der Verarbeitungsqualität liefern sich ergänzende und nicht austauschbare Nachweise.
Wird der Isolationswiderstand der Wicklung unter definierten Bedingungen geprüft?
Die Isolationswiderstandsprüfung liefert eine kontrollierte Messung des Leckagewiderstands über eine ausgewählte Isolationsgrenze hinweg. Ihre Auswertung hängt von den Prüfanschlüssen und den Umgebungsbedingungen ab.
Einkäufer sollten es vermeiden, einen einzelnen Widerstandswert als vollständige Beschreibung der Qualität der Wicklungsisolierung zu betrachten, insbesondere wenn die Messbedingungen nicht spezifiziert sind.
Was wird bei der Isolationswiderstandsprüfung eigentlich gemessen?
Zwischen ausgewählten elektrischen Punkten wird eine definierte Gleichstrom-Prüfspannung angelegt, und das daraus resultierende Ableitverhalten wird zur Bestimmung des Isolationswiderstands herangezogen.
Bei zugänglichen Motoranschlüssen kann das Verfahren die angeschlossenen Wicklungen gegenüber dem geerdeten Metallgehäuse des Motors bewerten. Separate Phase-zu-Phase-Messungen hängen von den Wicklungsanschlüssen ab und davon, ob die entsprechenden Stromkreise isoliert werden können.
Die Temperatur beeinflusst den Isolationswiderstand, während Feuchtigkeit und Verunreinigungen zusätzliche Ableitpfade verursachen können. Unter unterschiedlichen Bedingungen ermittelte Messwerte erfordern eine sorgfältige Auswertung, bevor sie sinnvoll miteinander verglichen werden können.
Auch die Messdauer spielt eine Rolle, da die dielektrische Absorption und das Aufladungsverhalten den gemessenen Wert beeinflussen können, insbesondere beim Vergleich verschiedener Verfahren oder Messgeräte.
Der Isolationswiderstand misst nicht direkt die Durchschlagfestigkeit zwischen benachbarten Windungen. Eine lokale Schwachstelle zwischen den Windungen kann unentdeckt bleiben, wenn kein nennenswerter Ableitpfad zur Erde besteht.
Welche Mess- und Abnahmeprotokolle sollten Käufer anfordern?
Das genehmigte Verfahren sollte vor Beginn der Prüfung die Anschlüsse, die Gleichspannung, die Messdauer, die Umgebungsbedingungen sowie etwaige Stabilisierungs- oder Konditionierungsanforderungen festlegen.
Verlangen Sie die gemessenen Widerstandswerte und nicht nur eine Angabe „bestanden“ oder „nicht bestanden“. Nehmen Sie die Identifikation des Prüfgeräts und relevante Kalibrierungsinformationen in das Protokoll auf.
Die Abnahmegrenzwerte müssen das jeweilige Isolationssystem, die Betriebsumgebung, die Messmethode und die geltenden technischen Anforderungen widerspiegeln. Es gibt keinen geeigneten universellen Megaohm-Schwellenwert für jeden kundenspezifischen BLDC-Motor.
Falls die Ergebnisse eine Temperaturkorrektur erfordern, fragen Sie nach der Korrekturmethode und deren technischer Grundlage. Ein angenommener Korrekturfaktor ist möglicherweise nicht für jede Isolationskonstruktion geeignet.
Hall-Sensoren, Encoder, Steuerungen und andere empfindliche Elektronik müssen gemäß dem genehmigten Prüfverfahren abgeklemmt oder entsprechend isoliert werden, bevor die Isolationsprüfspannung angelegt wird.
Wenn ein Messwert außerhalb der vereinbarten Kriterien liegt, dokumentieren Sie das Ergebnis und untersuchen Sie mögliche Feuchtigkeit, Verunreinigungen, Anschlussfehler oder Isolationsschäden, bevor Sie eine Wiederholungsprüfung genehmigen.
Wurde die dielektrische Festigkeitsprüfung mit geeigneter Spannung und Dauer definiert?
Bei der dielektrischen Festigkeitsprüfung wird untersucht, ob eine bestimmte Isolationsgrenze unter kontrollierten Prüfbedingungen einer angelegten elektrischen Belastung standhalten kann, ohne dass es zu einem Durchschlag kommt.
Diese Prüfung unterscheidet sich von der Messung des Leckagewiderstands. Ihr Zweck, die Prüfschärfe, die Anschlussanordnung und die Abnahmeregeln müssen festgelegt werden, bevor ein Motor unter Spannung gesetzt wird.
Was unterscheidet die dielektrische Festigkeitsprüfung von der Isolationswiderstandsmessung?
Bei der Isolationswiderstandsmessung wird das Ableitverhalten bei einer definierten Gleichspannung gemessen. Bei der dielektrischen Festigkeitsprüfung wird die ausgewählte Barriere einer vorgeschriebenen elektrischen Belastung ausgesetzt und ihr Verhalten bewertet.
Bei Motorwicklungen wird bei der Erdungswandprüfung üblicherweise die Isolation zwischen unter Spannung stehenden Wicklungskreisen und geerdeten leitenden Strukturen untersucht. Eine Phase-zu-Phase-Prüfung kann ebenfalls relevant sein, sofern die Trennung der Stromkreise dies zulässt.
Die elektrische Verbindung der Wicklung bestimmt, welche Isolationsgrenzen tatsächlich der angelegten Spannung ausgesetzt sind. Ein Prüfverfahren sollte diese Grenzen identifizieren, anstatt lediglich die Prüfung zu benennen.
Das Bestehen einer Erdungswand-Durchschlagfestigkeitsprüfung sagt nichts über die Durchschlagfestigkeit der Isolierung zwischen benachbarten Windungen aus. Diese Windungen sind während des Erdungswand-Verfahrens möglicherweise nur einer geringen relevanten Spannungsdifferenz ausgesetzt.
Weder eine erfolgreiche Durchschlagfestigkeitsprüfung noch eine akzeptable Isolationswiderstandsmessung allein belegen die langfristige Haltbarkeit der Isolierung unter wiederholter thermischer und elektrischer Beanspruchung.
Wie sollte das Prüfverfahren genehmigt werden?
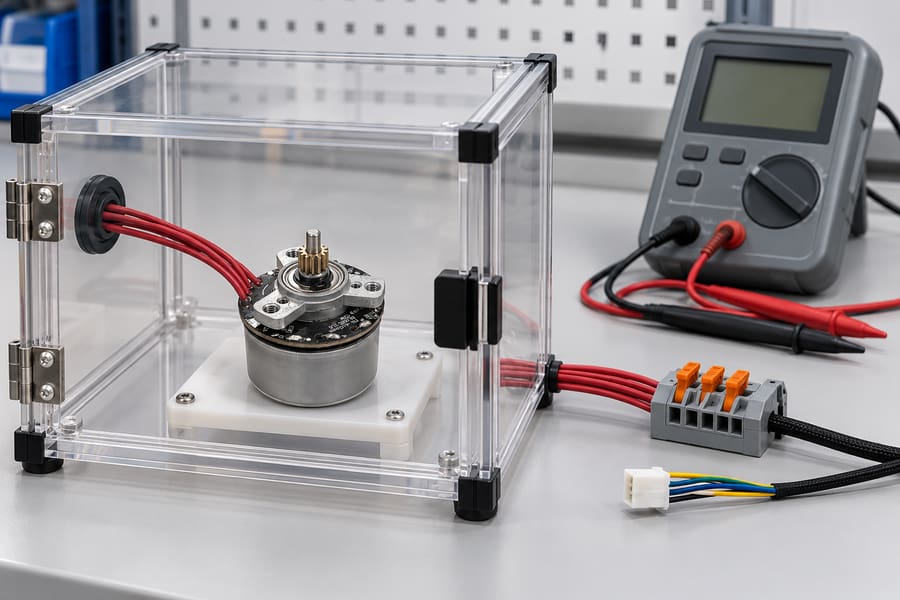
Eine anschauliche Prüfvorbereitung sorgt dafür, dass der Motor und die elektronischen Schnittstellen eindeutig identifiziert sind. Das genehmigte Verfahren muss die Schaltungsisolierung, die Schutzmaßnahmen und die Anschlüsse definieren, bevor eine Isolationsprüfspannung angelegt wird.
Vor der Prüfung muss eine Einigung über die Wechselstrom- oder Gleichstrommethode, die angelegte Spannung, die Dauer, die Anschlussanordnung, die Akzeptanzkriterien und den Umgang mit abnormalen Ergebnissen erzielt werden.
Die Auswahl der Spannung sollte den geltenden technischen Anforderungen und der zugelassenen Isolationskonstruktion entsprechen. Übermäßig strenge Prüfungen können eine ansonsten brauchbare Wicklung beschädigen.
Auch wiederholte dielektrische Festigkeitsprüfungen müssen berücksichtigt werden. Das vom Lieferanten genehmigte Verfahren sollte festlegen, ob Wiederholungen zulässig sind und unter welchen Bedingungen zusätzliche Belastungen aufgebracht werden dürfen.
- Prüfbereich: Identifizieren Sie die Wicklungskreise und leitenden Strukturen, die während des Verfahrens angeschlossen sind.
- Elektrische Belastung: Die genehmigte Spannung, die Art der Wellenform, die Anwendungsdauer und die zulässige Reaktion sind zu protokollieren.
- Geräteschutz: Trennen Sie Hall-Elektronik, Rückkopplungsvorrichtungen, Steuerungen und andere Komponenten, die der angelegten Belastung nicht standhalten können.
- Bedienerschutz: Es sind geeignete Schutzvorrichtungen, Entladungsverfahren, kontrollierter Zugang sowie die Überprüfung erforderlich, dass gespeicherte elektrische Energie abgeführt wurde.
- Ergebnisdokumentation: Erfassen Sie tatsächliche Messwerte oder Anzeigen, Ausfälle, Unterbrechungen und genehmigte Abweichungen.
Angeschlossene Elektronik darf niemals als für Hochspannungs-Wicklungstests geeignet angesehen werden. Der gesamte Prüfanschluss muss vor dem Anlegen der Spannung überprüft werden.
Wenn eine Wicklung ausfällt, vermeiden Sie es, die Spannung wiederholt zu erhöhen oder den Vorgang ohne vorherige Untersuchung erneut zu starten. Der Ausfall sollte anhand des genehmigten Entsorgungsprozesses bewertet werden.
Wurde die Integrität der Windungs-zu-Windungs-Isolierung mit einer geeigneten Methode überprüft?
Die Windungsisolierung schützt benachbarte Wicklungsleiter vor unbeabsichtigtem elektrischem Kontakt. Schäden innerhalb dieses Bereichs können lokale elektrische Fehler verursachen, ohne dass geerdete Motorteile betroffen sind.
Da benachbarte Windungen mit unterschiedlichen elektrischen Potentialen betrieben werden, muss ihre Isolierung für die mit der Wicklungsanordnung und den Betriebsbedingungen verbundene Spannungsbelastung geeignet bleiben.
Warum können Defekte der Windungsisolierung bei anderen elektrischen Prüfungen unentdeckt bleiben?
Leiterbeschichtungen können beim Wickeln, Einführen, Formen oder bei der Handhabung beschädigt werden. Ein Defekt zwischen benachbarten Windungen kann elektrisch vom Statorkern getrennt bleiben.
In dieser Situation kann der Isolationswiderstand zwischen Phase und Erde akzeptabel erscheinen, obwohl die Wicklung eine Schwachstelle zwischen benachbarten Leitern aufweist.
Dielektrische Festigkeitsprüfungen an der Erdungswand unterliegen einer ähnlichen Einschränkung, da die angelegte Spannung nicht unbedingt die erforderliche Belastung über die Isolierung einzelner Windungen erzeugt.
Ein Kurzschluss zwischen den Windungen kann die effektiven Wicklungseigenschaften verändern und zu einer konzentrierten Erwärmung führen. Seine Auswirkungen hängen von der Anzahl und der Position der betroffenen Windungen ab.
Daher sollten Käufer eine Methode verlangen, die speziell auf die Erkennung relevanter Schwachstellen zwischen den Windungen ausgelegt ist, anstatt sich auf nicht relevante elektrische Prüfergebnisse zu verlassen.
Welche Prüfmethode für die Windungsisolierung ist geeignet?
Die Vergleichsprüfung mit Stoßspannungen ist eine mögliche Methode, deren Eignung jedoch von der Wicklungsbauweise, den elektrischen Eigenschaften, der angelegten Belastung und der verfügbaren Messauflösung abhängt.
Kompakte Motoren mit zufälliger Wicklung erfordern besondere Sorgfalt, da für größere Wicklungssysteme entwickelte Verfahren eine unangemessene Belastung verursachen oder eine unzureichende diagnostische Empfindlichkeit aufweisen können.
Der Lieferant sollte die Methode nach Berücksichtigung von Induktivität, Wicklungsgeometrie, Isolationsaufbau, verfügbaren Anschlussmöglichkeiten und zulässiger Prüfenergie genehmigen.
Die Abnahmekriterien sollten angemessene Wellenformmerkmale, Vergleichsbedingungen und messbare Anomalien berücksichtigen, ohne davon auszugehen, dass jede Wicklungsanordnung identische Reaktionen hervorruft.
Angeschlossene Sensoren, Steuerungen und andere empfindliche elektronische Geräte müssen bei Bedarf isoliert werden. Die Durchführung einer Stoßspannungsprüfung über angeschlossene Elektronik kann Schäden verursachen, die nicht mit der Qualität der Wicklungsisolierung zusammenhängen.
Wenn ein Stoßspannungsvergleich ungeeignet ist, sollte das Ingenieurteam eine andere geeignete Prüfmethode evaluieren und deren Einschränkungen dokumentieren, anstatt eine nicht genehmigte Prüfung zu erzwingen.
Die folgende Gegenüberstellung verdeutlicht die unterschiedlichen Zwecke der drei elektrischen Isolationsprüfungen und die zur Interpretation ihrer Ergebnisse erforderlichen Nachweise.
| Prüfverfahren | Isolationsgrenze | Hauptzweck | Wichtige Einschränkung | Erforderliche Nachweise |
| Isolationswiderstand | Ausgewählte Grenzen zwischen Wicklung und Erde oder zugänglichen Stromkreisen | Bewertung des Kriechwegwiderstands unter definierten Bedingungen | Legt weder die dielektrische Festigkeit noch die Windungsfestigkeit fest | Gemessener Widerstand, Spannung, Dauer, Anschlüsse und Umgebungsbedingungen |
| Durchschlagfestigkeit | Spezifizierte Erdungswände oder zugängliche Phasen-zu-Phasen-Barrieren | Überprüfung der Festigkeit unter einer zugelassenen elektrischen Belastung | Die Isolation zwischen benachbarten Windungen wird nicht separat überprüft | Angewandte Spannung, Dauer, Anschlüsse, Abnahmekriterien und tatsächliche Ergebnisse |
| Überprüfung von Windung zu Windung | Isolierung zwischen den Wicklungswindungen | Identifizierung relevanter Schwachstellen zwischen den Windungen mithilfe einer geeigneten Methode | Die Erkennungsfähigkeit hängt von der Wicklungsbauweise und der Prüfmethode ab | Zugelassenes Verfahren, angelegte Spannung, Diagnoseprotokolle und Abnahmekriterien |
Diese Methoden sollten als ergänzende Prüfungen ausgewählt werden. Ein zufriedenstellendes Ergebnis bei einer Methode entbindet nicht von der Notwendigkeit, die anderen relevanten Isolationsgrenzen zu bewerten.
Ist die Wicklungsisolierung mit den tatsächlichen PWM-Anschlussbelastungen kompatibel?
Eine Isolierung, die die Produktionsprüfung besteht, muss auch den während des normalen Motorbetriebs anliegenden elektrischen Spannungsverläufen standhalten. Bei PWM-gesteuerten Anwendungen muss besonders auf sich wiederholende Spannungsübergänge geachtet werden.
Die Nenn-Gleichstrom-Sammelschienenspannung allein beschreibt die an den Motoranschlüssen oder in einzelnen Wicklungsabschnitten auftretenden Spannungsbelastungen nicht vollständig.
Wie kann der PWM-Betrieb die Belastung der Wicklungsisolierung erhöhen?
Schnelles Umschalten des Reglers erzeugt Spannungsübergänge, deren Amplitude und Anstiegszeit von der Antriebskonfiguration, den Versorgungsbedingungen, der Kabelanordnung und den elektrischen Eigenschaften abhängen.
In bestimmten Installationen können Kabelimpedanz und Reflexionswellen-Effekte zu Spannungsüberschwingungen an den Anschlüssen führen. Die Ausprägung hängt von der Kabellänge, der Schaltgeschwindigkeit und der Systemimpedanz ab.
Auch Gleichtaktspannungen können die Isolation zwischen unter Spannung stehenden Wicklungskreisen und geerdeten Motorteilen belasten. Erdungs- und Installationsdetails beeinflussen die daraus resultierenden elektrischen Bedingungen.
Innerhalb der Wicklung kann die Verteilung schneller Spannungsübergänge von der Verteilung unter stationären oder niederfrequenten Bedingungen abweichen, was sich auf die lokale Belastung zwischen den Windungen auswirkt.
Die wiederholte Einwirkung von Schaltvorgängen sollte daher getrennt von herkömmlichen dielektrischen Festigkeitsprüfungen in der Produktion betrachtet werden, bei denen unter Umständen erheblich andere Spannungseigenschaften zum Tragen kommen.
Elektrische und thermische Beanspruchung sollten nicht verwechselt werden. Der PWM-Betrieb kann zu Verlusten und Erwärmung beitragen, doch stellt die Überspannung an den Anschlüssen ein eigenständiges Isolationsproblem dar.
Welche Informationen zu Motor und Steuerung sollten gemeinsam geprüft werden?
Bei der technischen Überprüfung sollten der erwartete Betriebsbereich des Gleichstrombusses, das Schaltverhalten des Reglers, der Aufbau der Motorkabel, die Kabellänge, die Erdungsanordnung und die Betriebsumgebung ermittelt werden.
Anhand dieser Angaben lässt sich feststellen, ob das vorgeschlagene Wicklungsisolationssystem geeignet ist oder ob zusätzliche Wellenformmessungen und Überprüfungen erforderlich sind.
Gian Transmission stellt Informationen zu konfigurierbaren BLDC-Motortreibern bereit, doch die Eignung einer Motor-Regler-Kombination muss für die jeweilige Anwendung individuell geprüft werden.
- Versorgungsbedingungen: Geben Sie den erwarteten Gleichstrom-Bus-Spannungsbereich unter Berücksichtigung des Normalbetriebs und relevanter transienter Ereignisse an.
- Schaltverhalten: Ermitteln Sie die Schalteigenschaften, die die Anstiegszeit der Klemmenspannung und die wiederholte elektrische Beanspruchung beeinflussen.
- Kabelverlegung: Dokumentieren Sie die relevante Leiteranordnung, die Kabellänge sowie die Anforderungen an Abschirmung und Erdung.
- Gemessene Wellenform: Erfassen Sie das Spannungsverhalten an den Anschlüssen unter repräsentativen Bedingungen, wenn Anwendungstests erforderlich sind.
- Isolationsprüfung: Vergleichen Sie die beobachtete oder entsprechend berechnete Belastung mit den zugelassenen Anforderungen an die Wicklungsisolierung.
Sofern Prüfungen erforderlich sind, verwenden Sie geeignete Messgeräte mit hoher Bandbreite und Anschlüsse mit entsprechender Nennleistung. Die Messanordnung sollte keine unzulässigen elektrischen Gefahren oder Gefahren für das Personal verursachen.
Wenn die Anwendungsbelastung den zugelassenen Isolationsbereich überschreitet, kommen mögliche Änderungen wie Reglereinstellungen, Kabelkonfiguration, Filterung oder eine überarbeitete Motorisolationsauslegung in Betracht.
Bevor Sie die endgültige Freigabe erteilen, sollten Sie bewerten, wie sich jede vorgeschlagene Änderung auf die Motorleistung, die thermischen Eigenschaften, die elektrische Kompatibilität und die Installationsanforderungen auswirken könnte.
Die Dokumentation der tatsächlichen Betriebsbedingungen ist aussagekräftiger als die Annahme, dass identische Nennspannungen des Motors eine gleichwertige Isolationsbelastung in verschiedenen Installationen gewährleisten.
Lassen sich die Ergebnisse von Konditionierungs- oder Dauerbelastungstests auf die vorgeschlagene Wicklungskonstruktion zurückführen?
Die Erstprüfung und die elektrischen Prüfungen beschreiben den Isolationszustand zu bestimmten Zeitpunkten während der Fertigung. Sie belegen nicht eigenständig die Leistungsfähigkeit nach Umwelteinwirkung oder wiederholtem Betrieb.
Die Qualifizierungsnachweise sollten daher die für die beabsichtigte Anwendung relevanten thermischen, mechanischen und elektrischen Belastungen widerspiegeln, wobei vor der Prüfung vereinbarte Verfahren anzuwenden sind.
Welche Konditionierungs- und Dauerprüfungen sind relevant?
Thermische Zyklen können Schwachstellen aufdecken, die mit unterschiedlicher Materialausdehnung, Wicklungsfixierung und wiederholten Temperaturänderungen zusammenhängen. Wählen Sie Prüfbedingungen, die die Umgebungsbelastungen widerspiegeln, denen der Motor während des Betriebs voraussichtlich ausgesetzt sein wird.
Feuchtigkeitskonditionierung kann relevant sein, wenn Feuchtigkeitseinwirkung das Leckageverhalten oder die Materialleistung beeinflussen könnte. Das Verfahren sollte die Expositionsbedingungen und den Messzeitpunkt festlegen.
Mechanische Schwingungen können die Leiterfixierung, den Leitungsschutz und die physikalischen Isolationsbarrieren auf die Probe stellen. Ihre Relevanz hängt von der Motoreinbauweise und der zu erwartenden Schwingungsumgebung ab.
Betriebsdauertests können elektrische Belastung, Erwärmung der Wicklungen und mechanische Einwirkungen unter repräsentativen Betriebsbedingungen kombinieren, können jedoch nicht automatisch jede mögliche Einsatzumgebung abdecken.
Beschleunigte Prüfungen erfordern besondere Sorgfalt. Eine zunehmende Belastung kann die Ausfallmechanismen verändern, daher sollten Ergebnisse aus beschleunigten Prüfungen nicht ohne einen begründeten Zusammenhang in Angaben zur Lebensdauer umgerechnet werden.
Legen Sie die Schwere der Belastung, die Dauer, die Abfolge, die Probenmenge und den Betriebszustand fest. Dies ermöglicht es, die gewonnenen Erkenntnisse im Hinblick auf ein festgelegtes technisches Ziel zu interpretieren.
Wie sollte die Isolationsleistung vor und nach der Konditionierung bewertet werden?
Vor der Beanspruchung sollten unter Verwendung der zugelassenen Methoden Ausgangswerte erfasst werden. Diese legen Referenzwerte für spätere Vergleiche fest und helfen dabei, bereits vorhandene Mängel von konditionierungsbedingten Veränderungen zu unterscheiden.
Wiederholen Sie nach der Konditionierung geeignete elektrische Prüfungen und physikalische Inspektionen unter definierten Bedingungen. Vergleichen Sie die Veränderungen, anstatt sich nur auf isolierte „Bestanden“- oder „Nicht bestanden“-Aussagen zu verlassen.
Mögliche Befunde sind unter anderem Risse in der Isolierung, verschobene Barrieren, Abrieb am Leiter, erhöhte Ableitströme oder andere elektrische Anomalien. Bewerten Sie die Bedeutung jedes beobachteten Zustands anhand der festgelegten und genehmigten Akzeptanzkriterien.
Prüfungen mit erhöhter elektrischer Belastung sollten im Rahmen der vom Lieferanten genehmigten Verfahren bleiben. Die Konditionierung rechtfertigt nicht die Anwendung willkürlicher Festigkeits- oder Stoßspannungen an einer montierten Wicklung.
Wenn Proben versagen, sind das Versagensstadium, die beobachteten Merkmale, die Prüfbedingungen und die Untersuchungsergebnisse zu dokumentieren. Unerklärliche Ausfälle sollten nicht in gemittelten Ergebnissen verborgen werden.
Die Probenmenge beeinflusst ebenfalls die Interpretation. Das Bestehen einer begrenzten Anzahl von Proben liefert Belege für die jeweiligen Prüfbedingungen, stellt jedoch keine Garantie für die Zuverlässigkeit der gesamten Population dar.
Welche Rückverfolgbarkeit ist vor der Produktionsfreigabe erforderlich?
Die Qualifizierungsergebnisse sollten die tatsächlich geprüfte Wicklungskonstruktion identifizieren, einschließlich Zeichnungsrevision, Spezifikationen der Isolationsmaterialien, Verarbeitungsanforderungen und individueller Probenidentifikation.
Routinemäßige Produktionskontrollen und die Konstruktionsqualifizierung dienen unterschiedlichen Zwecken. Eine Isolationswiderstandsprüfung in der Produktion sollte nicht als gleichwertig mit einer abgeschlossenen Umweltbeständigkeitsqualifizierung dargestellt werden.
Materialersatz, Leiteränderungen, überarbeitete Wicklungsmuster oder geänderte Imprägnierverfahren können die Isolationsleistung beeinträchtigen und sollten eine dokumentierte technische Folgenabschätzung auslösen.
Die folgende Tabelle fasst die erforderlichen Nachweise für die bedingte Verifizierung zusammen, die zur Untermauerung einer rückverfolgbaren Zulassungsentscheidung benötigt werden, ohne dabei allgemeine elektrische oder Dauerbelastungsgrenzen vorzuschreiben.
| Verifizierungsphase | Erforderliche Nachweise | Erfasste Bedingungen | Abnahmegrundlage |
| Grundlegende Inspektion | Fotos der Wicklungen oder Inspektionsprotokolle sowie erste elektrische Messungen | Probenidentität, Messgerät, Temperatur, Prüfanschlüsse und Überarbeitung des Verfahrens | Genehmigte anfängliche Ausführungs- und elektrische Anforderungen |
| Umgebungskonditionierung | Aufzeichnungen und Beobachtungen während der Konditionierung | Temperatur, Luftfeuchtigkeit, Vibration, Dauer oder andere festgelegte Belastungen | Anwendungsspezifisches Konditionierungsverfahren |
| Überprüfung nach der Konditionierung | Vergleich der elektrischen Messergebnisse mit den Ausgangswerten | Messbedingungen, Zeitplan und Informationen zu den Messgeräten | Genehmigte Grenzwerte nach der Konditionierung und zulässige Änderungen |
| Überprüfung des physikalischen Zustands | Inspektionsergebnisse, Schadensprotokolle und Fehleruntersuchung | Inspektionsorte und festgestellte Auffälligkeiten | Definierte Kriterien für die physikalische Abnahme und die Mängelbehebung |
| Rückverfolgbarkeit der Konstruktion | Materialunterlagen, Wicklungszeichnungen, Probenidentifikation und Änderungshistorie | Fertigungskonfiguration und Änderungen, die sich auf die geprüften Proben auswirken | Genehmigte Konstruktionskonfiguration und Anforderungen an technische Änderungen |
Vor der Freigabe sollten sich Lieferant und Käufer darüber einigen, welche Qualifikationsnachweise für die genehmigte Wicklungsrevision gelten und welche Produktionsprüfungen weiterhin obligatorisch sind.
Die endgültige Konstruktionsakte sollte die genehmigten Wicklungs- und Isolationszeichnungen, Materialspezifikationen, die thermische Bewertung, die Verarbeitungskriterien sowie relevante Prüfprotokolle enthalten.
Sie sollte außerdem vom Lieferanten genehmigte elektrische Prüfverfahren, gemessene Isolationswiderstands- und Durchschlagfestigkeitswerte, entsprechende Protokolle zur Überprüfung der Windungsabstände sowie dokumentierte Isolationsanforderungen für empfindliche Elektronik enthalten.
Vervollständigen Sie die Dokumentation mit Informationen zur PWM-Belastung im Einsatz, den Ergebnissen der konditionierten Prüfungen, der Rückverfolgbarkeit von Prüflingen und der Produktion, genehmigten Abweichungen sowie den zuständigen technischen Freigaben, die mit der endgültigen Motorkonfiguration verknüpft sind.
