
Um eine Unwucht der Rotorglocke von einer Unwucht des Propellers zu unterscheiden, sind stufenweise Prüfungen und Schwingungsmessungen am nackten Motor, am Befestigungsadapter und an der kompletten Propellerbaugruppe erforderlich. Jeder Vergleich erfordert eine einheitliche Messtechnik und eine wiederholbare Befestigung.
Eine angepasste Drehzahl führt nicht zwangsläufig zu identischem Schub, Strom, Temperatur oder struktureller Belastung. Die phasenbasierte Auswertung hängt zudem von einer stabilen Schwingungsübertragungsfunktion zwischen den Testkonfigurationen ab.
Was sollten Sie prüfen, bevor Sie die Schwingungen von Motor und Propeller vergleichen?
Ein Außenläufermotor verfügt über einen stationären inneren Stator und eine äußere, rotierende Glocke. Die Glocke, die Welle, der Adapter und der Propeller können jeweils zu den gemessenen Schwingungen beitragen.
Vor der Auswertung der Schwingungsdaten sollten Ingenieure die mechanischen Schnittstellen überprüfen und Zustände identifizieren, die zu exzentrischer Rotation, Spiel oder einer inkonsistenten Ausrichtung der Komponenten führen könnten.
Überprüfen Sie den Zustand von Rotorglocke, Welle und Lagern
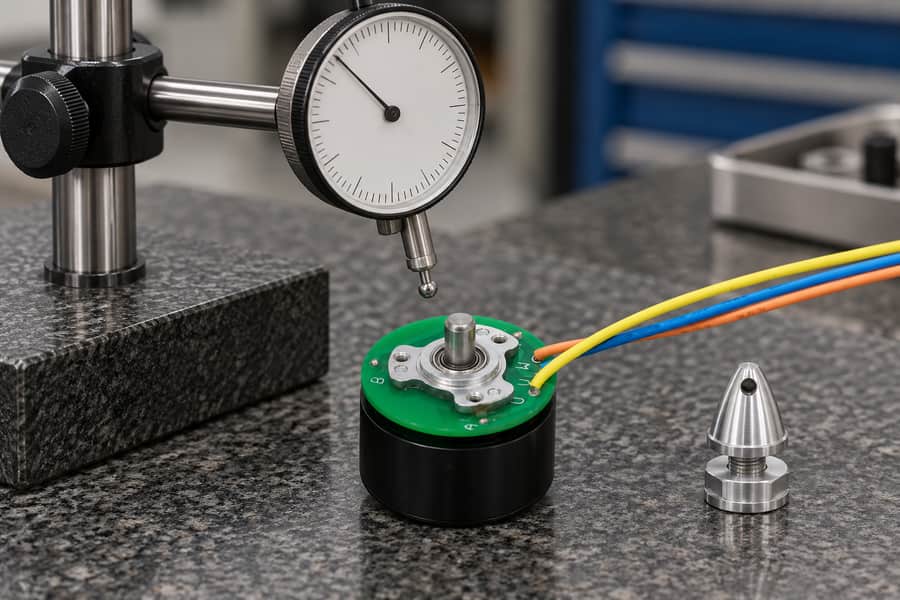
Prüfen Sie den Rundlauf und den mechanischen Zustand, bevor Sie Schwingungen auf Unwucht zurückführen. Diese Ansicht der Vorbereitung ohne Stromversorgung zeigt separate Prüfgeräte; sie stellt weder eine abgeschlossene Messung noch eine festgelegte Toleranz dar.
Die Rotorglocke enthält rotierende magnetische Komponenten und ist Teil der rotierenden Baugruppe des Motors. Eine ungleichmäßige Massenverteilung kann während des Betriebs periodische Zentrifugalkräfte erzeugen.
Übermäßige Schwingungen deuten jedoch nicht automatisch auf eine Massenunwucht der Rotorglocke hin. Wellenversatz, Lagerschäden, mechanische Spielstellen und geometrischer Rundlauf können ähnliche Messmuster erzeugen.
Bei einem bürstenlosen Gleichstrom-Außenläufermotor sollten bei der Inspektion zunächst die relevanten rotierenden Oberflächen, die Lageranordnung und die Befestigungsflächen ermittelt werden, bevor die Messstellen ausgewählt werden.
- Zustand der Rotorglocke: Untersuchen Sie zugängliche Oberflächen auf Verformungen, Schlagschäden, Einwirkungen oder Anzeichen von Spiel, ohne die vom Hersteller zugelassene rotierende Baugruppe zu beeinträchtigen.
- Wellenrundlauf: Messen Sie den radialen Rundlauf an festgelegten Referenzstellen mit einem geeigneten Messgerät und unter kontrollierter Wellendrehung unter sicheren, stromlosen Bedingungen.
- Lagerzustand: Überprüfen Sie mithilfe anwendungsspezifischer Prüfverfahren auf ungewöhnliches Radialspiel, axiale Bewegung, ungleichmäßigen Lauf und Anzeichen mechanischer Beschädigungen.
- Befestigungssicherheit: Stellen Sie sicher, dass stationäre Stützen, Befestigungselemente und Befestigungsflächen während des gesamten geplanten Messablaufs sicher und korrekt sitzen.
Der radiale Rundlauf beschreibt geometrische Abweichungen während der Drehung, während die Massenunwucht eine ungleichmäßige Verteilung der rotierenden Masse beschreibt. Geometrischer Rundlauf und rotierende Massenunwucht können gemeinsam auftreten, beschreiben jedoch unterschiedliche mechanische Zustände.
Notieren Sie den Messbezugspunkt, die Position des Messgeräts und den insgesamt angezeigten Rundlauf. Bewerten Sie die Messergebnisse anhand der zugelassenen mechanischen Spezifikationen, anstatt davon auszugehen, dass für jede Baugruppe ein und dieselbe Toleranz gilt.
Wenn das Lagerspiel den Messwert beeinflusst, dokumentieren Sie die Messmethode und die aufgebrachte Kontaktkraft. Andernfalls kann die scheinbare Wellenexzentrizität teilweise auf eine Lagerbewegung zurückzuführen sein.
Überprüfen Sie den Propeller und den Montageadapter
Ein Montageadapter stellt eine weitere rotierende Schnittstelle dar. Seine Exzentrizität, sein Sitzzustand und seine mechanische Befestigung können die Schwingungen beeinflussen, selbst wenn der Motor allein einwandfrei funktioniert.
Überprüfen Sie den Passdurchmesser des Adapters, die Befestigungsflächen und die zugelassenen Befestigungsmerkmale. Verunreinigungen oder ungleichmäßiger Kontakt können die Propellermitte relativ zur Wellenachse verschieben.
Bei der Propellerprüfung sollten sichtbare Schäden an den Blättern, die Unversehrtheit der Nabe und der Sitz der Befestigung überprüft werden. Unterschiede in der Blattgeometrie können ebenfalls aerodynamische Schwingungen erzeugen, unabhängig von einer Massenunwucht.
- Nabenpassung: Stellen Sie sicher, dass die Passflächen des Propellers zum zugelassenen Adapter passen und keine unbeabsichtigten radialen oder winkligen Bewegungen zulassen.
- Befestigungssicherung: Befolgen Sie die vorgeschriebene Anzugsreihenfolge, die Vorspannungsanforderungen und die Sicherungsmethode für die jeweilige Verbindung zwischen Welle und Propeller.
- Montagezustand: Sortieren Sie beschädigte oder inkompatible Teile vor der Prüfung unter Last aus und dokumentieren Sie alle Unregelmäßigkeiten, die eine Überprüfung durch den Lieferanten erfordern.
Propellerprüfungen unter Motorlauf erfordern eine geeignete, abgeschirmte Anlage, kontrollierten Zugang und ein genehmigtes Betriebsverfahren. Anhand der Prüfergebnisse sollte festgestellt werden, ob die Baugruppe sicher geprüft werden kann.
Wie lassen sich der nackte Motor, der Adapter und der Propeller vergleichen?
Der sinnvollste diagnostische Ansatz besteht darin, rotierende Komponenten in getrennten Schritten einzuführen. Jeder Schritt liefert zusätzliche Erkenntnisse, während eine klar dokumentierte Konfiguration erhalten bleibt.
Wenn nur die komplette Baugruppe getestet wird, lässt sich eine Unwucht der Rotorglocke nicht zuverlässig von einer Exzentrizität des Adapters, einer Massenunwucht des Propellers oder von aerodynamischen Kräften unterscheiden, die über die Befestigungsstruktur wirken.
Erstellen Sie eine wiederholbare Basislinie für den nackten Motor
Beginnen Sie mit dem Motor, der in seiner zugelassenen Halterung montiert ist, ohne den abnehmbaren Adapter oder Propeller. Vergewissern Sie sich, dass die gewählte Betriebsdrehzahl für diese Konfiguration zulässig ist.
Bringen Sie geeignete Schwingungssensoren an festgelegten, stationären Positionen an. Notieren Sie die Ausrichtung der Sensoren, die Befestigungsmethode, den Zustand der Halterung und die Messgeräteeinstellungen, bevor Sie die Basislinie erfassen.
Ein Drehzahlmesser oder eine geeignete Winkelreferenz ermöglicht die Synchronisation der Schwingungsmessungen mit der Drehzahl. Die Referenz muss bei allen nachfolgenden Vergleichen identifizierbar und konsistent bleiben.
Wenn ein physikalisches Referenzmerkmal erforderlich ist, verwenden Sie eine zugelassene Messanordnung. Bringen Sie keine improvisierten Markierungen oder Materialien an der rotierenden Glocke an.
Erfassen Sie die Messwerte, nachdem sich der Betriebspunkt stabilisiert hat. Zeichnen Sie Drehzahl, Schwingungsamplitude, Synchronphase, elektrischen Strom und relevante Temperaturen im gleichen Testintervall auf.
Wiederholen Sie die Erfassung der Basislinie, ohne die Halterung oder die Sensoren zu verändern. Die Wiederholbarkeit stellt fest, ob die beobachteten Unterschiede größer sind als die normale Schwankung des Messsystems.
Prüfen Sie den Adapter und den Propeller in getrennten Montagephasen
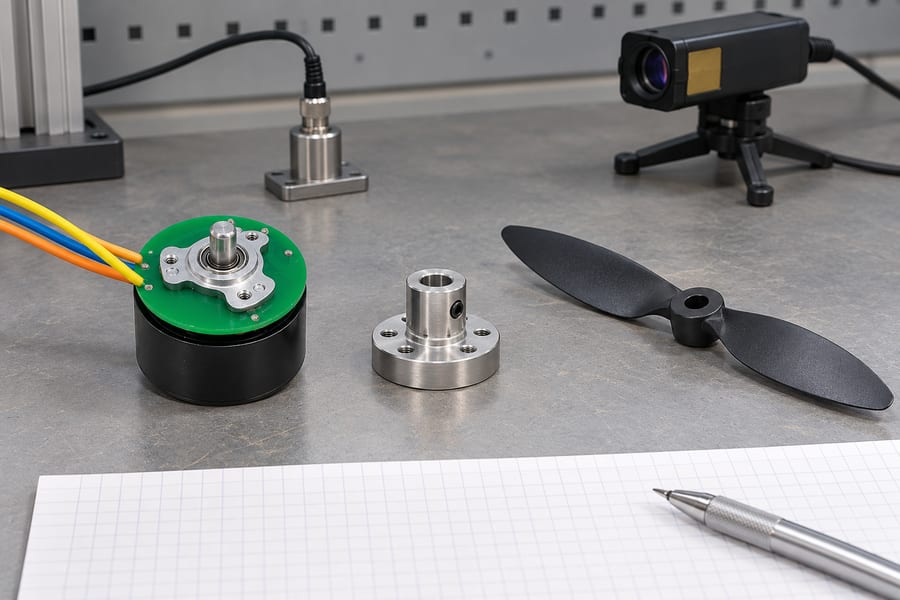
Getrennte Prüfungen von Motor, Adapter und Propeller helfen dabei, die Ursache der Schwingungen zu lokalisieren. Die abgebildeten Teile veranschaulichen diesen stufenweisen Vergleich; Messungen unter Last erfordern die zugelassene Anordnung hinsichtlich Befestigung, Belastung und Schutzvorrichtungen.
Nachdem das Verhalten des nackten Motors ermittelt wurde, montieren Sie den zugelassenen Adapter und wiederholen Sie die Messungen bei vergleichbaren Betriebsdrehzahlen. Überprüfen Sie vor jedem Testlauf mit Antrieb den festen Sitz des Adapters.
Eine Veränderung nach dem Einbau des Adapters kann auf eine zusätzliche Unwucht, eine exzentrische Montage oder eine veränderte Dynamik hindeuten. Anhand dieser Veränderung allein lässt sich nicht feststellen, ob eine zusätzliche Unwucht, eine Montageexzentrizität oder eine veränderte Montagedynamik dafür verantwortlich ist.
Montieren Sie anschließend den Propeller gemäß dem zugelassenen Montageverfahren. Der Propellerbetrieb führt zu aerodynamischen Kräften und erfordert möglicherweise eine andere Prüfanlage oder eine andere Anordnung der Halterung.
Behalten Sie, soweit möglich, die gleichen Messstellen und Referenzkonventionen bei. Halten Sie Änderungen an der Halterung ausdrücklich fest, wenn die Sicherheit oder der Propellerabstand eine andere Anordnung erfordern.
- Phase 1: Lassen Sie den Motor ohne Last laufen und dokumentieren Sie die Schwingungsgrundlinie, die Drehphase, die elektrischen Bedingungen und die Wiederholbarkeit bei zugelassenen Betriebsdrehzahlen.
- Phase 2: Montieren Sie den Adapter, überprüfen Sie den Sitz und den Halt und wiederholen Sie anschließend die Messungen, um Veränderungen im Zusammenhang mit der zusätzlichen rotierenden Schnittstelle zu ermitteln.
- Schritt 3: Montieren Sie den Propeller und messen Sie die komplette Baugruppe unter geschützten Bedingungen, wobei Sie die aerodynamische Belastung und die elektrischen Betriebsunterschiede dokumentieren.
Bei den drei Konfigurationen sollten, soweit möglich, angepasste Drehzahlen verwendet werden; eine angepasste Drehzahl bedeutet jedoch nicht zwangsläufig eine identische mechanische Belastung oder eine identische Schwingungsübertragung.
Ein unbelasteter Motor kann einen erheblich anderen Stromverbrauch aufweisen als ein Motor, der einen Propeller antreibt. Die daraus resultierenden thermischen und elektromagnetischen Bedingungen können die gemessenen Schwingungen beeinflussen.
| Testphase | Eingebaute Komponenten | Erforderliche Messungen | Kontrollierte Bedingungen | Einschränkungen bei der Auswertung |
| Basiswert des nackten Motors | Motor ohne abnehmbaren Adapter oder Propeller | Drehzahl, Schwingungsamplitude, Phase, Strom, Temperatur | Prüfvorrichtung, Sensorpositionen, Drehzahl, Referenz | Beinhaltet Schwingungsquellen von Motor und Halterung |
| Adapter montiert | Motor und zugelassener Adapter | Vorherige Messungen sowie Sitz und Rundlauf des Adapters | Gleiche Messtechnik und zugelassenes Montageverfahren | Zusätzliche Schwingungen können durch Ausrichtungsprobleme oder veränderte Dynamik bedingt sein |
| Propeller montiert | Motor, Adapter und Propeller | Vorherige Messungen sowie relevante Schub- oder Belastungsdaten | Geschützter Betrieb, einheitliche Referenzwerte, dokumentierte Belastung | Aerodynamische Kräfte und strukturelle Reaktion können abweichen |
| Wiederholte Messungen | Jede relevante zugelassene Konfiguration | Amplitudenschwankung, Phasenschwankung, Betriebsstabilität | Wiederholbare Installations- und Erfassungseinstellungen | Messschwankungen können kleine Unterschiede verschleiern |
Erfassen Sie für jeden Datensatz die Abfolge der Messläufe und die Komponentenkonfiguration. Messungen ohne zuverlässige Konfigurationsidentifikation können keine fundierte Diagnose auf Komponentenebene stützen.
Wie sollten Sie Schwingungsergebnisse und Auswirkungen der Betriebsbedingungen interpretieren?
Die gemessene Schwingung ist die kombinierte Reaktion auf Rotationskräfte, elektromagnetische Anregung, aerodynamische Belastung und die mechanischen Eigenschaften der montierten Baugruppe.
Um diese Effekte voneinander zu trennen, sind Frequenzinformationen, synchrone Phasenmessungen und ein Verständnis dafür erforderlich, wie die Tragstruktur unter verschiedenen Betriebsbedingungen reagiert.
Unterscheidung zwischen Rotationsunwucht und aerodynamischer Anregung
Eine Unwucht der rotierenden Masse erzeugt üblicherweise Schwingungen bei der Grunddrehfrequenz, die als 1×-Komponente bezeichnet wird. Diese Frequenz entspricht der Drehzahl der Welle in U/min geteilt durch sechzig.
Beispielsweise beträgt bei einer Drehzahl von 6.000 U/min die Grunddrehfrequenz 100 Hz. Die Frequenz legt zwar einen Anregungszusammenhang fest, nicht jedoch deren physikalische Ursache.
Sowohl eine Unwucht der Rotorglocke als auch eine Unwucht des Propellers können 1×-Schwingungen erzeugen, da sich beide bei normaler mechanischer Kopplung mit der Motorwelle drehen.
Eine aerodynamische Anregung kann bei der Blattdurchlauf-Frequenz auftreten, die sich aus der Drehfrequenz multipliziert mit der Blattanzahl berechnet. Ein Zweiblattpropeller bei 6.000 U/min hat eine Blattdurchlauf-Frequenz von 200 Hz.
Auch eine Asymmetrie der Blätter kann aerodynamische Kräfte im Verhältnis 1:1 erzeugen. Daher hilft die Unterscheidung zwischen Blattdurchlauf-Komponenten und Rotationskomponenten zwar bei der Klassifizierung, kann jedoch eine Massenunwucht nicht eigenständig identifizieren.
Elektromagnetische Kräfte des Motors, lagerbedingte Erregung und strukturelle Resonanz können zusätzliche Spektralkomponenten verursachen. Ingenieure sollten die Frequenzmuster zusammen mit den Ergebnissen der mechanischen Inspektion untersuchen.
Eine statische Unwucht erzeugt eine resultierende Zentrifugalkraft, während eine Drehmomentunwucht ein Drehmoment erzeugt, das mit der Massenverteilung über verschiedene axiale Ebenen zusammenhängt.
Ein Propeller, der eine statische Auswuchtprüfung besteht, kann dennoch eine dynamische Unwucht oder ein Drehmoment-Ungleichgewicht aufweisen. Eine statische Auswuchtung allein kann keine akzeptablen Schwingungen im tatsächlichen Betrieb gewährleisten.
Messungen an mehreren stationären Positionen oder in verschiedenen Richtungen können helfen, Unterschiede im strukturellen Verhalten aufzudecken. Die Sensormuster müssen jedoch unter Berücksichtigung der tatsächlichen Lagergeometrie interpretiert werden.
Schwingungsamplitude und -phase korrekt vergleichen
Die Schwingungsamplitude gibt die Stärke der Reaktion an, während die Phase deren Winkelbeziehung zu einer festen Drehreferenz beschreibt. Zusammen ermöglichen diese Größen eine synchrone Vektoranalyse.
Zwei rotierende Unwuchtquellen können sich gegenseitig verstärken oder teilweise aufheben. Ihre kombinierte Schwingungsamplitude hängt daher sowohl von der Stärke als auch von der relativen Phase ab.
Angenommen, zwei synchrone Schwingungsantworten haben gleiche Amplituden, aber entgegengesetzte Phasen. Ihre gemessene Resultierende kann gering sein, obwohl beide Einzelbeiträge signifikant sind.
Folglich lässt sich der Unwuchtbeitrag des Propellers nicht direkt berechnen, indem man die Schwingungsamplitude des nackten Motors von der Schwingungsamplitude der Baugruppe subtrahiert.
Bei komplexen Schwingungsgrößen wird ein konzeptioneller Vergleich als zusammengesetzte Antwort minus Basisantwort ausgedrückt. Bei diesem Vorgang müssen sowohl die Amplituden- als auch die Phaseninformationen erhalten bleiben.
Eine aussagekräftige Vektorsubtraktion erfordert jedoch eine gemeinsame Phasenreferenz und eine ausreichend unveränderte Schwingungsübertragungsfunktion zwischen den verglichenen Konfigurationen.
Die Übertragungsfunktion beschreibt, wie eine Anregungskraft über den Motor, die Lager, die Befestigungsvorrichtung und die verbundenen Strukturkomponenten eine gemessene Antwort erzeugt.
Der Einbau des Propellers kann Lagerkräfte, strukturelle Steifigkeit, Dämpfung und Betriebstemperatur verändern. Solche Veränderungen können eine direkte Subtraktion selbst bei ausgezeichneter Phasensynchronisation ungültig machen.
Unter ungeeigneten Vergleichsbedingungen stellt die berechnete Vektordifferenz eine Veränderung der gemessenen Antwort dar, nicht eine isolierte Messung der Propellerunwucht.
Selbst unter ausreichend stabilen Übertragungsbedingungen gibt eine Restantwort ohne ein validiertes Auswuchtmodell keinen direkten Aufschluss über die Unwuchtmasse oder die Korrekturstelle.
Ingenieure sollten daher die Wiederholbarkeit der Messungen, die strukturelle Konsistenz und die Betriebsbedingungen überprüfen, bevor sie phasenbasierte Differenzen zur Zuordnung von Komponenten heranziehen.
Berücksichtigung von Belastung, Resonanz und Messfehlern
Eine angepasste Drehzahl (RPM) steuert zwar die Rotationsfrequenz, jedoch nicht den gesamten Betriebszustand. Der Propellerschub führt zu einer axialen Belastung, die die Lagerposition und das strukturelle Ansprechverhalten verändern kann.
Das aerodynamische Drehmoment verändert den Motorstrom und möglicherweise die Wicklungstemperatur. Thermische Ausdehnung und Schwankungen des Lagerspiels können die gemessenen Schwingungen bei längeren Betriebsintervallen beeinflussen.
Eine strukturelle Resonanz kann relativ geringe Anregungskräfte in der Nähe einer bestimmten Frequenz verstärken. Der Einbau eines Propellers kann zudem die Dynamik der Baugruppe und das Resonanzverhalten verändern.
Sofern zulässig, können kontrollierte Messungen über mehrere Betriebsdrehzahlen hinweg dabei helfen, eine anhaltende synchrone Anregung von Schwingungen zu unterscheiden, die innerhalb eines engen Resonanzbereichs verstärkt werden.
Die Sensorkalibrierung, die Befestigungssteifigkeit, die Messbandbreite und die Zuverlässigkeit der Phasenreferenz sollten dokumentiert bleiben. Änderungen dieser Faktoren können echte mechanische Unterschiede vortäuschen.
Hintergrundschwingungen und Schwankungen von Lauf zu Lauf spielen ebenfalls eine Rolle. Geringe Abweichungen im Bereich der Messunsicherheit sollten nicht als bestätigter Nachweis für eine Unwucht von Bauteilen dargestellt werden.
Vergleichen Sie Temperatur und elektrischen Strom mit den Schwingungsergebnissen. Wenn sich diese Betriebsbedingungen erheblich unterscheiden, kennzeichnen Sie den Vergleich als bedingt und nicht als mechanisch äquivalent.
Können eine genehmigte Neu montage und die Ausrichtung der Propeller dabei helfen, die Ursache zu identifizieren?
Eine wiederholbare Montage liefert zusätzliche diagnostische Hinweise. Das Verändern von Montageflächen unter kontrollierten Bedingungen kann aufzeigen, ob die Schwingungen vom Sitz der Bauteile oder von deren Winkelausrichtung abhängen.
Diese Prüfungen müssen gemäß der genehmigten mechanischen Konstruktion erfolgen. Willkürliche Neupositionierungen oder Modifikationen können die Haltekraft beeinträchtigen, Messungen ungültig machen oder inakzeptable Betriebsgefahren verursachen.
Bewerten Sie die Konsistenz der Schwingungen nach der Neuinstallation
Wiederholen Sie zunächst die Messungen, ohne die Baugruppe zu verändern. Dadurch werden die Schwankungen ermittelt, die mit dem Motor, der Halterung, den Messgeräten und dem Betriebsprozess zusammenhängen.
Entfernen Sie anschließend, sofern zulässig, den Adapter oder den Propeller und montieren Sie ihn erneut unter Verwendung der vorgeschriebenen Passflächen, Befestigungsmethode und Anzugsmomente.
Messen Sie die Baugruppe erneut mit derselben Phasenkonvention und unter vergleichbaren Betriebsbedingungen. Dokumentieren Sie, ob das Montageverfahren den Rundlauf, die Amplitude oder die Phase verändert.
Wenn sich die Schwingungen zwischen nominell identischen Installationen erheblich unterscheiden, untersuchen Sie das Passspiel, ungleichmäßigen Sitz, Oberflächenverunreinigungen und den Halt der Befestigungselemente, bevor Sie eine Massenunwucht als Ursache festlegen.
Wiederholbarkeitsprüfungen sollten Messstreuungen von einer tatsächlichen Einbauempfindlichkeit unterscheiden. Ein einzelner Einbau, der geringe Schwingungen erzeugt, reicht nicht aus, um zu bestätigen, dass die ursprüngliche Ursache identifiziert und behoben wurde.
Wenn die Demontage die Winkelbeziehungen zwischen den Bauteilen beeinflusst, sollten deren genehmigte Referenzpositionen aufgezeichnet werden, damit nachfolgende Messungen weiterhin interpretierbar bleiben.
Vergleichen Sie die Propellerausrichtung, sofern zulässig
Bei einigen Befestigungsschnittstellen kann ein Propeller unterschiedliche Winkelpositionen relativ zur Welle einnehmen. Andere weisen Anforderungen hinsichtlich der Ausrichtung durch Passfedern, Indexierung oder sonstige Einschränkungen auf.
Eine Neupositionierung des Propellers sollte nur in Betracht gezogen werden, wenn die jeweilige Schnittstelle eine Neupositionierung ausdrücklich zulässt und das entsprechende technische Verfahren solche Prüfungen genehmigt.
Sofern zulässig, vergleichen Sie nach genehmigten Ausrichtungsänderungen die synchrone Amplitude und Phase. Dokumentieren Sie die Winkelbeziehung, das Wiedereinbauverfahren und die daraus resultierenden Messbedingungen.
Ein wiederholbares, ausrichtungsabhängiges Ansprechverhalten kann auf eine Wechselwirkung zwischen rotierenden Komponenten hindeuten. Es beweist jedoch nicht eigenständig die Größe oder den Ort der Unwucht einer der beiden Komponenten.
Aerodynamische Belastungen, Montageexzentrizität und Veränderungen im strukturellen Verhalten können diese Interpretation erschweren. Es sind mehrere konsistente Messungen erforderlich, bevor Rückschlüsse auf Komponentenebene gezogen werden können.
Bringen Sie keine improvisierten Ausgleichsgewichte oder Klebeband an, bohren Sie keine Löcher in die Rotorglocke und verändern Sie keine rotierenden Komponenten ohne eine genehmigte technische Konstruktion und ein qualifiziertes Verfahren.
Ebenso darf ein freiliegender Propeller niemals in Betrieb genommen werden, nur um einen bequemeren Zugang zu den Sensoren zu erhalten. Schutzvorrichtungen, Fernmessvorrichtungen und kontrollierte Sperrzonen bleiben unerlässlich.
Wenn die Ursachen durch eine zulässige Neuausrichtung nicht zuverlässig unterschieden werden können, sollten die Beweise gesichert und eine weitere Bewertung auf Komponentenebene angefordert werden, anstatt eine unbegründete Korrektur vor Ort zu versuchen.
Wie sollten Ingenieure die Diagnose überprüfen und Korrekturmaßnahmen genehmigen?
Eine zuverlässige Diagnose kombiniert mechanische Inspektion, stufenweise Schwingungsdaten, Phasenbeziehungen und Nachweise zur Wiederholbarkeit. Keine einzelne Schwingungsamplitude sollte die Korrekturmaßnahme bestimmen.
Bei der Überprüfung sollte ermittelt werden, welche Befunde bestätigt sind, welche Mechanismen weiterhin plausibel sind und welche Messungen vor der Abnahme zusätzliche kontrollierte Tests erfordern.
Überprüfen Sie die Beweislage, bevor Sie eine Ursache zuweisen
Beginnen Sie damit, die Rundlaufprüfung mit der Schwingungsbasislinie des nackten Motors zu vergleichen. Stellen Sie sicher, ob ein vermuteter Defekt unter den erwarteten Betriebsbedingungen konsistent auftritt.
Bewerten Sie anschließend die Veränderungen nach dem Einbau des Adapters und der vollständigen Propellerbaugruppe. Stellen Sie fest, ob die gemessenen Unterschiede die Wiederholbarkeitsschwankungen überschreiten und ob die strukturellen Bedingungen vergleichbar bleiben.
Eine starke 1×-Ansprechkurve des nackten Motors kann eine Untersuchung der Rotorbaugruppe rechtfertigen, schließt jedoch Beiträge von Lagern, Halterungen oder elektromagnetischen Einflüssen nicht aus.
Ebenso können zusätzliche Schwingungen nach dem Einbau des Propellers auf eine Unwucht des Propellers, eine Montageexzentrizität, aerodynamische Anregung oder Änderungen der Schwingungsübertragungsfunktion hindeuten.
Korrekturmaßnahmen sollten sich nach anwendungsspezifischen Anforderungen und vom Lieferanten genehmigten Verfahren richten. Es gibt keine einheitliche Schwingungs- oder Auswuchtungstoleranz, die für jede Außenläuferbaugruppe gilt.
| Beobachtetes Ergebnis | Mögliche Ursache | Überprüfungsmethode | Einschränkung der Interpretation |
| Erhöhte 1×-Schwingung des nackten Motors | Unwucht des Rotors, Rundlaufabweichung, Einflüsse durch Lager oder Befestigung | Rundlauf prüfen, Basiswertmessung wiederholen, Befestigung überprüfen | Eine 1×-Amplitude lässt keine eindeutige Identifizierung einer Rotorunwucht zu |
| Die Schwingung nimmt nach dem Einbau des Adapters zu | Exzentrizität des Adapters, Unwucht oder veränderte mechanische Reaktion | Rundlauf des Adapters und die zugelassene Wiederholgenauigkeit der Neumontage prüfen | Die veränderte Reaktion ist nicht direkt auf die Unwuchtmasse zurückzuführen |
| Zusätzliche 1×-Schwingung mit Propeller | Unwucht des Propellers, Montagefehler, aerodynamische Asymmetrie | Vergleichen Sie Phase, Betriebsbelastung und zugelassene Wiederholungsversuche bei der Wiedermontage | Eine veränderte Übertragungsfunktion kann eine direkte Subtraktion verhindern |
| Starke Blattpass-Komponente | Aerodynamische Blattwechselwirkung oder strukturelle Anregung | Frequenzzusammenhänge, Blattzustand und Belastung prüfen | Quantifiziert Massenunwucht nicht direkt |
| Starke Schwankungen in der Nähe eines Drehzahlbereichs | Mögliche strukturelle Resonanz | Führen Sie zugelassene drehzahlabhängige Messungen durch | Eine Verstärkung der Schwingungsantwort bedeutet nicht zwangsläufig eine größere Unwucht |
| Abweichungen bei wiederholten Einbauten | Unregelmäßigkeiten bei der Sitzlage, dem Einbaupassungsspiel oder der Befestigung | Zugelassene Montage wiederholen und Schnittstellen prüfen | Messunsicherheiten müssen zunächst ausgeschlossen werden |
Diese Erkenntnisse sollten eine dokumentierte Ursachenanalyse unter Einbeziehung noch offener Alternativen stützen. Die Klassifizierung muss vorläufig bleiben, solange betriebliche oder bauliche Unterschiede eine zuverlässige Zuordnung verhindern.
Ergebnisse für die technische Überprüfung und die Lieferantenprüfung dokumentieren
Bei kundenspezifischen Anwendungen mit bürstenlosen Gleichstrommotoren sollte die Lieferantenprüfung das gemessene Schwingungsverhalten mit der spezifizierten rotierenden Baugruppe, der Befestigungsanordnung und der Betriebsart in Verbindung bringen.
Erfassen Sie die tatsächliche Komponentenkonfiguration, einschließlich der Motorkennzeichnung, der Adaptergeometrie, der Propellerschnittstelle und der geltenden Montageanweisungen. Diese Details legen den Rahmen der Diagnose fest.
Bewahren Sie Prüfdaten auf, aus denen der Rundlauf von Welle und Rotorglocke, die Ausrichtung des Adapters, der Zustand der Lager sowie relevante Beobachtungen zur Befestigung hervorgehen, einschließlich der Messstellen und der verwendeten Messgeräte.
Zeichnen Sie bei jedem Test unter Last die Drehzahl, die Amplitude der synchronen Schwingungen, die Phasenreferenz, die Sensorausrichtung, den elektrischen Strom, die Temperatur sowie die verfügbaren Messwerte zur aerodynamischen Belastung auf.
Dokumentieren Sie die Anordnung der Prüfvorrichtung, die Schutzvorrichtungen, die Betriebsabfolge, die Stabilisierungsbedingungen und die Ergebnisse zur Wiederholbarkeit, damit ein anderer qualifizierter Ingenieur das genehmigte Verfahren reproduzieren kann.
Geben Sie die geltende Messunsicherheit und bekannte Vergleichseinschränkungen an. Erläutern Sie, warum bei einer Änderung der Schwingungsübertragungsfunktion durch Vektorsubtraktion keine unabhängigen Unwuchtanteile ermittelt werden können.
Jede vorgeschlagene Korrektur sollte vor der Umsetzung im Hinblick auf die strukturelle Integrität der rotierenden Baugruppe, die Anforderungen an die Befestigung, die Lagerbelastung und die vorgesehene Betriebsumgebung geprüft werden.
Gian Transmission können die relevanten technischen Messdaten und Schnittstellenanforderungen zur Prüfung vorgelegt werden, ohne dass davon ausgegangen wird, dass eine nicht genehmigte Rotormodifikation akzeptabel ist.
Die abschließende technische Übergabe sollte die folgenden verifizierten Unterlagen enthalten:
- Genehmigte Schnittstellenzeichnungen: Geben Sie Wellenabmessungen, Schnittstellen zwischen Rotor und Glocke, Positionierungsmerkmale des Adapters, die Geometrie der Propellerbefestigung sowie die geltenden mechanischen Befestigungsanforderungen an.
- Prüf- und Testnachweise: Enthalten gemessene Rundlaufabweichungen, Schwingungsspektren, synchrone Amplitude und Phase, Betriebsbedingungen, Unsicherheiten sowie die dokumentierte Wiederholbarkeit der Wiedermontage.
- Entscheidungen zu Korrekturmaßnahmen: Halten Sie für jede betroffene Baugruppe bestätigte Befunde, ungelöste Ursachen, genehmigte Maßnahmen, zuständige Freigaben und erforderliche Nachprüfungen fest.
- Anwendungsspezifische Abnahmeunterlagen: Dokumentieren Sie genehmigte Betriebsbedingungen, definierte Abnahmekriterien, abgeschlossene Prüfergebnisse und die Freigabe für die endgültige Motor-Propeller-Konfiguration.
