
La retención magnética en un motor BLDC de rotor interno debe evaluarse teniendo en cuenta la arquitectura del rotor, las cargas de funcionamiento, la temperatura y los controles de fabricación. La etiqueta de retención por sí sola no basta para determinar su idoneidad.
Los compradores deben solicitar cálculos trazables, registros de producción controlados y pruebas de homologación representativas que demuestren cómo el rotor montado resiste el movimiento en todo su rango de funcionamiento especificado.
¿Cómo se retienen los imanes en los diferentes diseños de rotores BLDC de rotor interno?
Para obtener una visión general de las opciones de personalización de los motores BLDC de rotor interno, consulte Gian Transmission. Se puede encontrar más información sobre la construcción de los motores en sus soluciones de motores de corriente continua sin escobillas.
Antes de comparar manguitos y adhesivos, los compradores deben comprender cómo se colocan y se sujetan los imanes dentro del conjunto real del rotor. Las diferentes arquitecturas de rotor crean diferentes trayectorias de carga mecánica.
Vías de carga del rotor de imanes permanentes superficiales (SPM)
En un rotor de imanes permanentes superficiales, los imanes se fijan al exterior del núcleo del rotor. Durante la rotación, las fuerzas centrífugas actúan radialmente hacia fuera y exigen una retención mecánica fiable.
La unión adhesiva puede fijar los imanes a la superficie del rotor, mientras que un manguito de retención proporciona una sujeción radial adicional. Algunos diseños combinan ambos métodos para establecer un sistema de retención más completo.
El adhesivo puede mantener la posición de los imanes y transferir las cargas de la interfaz, mientras que el manguito restringe el movimiento hacia fuera. Sus contribuciones individuales dependen de las condiciones de contacto, la geometría, las propiedades de los materiales y el diseño del conjunto.
Los compradores también deben examinar las restricciones axiales. Un manguito que proporciona confinamiento radial no impide automáticamente que los imanes se desplacen a lo largo del eje del rotor.
Entre las variables de diseño importantes se incluyen la masa del imán, las dimensiones circunferenciales, la posición radial, la cobertura del adhesivo, el espesor del manguito y el diámetro del rotor. Estas variables influyen tanto en la capacidad de retención necesaria como en las tensiones a las que se ven sometidos los componentes individuales.
Rutas de carga del rotor con imanes permanentes internos (IPM)
En los rotores con imanes permanentes internos, los imanes se colocan dentro de cavidades situadas en el núcleo del rotor. La estructura de acero circundante, incluidos los puentes y las nervaduras, contribuye al posicionamiento de los imanes y al soporte mecánico.
Durante la rotación, la carga centrífuga se transmite a través de los huecos de los imanes y del material circundante del rotor. Pueden desarrollarse tensiones localizadas alrededor de las secciones de los puentes, las esquinas de los huecos y otras discontinuidades geométricas.
Por consiguiente, evaluar la retención de los IPM requiere algo más que examinar las propiedades del adhesivo o la resistencia del manguito. Los compradores necesitan pruebas estructurales que demuestren cómo el núcleo del rotor soporta los imanes en las condiciones de funcionamiento pertinentes.
El adhesivo puede ayudar a fijar los imanes dentro de sus cavidades, mientras que otras características mecánicas pueden proporcionar una sujeción adicional. La necesidad de un manguito de retención viene determinada por el diseño específico del rotor.
Los compradores deben solicitar un análisis que abarque la resistencia de los puentes, la deformación local, las concentraciones de tensión y la fatiga, cuando proceda. Estas características no pueden deducirse del aspecto exterior del motor.
Por qué los compradores deben confirmar la arquitectura de retención real
Las fotografías publicadas de los motores suelen mostrar la carcasa exterior, el eje y las disposiciones de montaje. No revelan necesariamente la construcción interna de los imanes ni el método utilizado para evitar su desplazamiento.
Gian Transmission ofrece la personalización de motores de rotor interno, pero las imágenes exteriores publicadas no deben considerarse una confirmación de una arquitectura de retención concreta. Los compradores deben obtener pruebas de la configuración propuesta.
Solicite secciones transversales del rotor, planos de montaje, especificaciones de materiales y descripciones de los componentes de retención. La documentación debe identificar qué componentes soportan cargas radiales, axiales y otras cargas mecánicas relevantes.
También deben establecerse los requisitos de funcionamiento antes de evaluar el diseño. La velocidad máxima de funcionamiento, las condiciones transitorias, el rango de temperatura, la aceleración, el ciclo de trabajo y la exposición ambiental influyen en los requisitos de retención.
¿Qué pruebas deben solicitar los compradores para los manguitos de retención de imanes?
Un manguito de retención es un componente mecánico cuyo rendimiento depende de su material, sus dimensiones, sus condiciones de montaje y su interacción con el rotor. Los compradores deben solicitar documentación que abarque la estructura completa una vez montada.
Materiales, geometría y propiedades mecánicas de los manguitos
Comience por identificar el material del manguito y sus propiedades mecánicas relevantes. Dependiendo del diseño, los manguitos pueden estar fabricados con materiales metálicos o compuestos reforzados con fibra, con diferentes características de rigidez, resistencia y propiedades térmicas.
La selección del material influye en la capacidad del manguito para mantener la contención bajo carga centrífuga. Su respuesta mecánica también varía con la temperatura y puede depender de la dirección de fabricación o de la disposición del refuerzo.
Solicite la siguiente información:
- Identificación del material: el material especificado para el manguito, su grado o construcción, y la documentación aplicable sobre el material.
- Propiedades mecánicas: resistencia, rigidez y propiedades dependientes de la temperatura relevantes utilizadas en los cálculos de diseño.
- Información dimensional: espesor del manguito, diámetros interior y exterior, tolerancias y detalles geométricos pertinentes.
- Método de construcción: Información sobre la fabricación y el montaje necesaria para comprender el comportamiento estructural del manguito.
La geometría también afecta al entrehierro electromagnético disponible. Un manguito más grueso puede requerir cambios en las dimensiones del rotor circundante o en el diseño electromagnético.
Por lo tanto, los compradores deben confirmar que se han evaluado conjuntamente los requisitos de retención mecánica y las holguras electromagnéticas. Un manguito mecánicamente aceptable no es automáticamente adecuado para el diseño completo del motor.
Ajuste por interferencia, precarga y tensión circunferencial
Algunos manguitos de retención utilizan un ajuste por interferencia o una precarga diseñada para establecer una presión de contacto radial alrededor del conjunto de imanes. Esta condición inicial contribuye a la función de confinamiento mecánico del manguito.
Los compradores deben solicitar cálculos que muestren cómo se ha establecido la interferencia o la precarga especificadas. El análisis debe tener en cuenta las dimensiones del manguito, la geometría del rotor, la rigidez del material y las tolerancias de fabricación.
Entre los resultados importantes del cálculo se incluyen:
- Presión de contacto: la presión prevista entre los componentes relevantes en condiciones de montaje y funcionamiento.
- Tensión circunferencial: tensión que se desarrolla en el interior del manguito durante el montaje y la rotación.
- Deformación del rotor: cambios en las dimensiones del rotor causados por la interferencia, la precarga y las cargas de funcionamiento.
- Concentraciones locales de tensión: zonas potencialmente críticas en torno a transiciones geométricas e interfaces.
- Márgenes de seguridad: la relación entre las tensiones previstas y los límites aplicables del material.
La variación en la fabricación es importante porque la interferencia real puede diferir del valor nominal del plano. Los compradores deben comprender cómo influyen las tolerancias dimensionales en el estado de montaje.
Una interferencia excesiva puede generar tensiones de montaje no deseadas o dañar componentes sensibles. Una interferencia insuficiente puede reducir la retención prevista, dependiendo del diseño de retención.
Por este motivo, las dimensiones nominales del manguito por sí solas no garantizan una retención aceptable. El proveedor debe proporcionar una evaluación a nivel de montaje respaldada por requisitos de aceptación dimensional cuantificables.
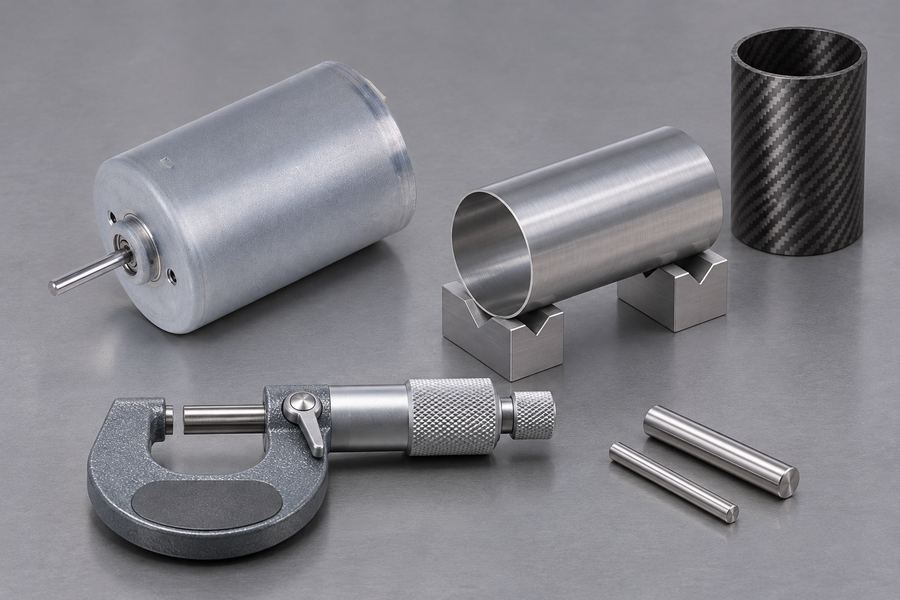
Expansión térmica y estabilidad mecánica
El manguito, los imanes y el núcleo del rotor pueden expandirse a ritmos diferentes a medida que cambia la temperatura. Esta expansión diferencial puede alterar la presión de contacto, las condiciones de la interfaz y las tensiones mecánicas internas.
Los compradores deben solicitar un análisis termomecánico que abarque las temperaturas de funcionamiento y de reposo pertinentes. El análisis debe determinar si el manguito mantiene su función de retención prevista en todo el rango de temperaturas especificado.
También hay que prestar atención a los ciclos térmicos. El calentamiento y enfriamiento repetidos pueden producir condiciones de contacto variables, fatiga del material u otros mecanismos de degradación, dependiendo de los materiales y la construcción.
El proveedor debe explicar qué propiedades de los materiales respaldan los cálculos y si se ha tenido en cuenta el comportamiento dependiente de la temperatura. Es posible que los cálculos a temperatura ambiente por sí solos no representen el rango de funcionamiento completo.
Cuando el rendimiento del manguito dependa de la interferencia inicial, los compradores deben solicitar específicamente pruebas de que la condición de contacto requerida sigue siendo aceptable tras la exposición térmica pertinente.
Pérdidas electromagnéticas e implicaciones térmicas
Los manguitos conductores pueden interactuar con campos magnéticos variables y generar corrientes parásitas. Estas corrientes pueden producir pérdidas adicionales y contribuir al calentamiento del rotor.
La magnitud de este efecto depende de la conductividad del manguito, su geometría, la continuidad eléctrica, las condiciones del campo magnético y las características de funcionamiento del motor. Los compradores deben evitar dar por sentado que todos los manguitos metálicos presentan un comportamiento electromagnético idéntico.
Solicite un análisis electromagnético cuando la conductividad del manguito pueda afectar al rendimiento. La documentación pertinente debe abordar las posibles pérdidas, el calentamiento asociado y su influencia en la temperatura del imán y en el funcionamiento general del rotor.
Los manguitos compuestos pueden presentar características electromagnéticas diferentes, pero su idoneidad sigue dependiendo de las propiedades estructurales, la calidad de fabricación y las condiciones de funcionamiento.
Por lo tanto, la resistencia mecánica debe evaluarse junto con las implicaciones electromagnéticas y térmicas. Seleccionar un manguito únicamente por la resistencia de su material supone pasar por alto otras restricciones de diseño importantes.
Cálculo ilustrativo: comprensión de la carga centrífuga
El siguiente cálculo simplificado ilustra por qué son importantes la masa del imán, la posición radial y la velocidad de rotación. Se trata de un ejemplo didáctico, no de una especificación de producto de Gian Transmission ni de una recomendación sobre la velocidad de funcionamiento aceptable.
Para un segmento de imán giratorio considerado como una masa concentrada, la fuerza centrífuga puede estimarse mediante la siguiente fórmula:
F = m × r × ω²
Donde:
- F: Fuerza centrífuga en newtons.
- m: masa del segmento magnético en kilogramos.
- r: distancia radial desde el eje de rotación en metros.
- ω: velocidad angular en radianes por segundo.
La velocidad angular se calcula a partir de la velocidad de rotación mediante la fórmula ω = 2πn/60, donde n representa las revoluciones por minuto.
Este resultado simplificado no determina la carga soportada por una unión adhesiva o un manguito de retención. La distribución real de la carga depende de la geometría del rotor, las condiciones de contacto, la rigidez de los componentes y los detalles del montaje.
Los compradores deben solicitar al proveedor una evaluación estructural completa, en lugar de considerar este cálculo básico como prueba de la capacidad de retención.
¿Qué pruebas deben solicitar los compradores respecto a la retención de imanes con adhesivo?
La retención adhesiva depende de toda la interfaz de unión, no simplemente de la resistencia publicada del material adhesivo. El rendimiento de la unión varía en función de la preparación del sustrato, las dimensiones de la capa adhesiva, las condiciones de curado, la temperatura y las fuerzas mecánicas aplicadas.
Selección del adhesivo y compatibilidad de los materiales
Solicite la identificación y la trazabilidad del sistema adhesivo especificado para el rotor. La documentación debe identificar las propiedades relevantes del material y las condiciones de aplicación previstas.
Debe evaluarse la compatibilidad entre el adhesivo, el recubrimiento del imán y la superficie del núcleo del rotor. Un material que funciona adecuadamente en un sustrato puede comportarse de forma diferente cuando se adhiere a otro.
Los compradores deben examinar:
- Propiedades del material: características relevantes de cizallamiento, tracción y otras características mecánicas.
- Comportamiento térmico: cambios en las propiedades mecánicas a lo largo del rango de temperaturas de funcionamiento previsto.
- Compatibilidad con el sustrato: idoneidad para el recubrimiento del imán y los materiales del núcleo del rotor concretos.
- Características de envejecimiento: datos disponibles sobre la exposición ambiental y la degradación del material a largo plazo.
- Trazabilidad del material: identificación del adhesivo utilizado en los conjuntos homologados y suministrados.
La clasificación de temperatura publicada para un adhesivo no establece por sí sola la temperatura de funcionamiento admisible de un rotor adherido. Evalúe la unión adhesiva en función de las tensiones y la exposición ambiental previstas durante el servicio.
Preparación de la superficie, control de la línea de unión y curado
La preparación de la superficie afecta directamente a la calidad de la interfaz adhesiva. La contaminación, una limpieza irregular, recubrimientos inadecuados o una preparación insuficiente pueden reducir la fiabilidad de la unión.
Los compradores deben solicitar procedimientos documentados que describan cómo se preparan las superficies de los imanes y del rotor antes de la aplicación del adhesivo. Estos procedimientos deben identificar los requisitos pertinentes de limpieza, tratamiento y manipulación.
El espesor de la línea de unión es otra variable de control importante. Una línea de unión excesivamente gruesa, fina o irregular puede alterar el comportamiento mecánico de la unión.
Solicite información que abarque:
- Preparación de la superficie: procedimientos de limpieza y tratamiento aprobados para cada material a unir.
- Requisitos de la línea de unión: límites especificados de espesor o holgura y métodos para mantener la uniformidad.
- Control de la aplicación: requisitos de colocación, cobertura y mezcla del adhesivo, cuando proceda.
- Condiciones de curado: tiempo, temperatura y otros requisitos del proceso documentados.
- Registros del proceso: Pruebas de que los conjuntos de producción siguen el procedimiento de unión aprobado.
Los compradores también deben establecer cómo se gestionan las desviaciones. Los cambios no controlados en la preparación, la aplicación o el curado pueden generar diferencias entre las muestras homologadas y los conjuntos de producción.
Resistencia de la unión, fatiga y envejecimiento ambiental
Las uniones adhesivas pueden sufrir varios tipos de carga mecánica. La carga de cizallamiento actúa a lo largo de la interfaz de unión, mientras que la carga de tracción separa las superficies.
Las cargas de pelado y clivaje pueden generar tensiones concentradas cerca de los bordes de la unión. Estas condiciones son importantes porque una unión adhesiva puede responder de forma diferente a una separación localizada que a una carga de cizallamiento relativamente uniforme.
Solicite pruebas que aborden las condiciones de carga relevantes para la geometría real del rotor. Un único valor de resistencia adhesiva no puede representar todas las distribuciones de tensión posibles dentro del motor ensamblado.
La fatiga es otro factor a tener en cuenta. Las aceleraciones y desaceleraciones repetidas, los cambios de temperatura y los ciclos de funcionamiento pueden producir daños acumulativos en la interfaz de unión.
Los compradores deben solicitar pruebas pertinentes de fatiga y ciclos térmicos. También debe tenerse en cuenta el envejecimiento ambiental en aquellos casos en que la humedad, la contaminación u otras condiciones de exposición puedan afectar al conjunto adherido.
Los ensayos con probetas de adhesivo pueden ayudar a caracterizar el comportamiento del material, pero no certifican por sí solos la idoneidad de un rotor completo. Se necesitan pruebas representativas del conjunto para tener en cuenta la geometría real y las condiciones de fabricación.
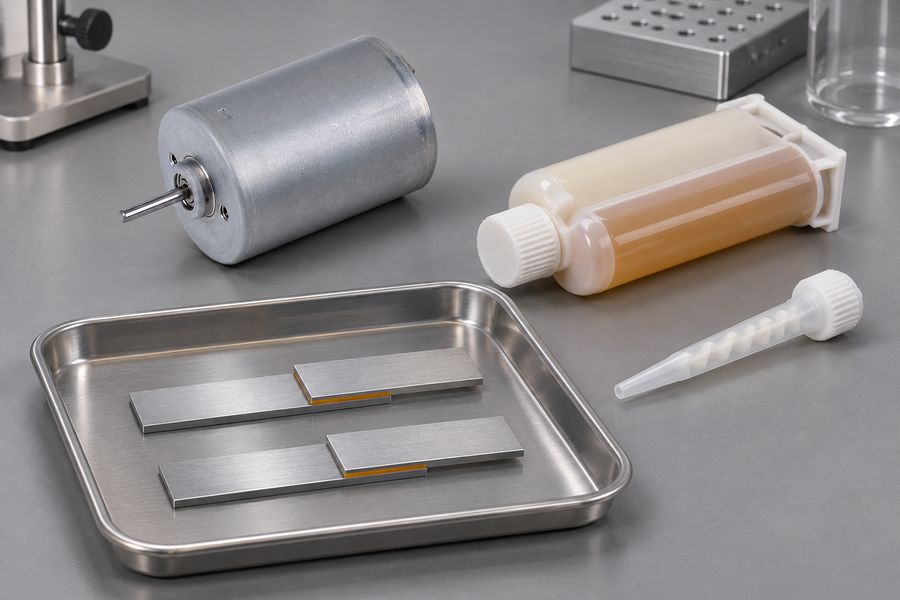
Unión adhesiva en diseños de retención combinados
La unión adhesiva y los manguitos mecánicos no son mutuamente excluyentes. Muchas arquitecturas de retención pueden asignar funciones complementarias a ambos componentes dentro del mismo conjunto de rotor.
Por ejemplo, el adhesivo puede fijar la posición del imán contra la superficie del rotor, mientras que un manguito exterior proporciona confinamiento radial. El reparto real de las cargas mecánicas depende de las condiciones de contacto diseñadas.
En tales configuraciones, los compradores deben solicitar cálculos que identifiquen la contribución de cada componente de retención. La evaluación debe abordar las tensiones en la interfaz, la carga sobre el manguito, la expansión térmica y las interacciones relevantes.
También es importante determinar si el diseño depende del adhesivo para la retención principal o si lo utiliza principalmente para el posicionamiento y la sujeción complementaria.
Sin esta distinción, los compradores pueden malinterpretar las consecuencias de la degradación del adhesivo o la deformación del manguito. La aceptación debe basarse en el conjunto completo, y no en cada material por separado.
¿Cómo deben los compradores comparar la retención basada en manguitos y la basada en adhesivos?
Una comparación útil examina las pruebas necesarias para determinar el rendimiento en las mismas condiciones de aplicación. Ninguno de los dos métodos es universalmente superior en todas las geometrías de rotor y requisitos de funcionamiento.
La siguiente tabla ofrece un marco de referencia para la compra que permite evaluar la documentación presentada por un fabricante de motores.
| Criterios de evaluación | Retención basada en manguitos | Retención basada en adhesivo | Retención combinada |
| Pruebas principales | Análisis de la presión de contacto y de la tensión estructural | Análisis de la tensión de unión y de la interfaz | Interacción entre la retención mecánica y la retención por adhesión |
| Verificación de materiales | Propiedades del manguito y registros dimensionales | Propiedades del adhesivo y registros de compatibilidad | Trazabilidad de ambos sistemas de materiales |
| Control de fabricación | Inspección de interferencias, precarga y montaje | Registros de preparación de superficies, línea de unión y curado | Inspección de ambos procesos de montaje |
| Comportamiento térmico | Desajuste de dilatación y presión de contacto retenida | Envejecimiento térmico e integridad de la unión | Evaluación combinada térmica y mecánica |
| Efectos electromagnéticos | Conductividad, pérdidas por corrientes parásitas y calentamiento del rotor | Efectos relevantes de la interfaz y de los materiales | Evaluación electromagnética global del rotor |
| Pruebas de homologación | Ensayos representativos de rotores equipados con manguitos | Ensayos representativos de rotores encolados | Calificación que abarca el conjunto completo |
Lo que la comparación puede y no puede establecer
La comparación identifica diferentes responsabilidades de ingeniería, pero no puede determinar la idoneidad sin tener en cuenta el diseño completo del motor. Un manguito puede resolver el confinamiento radial sin resolver de forma independiente la retención axial.
Del mismo modo, las propiedades adhesivas por sí solas no pueden determinar si una interfaz adherida seguirá siendo aceptable bajo una carga combinada centrífuga y térmica.
Los diseños de retención combinados introducen requisitos de interacción adicionales. Los compradores deben determinar si el manguito modifica la carga sobre la línea de unión, la presión de contacto o la distribución de fuerzas entre los componentes.
En los diseños IPM, los puentes del rotor, las cavidades y el material del núcleo circundante requieren su propia evaluación estructural. Aplicar una comparación orientada a los SPM sin tener en cuenta estas características puede dar lugar a criterios de aceptación incompletos.
Por lo tanto, la decisión de compra debe tener en cuenta la calidad de las pruebas, la repetibilidad de la fabricación, la idoneidad para la aplicación y los riesgos residuales. Un diseño documentado con pruebas de cualificación pertinentes es más significativo que una afirmación general sobre la tecnología de retención.
¿Qué registros de fabricación e inspección deben solicitar los compradores?
Los cálculos de ingeniería establecen las expectativas de diseño, pero los controles de producción demuestran si los rotores fabricados se ajustan realmente a la configuración evaluada. Los compradores deben solicitar registros trazables que relacionen los materiales, los procesos y los resultados de las inspecciones.
Trazabilidad de los materiales y documentación de producción
Cada componente crítico de retención debe ser identificable a través de la documentación de producción pertinente. Esto incluye imanes, manguitos, adhesivos y materiales del núcleo del rotor utilizados en el producto ensamblado.
Solicite registros de materiales que demuestren que los componentes suministrados se ajustan a las especificaciones aprobadas. Cuando se controlen los lotes de materiales, la documentación debe vincular dichos registros a los conjuntos de rotores correspondientes.
La documentación de producción también debe identificar los procedimientos de montaje aprobados y las revisiones de diseño. Esto permite a los compradores distinguir la configuración homologada de los cambios de fabricación posteriores.
En el caso de las construcciones basadas en adhesivos, los registros deben abarcar la preparación, la aplicación y el curado. En el caso de las construcciones basadas en manguitos, deben abarcar las dimensiones pertinentes, la interferencia o precarga, y la inspección del montaje.
Inspecciones críticas de dimensiones y montaje
Los requisitos de inspección deben reflejar el mecanismo de retención. La mera medición de las dimensiones externas del motor no basta para determinar si el conjunto interno del rotor cumple los requisitos de diseño aprobados.
En el caso de los rotores equipados con manguitos, solicite registros de inspección dimensional que abarquen las dimensiones relevantes de los manguitos y las condiciones de interferencia del conjunto. Los requisitos de aceptación deben corresponder a la documentación de diseño.
En el caso de los rotores adheridos, revise los controles documentados relativos al posicionamiento de los imanes, los requisitos de la línea de unión y la verificación del curado. El proveedor debe explicar qué métodos de inspección son adecuados para el montaje concreto.
Las inspecciones mecánicas adicionales pueden incluir:
- Posicionamiento de los imanes: verificación de la ubicación y la alineación con respecto al plano aprobado del rotor.
- Geometría del rotor: inspección de los diámetros pertinentes, la concentricidad y las relaciones dimensionales.
- Excentricidad: Medición según el plano aplicable y los requisitos de aceptación del montaje.
- Equilibrado: Documentación que demuestre que el rotor terminado cumple los requisitos de equilibrado especificados.
- Estado del conjunto: inspección para detectar daños visibles, desplazamientos u otros defectos de fabricación relevantes.
Las comprobaciones de equilibrado y excentricidad son indicadores útiles del estado del conjunto del rotor, pero ninguna de ellas demuestra por sí sola la resistencia de retención de los imanes. Deben mantenerse separadas de las pruebas de cualificación estructural.
Límites de aceptación y gestión de defectos
Antes de autorizar la fabricación, deben establecerse por escrito los límites de inspección y los requisitos de aprobación. Afirmaciones como «montado correctamente» o «unido adecuadamente» no proporcionan una orientación suficiente sin requisitos de inspección definidos.
Cuando una medición sea crítica, el plano o el plan de inspección deben identificar la tolerancia aplicable y el método de medición. El proveedor también debe explicar cómo se controlan los equipos de inspección y los registros.
Los conjuntos no conformes requieren una identificación y una disposición documentadas. Los compradores deben saber si los rotores afectados se rechazan, se reelaboran mediante un procedimiento aprobado o se someten a una evaluación técnica adicional.
Los registros de inspección deben ser trazables hasta la configuración real suministrada. Un certificado de calidad general no sustituye a las pruebas que cubren las características específicas de retención y los requisitos de aceptación.
¿Qué pruebas de análisis de diseño y cualificación deben solicitar los compradores?
El análisis de diseño y la cualificación física tienen fines distintos. El análisis predice el comportamiento mecánico bajo supuestos definidos, mientras que los ensayos representativos proporcionan pruebas sobre el rotor montado en condiciones controladas.
Cálculos de diseño y supuestos de ingeniería
Solicite cálculos específicos del diseño que abarquen toda la disposición de retención. La documentación debe identificar la geometría del rotor, las propiedades de los materiales, las condiciones de funcionamiento y los supuestos utilizados en el análisis.
En el caso de los diseños SPM, los aspectos relevantes incluyen la carga centrífuga de los imanes, la tensión en el manguito, la carga en la interfaz y la deformación. El análisis debe reflejar la relación real entre los imanes, el adhesivo, el manguito y el núcleo del rotor.
En el caso de los diseños IPM, se debe examinar el comportamiento estructural de los puentes, las nervaduras, las cavidades y otros elementos de soporte. Se debe prestar la atención adecuada a las concentraciones locales de tensión y a los posibles puntos de fatiga.
Los compradores deben examinar los siguientes datos de entrada para los cálculos:
- Geometría: dimensiones reales y tolerancias de fabricación pertinentes.
- Propiedades de los materiales: Propiedades adecuadas a la temperatura y las condiciones de carga especificadas.
- Condiciones de funcionamiento: velocidad de rotación, aceleración, temperatura y requisitos de servicio pertinentes.
- Condiciones de contorno: Supuestos que describen el contacto, la unión, las restricciones y la interacción entre componentes.
- Bases de aceptación: límites aplicables del material, márgenes de ingeniería y criterios de fallo documentados.
El análisis también debe explicar cómo se gestionan las incertidumbres. Las diferencias entre las dimensiones nominales y las fabricadas pueden influir en las condiciones de tensión y contacto previstas.
Los compradores no deben aceptar imágenes de simulación sin supuestos y resultados que las respalden. La evidencia útil es la metodología de cálculo, la trazabilidad de los datos de entrada, la interpretación de ingeniería y la relación con el diseño de producción real.
Pruebas representativas de la cualificación de sobrevelocidad
La cualificación de sobrevelocidad puede proporcionar evidencia sobre la integridad del rotor en unas condiciones de ensayo definidas. Sin embargo, la utilidad de un informe depende de hasta qué punto la muestra representa fielmente el conjunto de producción propuesto.
Solicite la identificación de la configuración del rotor sometido a ensayo, incluyendo la geometría, los materiales, la construcción del manguito, el sistema adhesivo cuando proceda y la revisión de fabricación.
El informe de ensayo debe documentar las condiciones pertinentes:
- Configuración de ensayo: la construcción y la revisión del rotor representadas por la muestra.
- Velocidad de ensayo: la condición de rotación documentada y su relación con el rango de funcionamiento especificado.
- Temperatura: la temperatura de ensayo pertinente y si representa la condición de cualificación prevista.
- Duración: el tiempo que se ha mantenido la condición de ensayo documentada.
- Secuencia de ensayo: las fases pertinentes de aceleración, estabilización y funcionamiento registradas en el informe.
- Contención: Las medidas de protección y los controles de la instalación de ensayo utilizados durante el ensayo.
- Resultados: Observaciones registradas, desviaciones y decisiones de aceptación.
Los compradores deben determinar si la prueba aborda los mecanismos de fallo pertinentes. Es posible que una única condición de ensayo no represente todas las condiciones térmicas, de fatiga o de funcionamiento transitorio.
Las pruebas de sobrevelocidad deben realizarse mediante procedimientos de cualificación debidamente controlados. Los equipos de compras deben evaluar la documentación resultante en lugar de intentar establecer la aceptación mediante pruebas no controladas.
Superar una prueba concreta no garantiza una velocidad de funcionamiento segura ilimitada. Tampoco demuestra automáticamente la resistencia a la fatiga a largo plazo en todos los ciclos de trabajo posibles.
Examen posterior a la prueba y evaluación de «aprobado/suspenso»
El mero hecho de completar la prueba no demuestra que el rotor cumpla los requisitos de aceptación. Los compradores deben solicitar inspecciones documentadas que comparen el estado del rotor antes y después de las pruebas de cualificación.
En el caso de los diseños basados en manguitos, se debe inspeccionar si hay deformaciones permanentes, daños u otros cambios que puedan afectar a la contención mecánica. Las mediciones dimensionales pertinentes deben evaluarse en función de los criterios de aceptación establecidos.
En el caso de los diseños basados en adhesivos, se deben examinar los indicios disponibles de agrietamiento, separación, desplazamiento de los imanes u otros daños en la interfaz. Los métodos de inspección deben ser adecuados para el conjunto adherido y su construcción.
Los rotores IPM también requieren prestar atención a la estructura del núcleo circundante. Los resultados de inspección pertinentes deben abordar posibles daños en los puentes, deformaciones en las cavidades u otros cambios estructurales identificados durante la planificación de la cualificación.
Cuando proceda, compare el equilibrado del rotor, la excentricidad y la geometría pertinente antes y después de las pruebas. Cualquier diferencia debe evaluarse en lugar de clasificarse automáticamente como aceptable.
El informe final debe identificar los métodos de inspección, los resultados registrados, las desviaciones y la decisión tomada en relación con los criterios de aceptación predefinidos. Superar una prueba no equivale a demostrar que el estado tras la prueba sea aceptable.
Relevancia y limitaciones de las pruebas presentadas
Un informe de ensayo de otra configuración de rotor no puede calificar automáticamente el motor propuesto. Las diferencias en la masa de los imanes, la construcción del manguito, el adhesivo, el diámetro del rotor o los procedimientos de montaje pueden alterar la distribución de la carga.
Los compradores deben comparar la muestra de calificación con los planos de producción aprobados. Cualquier diferencia debe documentarse y evaluarse en cuanto a su efecto sobre los supuestos de ingeniería originales.
Las pruebas de prototipos, la homologación del diseño y la inspección rutinaria de la producción tienen fines distintos. Superar la homologación del prototipo no garantiza que todas las unidades de producción posteriores utilicen materiales equivalentes y sigan los mismos procedimientos de montaje.
Cuando las pruebas no cubran la aplicación especificada, solicite una evaluación documentada de las deficiencias. El proveedor debe identificar las condiciones no verificadas y explicar si es necesario realizar análisis o homologaciones adicionales.
¿Qué cambios en el diseño o la fabricación requieren una nueva cualificación?
Los cambios en un sistema de retención pueden alterar su trayectoria de carga mecánica, el comportamiento de los materiales o la consistencia de la fabricación. Los compradores deben establecer un proceso formal para revisar los cambios en relación con las pruebas de calificación existentes.
Cambios en la geometría del rotor y en los materiales de retención
- Cambios en los imanes: unas dimensiones, masa, grado, recubrimiento o segmentación diferentes de los imanes pueden alterar la carga de retención y el comportamiento de la interfaz.
- Cambios en el manguito: las sustituciones de material, los ajustes de espesor, los cambios en la interferencia o las modificaciones en la construcción pueden afectar al confinamiento y a la distribución de tensiones.
- Cambios en el núcleo del rotor: Las dimensiones revisadas de los puentes, la geometría de los huecos, las nervaduras u otras características estructurales pueden modificar la trayectoria interna de la carga.
- Cambios en el montaje: Las modificaciones en la disposición de los componentes o en las fijaciones pueden afectar a la interacción entre los elementos de retención.
Cambios en el adhesivo y los procesos de fabricación
- Sustitución del adhesivo: una formulación diferente puede presentar un comportamiento mecánico y térmico distinto.
- Preparación de la superficie: La revisión de los procedimientos de limpieza o recubrimiento puede influir en la calidad de la interfaz.
- Cambios en la línea de unión: unos requisitos de espesor o métodos de aplicación diferentes pueden alterar el rendimiento de la unión.
- Cambios en el curado: La modificación de las condiciones del proceso puede afectar a la interfaz de unión final.
- Cambios en la producción: Los nuevos equipos, utillajes o procesos de fabricación pueden requerir una verificación de la consistencia del proceso.
Cambios en los requisitos operativos
La revisión de la velocidad de funcionamiento, la temperatura, la aceleración, el ciclo de trabajo o la exposición ambiental puede ir más allá de las condiciones cubiertas por las pruebas de cualificación existentes.
Los compradores deben exigir una revisión técnica documentada que identifique qué supuestos originales siguen siendo válidos. La revisión debe determinar si las pruebas existentes son suficientes o si es necesaria una cualificación adicional.
¿Qué deben incluir los compradores en una lista de comprobación de la retención de imanes?
Una especificación de compra debe traducir las expectativas generales de retención en documentos identificables, requisitos de inspección y decisiones de aceptación. Utilice los puntos que figuran a continuación para examinar la documentación justificativa del proveedor.
Lista de comprobación de documentación y verificación esenciales
- Configuración del rotor: planos aprobados que identifiquen la construcción SPM o IPM, los componentes de retención, las dimensiones y la revisión del diseño.
- Documentación sobre materiales: especificaciones trazables para imanes, manguitos, adhesivos y materiales del núcleo del rotor.
- Verificación estructural: cálculos de diseño que aborden las cargas, tensiones, deformaciones y márgenes de ingeniería pertinentes.
- Control de fabricación: registros que abarquen la instalación de los manguitos y, cuando proceda, la preparación de la superficie, las dimensiones de la capa adhesiva y los procesos de curado.
- Inspección de producción: registros trazables de dimensiones, montaje, excentricidad y equilibrado, comparados con los requisitos aprobados.
- Pruebas de cualificación: evaluaciones de ingeniería pertinentes y registros de ensayo que especifiquen el diseño de la muestra, el entorno de ensayo, el tiempo de exposición y los resultados documentados.
- Aceptación tras el ensayo: resultados de la inspección, criterios de aceptación definidos y tratamiento documentado de las desviaciones.
- Gestión de cambios: Control de revisiones de diseño, procedimientos de sustitución de materiales y decisiones de recalificación documentadas.
Preguntas importantes que hay que plantear al fabricante del motor
Antes de aprobar un diseño de rotor propuesto, los compradores deben obtener respuestas claras a preguntas que relacionen las hipótesis de ingeniería con las pruebas reales de fabricación.
- Arquitectura de retención: ¿Qué impide físicamente el movimiento de los imanes en las condiciones de funcionamiento especificadas?
- Distribución de la carga: ¿Qué componentes soportan la carga centrífuga principal y otras cargas mecánicas relevantes?
- Retención combinada: ¿Se utilizan manguitos y adhesivos de forma independiente o como elementos de retención complementarios?
- Verificación del diseño: ¿Qué cálculos respaldan la geometría real del rotor y la selección de materiales?
- Consistencia en la producción: ¿Cómo se verifican las propiedades de los materiales, las dimensiones y los procesos críticos de montaje?
- Relevancia de la cualificación: ¿Representa el informe de ensayo presentado la configuración de producción propuesta?
- Estado tras el ensayo: ¿Qué resultados de inspección demuestran que el rotor cumple los requisitos de aceptación?
- Control de cambios: ¿Qué cambios en el diseño, los materiales o los procesos requieren una revisión técnica adicional?
Documentación y requisitos de aceptación antes de la aprobación de la compra
Antes de conceder la aprobación de compra, solicite un paquete de documentación controlada que contenga el plano aprobado del rotor, la descripción de la retención, los registros de materiales y los cálculos estructurales aplicables.
Adjunte los requisitos de inspección de producción pertinentes a las especificaciones de compra. Identifique los límites dimensionales medibles, las expectativas de trazabilidad y los registros necesarios para la instalación del manguito o el procesamiento con adhesivo.
Los informes de cualificación deben identificar la configuración de la muestra, las condiciones de ensayo, la duración, las medidas de contención, los resultados y las conclusiones de la inspección posterior al ensayo. El proveedor debe demostrar la correspondencia con la revisión de producción propuesta.
Defina cómo se notificarán y aprobarán las desviaciones. Las sustituciones de materiales, la geometría de retención revisada o los cambios en los procesos críticos de unión y de los manguitos no deben aceptarse únicamente mediante una notificación informal del proveedor.
La aceptación final debe requerir la concordancia entre el diseño aprobado, los registros de fabricación, las pruebas de cualificación y los resultados de inspección documentados. Si una hipótesis crítica de retención sigue sin estar respaldada, regístrala como una cuestión técnica pendiente en lugar de considerar el motor como cualificado.
