
A retenção magnética num motor BLDC de rotor interno deve ser avaliada tendo em conta a arquitetura do rotor, as cargas operacionais, a temperatura e os controlos de fabrico. A etiqueta de retenção, por si só, não é suficiente para determinar a adequação.
Os compradores devem solicitar cálculos rastreáveis, registos de produção controlados e provas de qualificação representativas que demonstrem como o rotor montado resiste ao movimento em todo o seu intervalo operacional especificado.
Como é que os ímanes são retidos em diferentes designs de rotores BLDC do tipo «inrunner»?
Para uma visão geral das opções de personalização configuráveis dos motores BLDC de rotor interno, consulte a Gian Transmission. Estão disponíveis informações adicionais sobre a construção dos motores através das suas soluções de motores CC sem escovas.
Antes de comparar mangas e adesivos, os compradores devem compreender como os ímanes são posicionados e fixados no conjunto real do rotor. Diferentes arquiteturas de rotor criam diferentes percursos de carga mecânica.
Caminhos de carga do rotor com ímanes permanentes de superfície (SPM)
Num rotor com ímanes permanentes de superfície, os ímanes são fixados ao exterior do núcleo do rotor. Durante a rotação, as forças centrífugas atuam radialmente para fora e exigem uma retenção mecânica fiável.
A colagem pode fixar os ímanes à superfície do rotor, enquanto uma manga de retenção proporciona um confinamento radial adicional. Alguns projetos combinam ambos os métodos para estabelecer um sistema de retenção mais abrangente.
O adesivo pode manter o posicionamento dos ímanes e transferir as cargas da interface, enquanto a manga restringe o movimento para fora. As suas contribuições individuais dependem das condições de contacto, da geometria, das propriedades dos materiais e do projeto da montagem.
Os compradores devem também examinar as restrições axiais. Uma manga que proporciona confinamento radial não impede automaticamente que os ímanes se desloquem ao longo do eixo do rotor.
As variáveis de projeto importantes incluem a massa do íman, as dimensões circunferenciais, a posição radial, a cobertura do adesivo, a espessura da manga e o diâmetro do rotor. Estas variáveis influenciam tanto a capacidade de retenção necessária como as tensões sofridas pelos componentes individuais.
Percursos de carga do rotor com ímanes permanentes internos (IPM)
Os rotores com ímanes permanentes internos colocam os ímanes dentro de cavidades no núcleo do rotor. A estrutura de aço circundante, incluindo pontes e nervuras, contribui para o posicionamento dos ímanes e para o suporte mecânico.
Durante a rotação, a carga centrífuga é transferida através dos compartimentos dos ímanes e do material circundante do rotor. Podem desenvolver-se tensões localizadas em torno das secções das pontes, dos cantos dos compartimentos e de outras descontinuidades geométricas.
Consequentemente, a avaliação da retenção do IPM requer mais do que apenas analisar as propriedades do adesivo ou a resistência da manga. Os compradores necessitam de evidências estruturais que demonstrem como o núcleo do rotor suporta os ímanes nas condições de funcionamento relevantes.
O adesivo pode ajudar a fixar os ímanes nas suas cavidades, enquanto características mecânicas adicionais podem proporcionar uma retenção suplementar. A necessidade de uma manga de retenção é determinada pelo projeto específico do rotor.
Os compradores devem solicitar análises que abranjam a resistência das pontes, a deformação local, as concentrações de tensão e a fadiga, quando aplicável. Estas características não podem ser inferidas a partir do aspeto exterior do motor.
Por que razão os compradores devem confirmar a arquitetura de retenção efetiva
As fotografias de motores publicadas mostram geralmente a caixa exterior, o eixo e os arranjos de montagem. Não revelam necessariamente a construção interna dos ímanes nem o método utilizado para impedir o deslocamento dos mesmos.
A Gian Transmission oferece personalização de motores inrunner, mas as imagens exteriores publicadas não devem ser consideradas como confirmação de uma arquitetura de retenção específica. Os compradores devem obter provas da configuração proposta.
Solicite secções transversais do rotor, desenhos de montagem, especificações de materiais e descrições dos componentes de retenção. A documentação deve identificar quais os componentes que suportam cargas radiais, axiais e outras cargas mecânicas relevantes.
Os requisitos operacionais também devem ser estabelecidos antes de se avaliar o projeto. A velocidade máxima de funcionamento, as condições transitórias, o intervalo de temperatura, a aceleração, o ciclo de trabalho e a exposição ambiental influenciam todos os requisitos de retenção.
Que provas devem os compradores solicitar relativamente às mangas de retenção magnéticas?
Uma manga de retenção é um componente mecânico cujo desempenho depende do seu material, dimensões, condição de montagem e interação com o rotor. Os compradores devem solicitar comprovativos que abranjam toda a estrutura montada.
Materiais, geometria e propriedades mecânicas das mangas
Comece por identificar o material da manga e as suas propriedades mecânicas relevantes. Dependendo do projeto, as mangas podem utilizar materiais metálicos ou compósitos reforçados com fibras, com diferentes características de rigidez, resistência e térmicas.
A seleção do material influencia a capacidade da manga de manter o confinamento sob carga centrífuga. A sua resposta mecânica também varia com a temperatura e pode depender da direção de fabrico ou da disposição do reforço.
Solicite as seguintes informações:
- Identificação do material: O material especificado da manga, o tipo ou a construção, e a documentação aplicável relativa ao material.
- Propriedades mecânicas: resistência, rigidez e propriedades dependentes da temperatura relevantes utilizadas nos cálculos de projeto.
- Informações dimensionais: Espessura da manga, diâmetros interior e exterior, tolerâncias e detalhes geométricos relevantes.
- Método de construção: Informações de fabrico e montagem necessárias para compreender o comportamento estrutural da manga.
A geometria também afeta o entreferro eletromagnético disponível. Uma manga mais espessa pode exigir alterações nas dimensões do rotor circundante ou no projeto eletromagnético.
Por conseguinte, os compradores devem confirmar se os requisitos de retenção mecânica e as folgas eletromagnéticas foram avaliados em conjunto. Uma manga mecanicamente aceitável não é automaticamente adequada para o projeto completo do motor.
Ajuste por interferência, pré-carga e tensão circunferencial
Algumas mangas de retenção utilizam um ajuste por interferência ou uma pré-carga projetada para estabelecer uma pressão de contacto radial em torno do conjunto de ímanes. Esta condição inicial contribui para a função de confinamento mecânico da manga.
Os compradores devem solicitar cálculos que demonstrem como a interferência ou pré-carga especificada foi estabelecida. A análise deve ter em conta as dimensões da manga, a geometria do rotor, a rigidez do material e as tolerâncias de fabrico.
Os resultados importantes dos cálculos incluem:
- Pressão de contacto: a pressão prevista entre os componentes relevantes nas condições de montagem e de funcionamento.
- Tensão circunferencial: tensão desenvolvida no interior da manga durante a montagem e a rotação.
- Deformação do rotor: Alterações nas dimensões do rotor causadas pela interferência, pré-carga e cargas de funcionamento.
- Concentrações locais de tensão: Regiões potencialmente críticas em torno de transições geométricas e interfaces.
- Margens de segurança: A relação entre as tensões previstas e os limites aplicáveis do material.
A variação de fabrico é importante porque a interferência real pode diferir do valor nominal do desenho. Os compradores devem compreender como as tolerâncias dimensionais influenciam o estado de montagem.
Uma interferência excessiva pode criar tensões de montagem indesejadas ou danificar componentes sensíveis. Uma interferência insuficiente pode reduzir o confinamento pretendido, dependendo do projeto de retenção.
Por este motivo, as dimensões nominais da manga, por si só, não demonstram uma retenção aceitável. O fornecedor deve fornecer uma avaliação ao nível da montagem, apoiada por requisitos de aceitação dimensional mensuráveis.
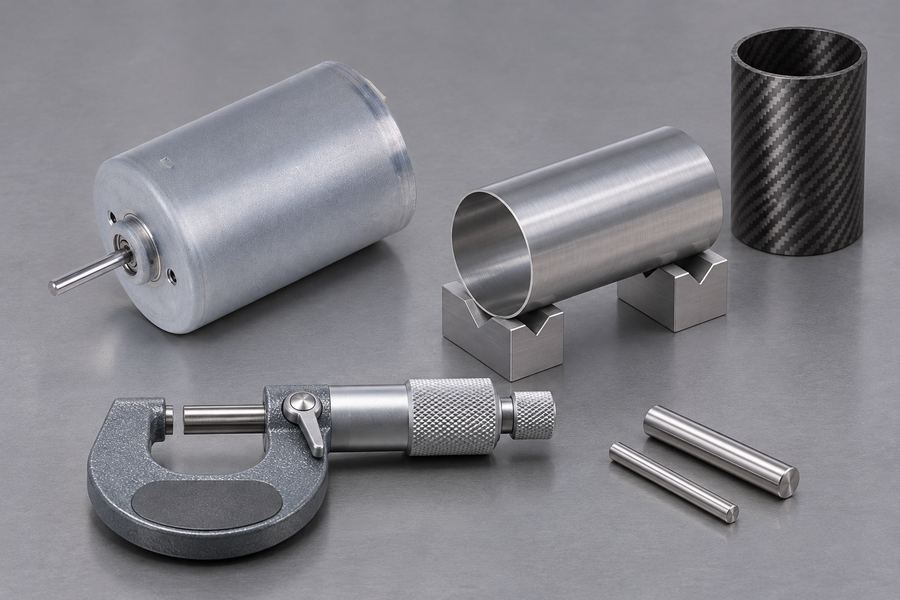
Expansão térmica e estabilidade mecânica
A manga, os ímanes e o núcleo do rotor podem expandir-se a ritmos diferentes à medida que a temperatura varia. Esta expansão diferencial pode alterar a pressão de contacto, as condições da interface e as tensões mecânicas internas.
Os compradores devem solicitar uma análise termomecânica que abranja as temperaturas operacionais e não operacionais relevantes. A análise deve identificar se a manga mantém a sua função de retenção pretendida ao longo de toda a gama de temperaturas especificada.
Os ciclos térmicos também merecem atenção. O aquecimento e arrefecimento repetidos podem produzir condições de contacto variáveis, fadiga do material ou outros mecanismos de degradação, dependendo dos materiais e da construção.
O fornecedor deve explicar quais as propriedades dos materiais que sustentam os cálculos e se o comportamento dependente da temperatura foi tido em conta. Os cálculos à temperatura ambiente, por si só, podem não representar o envelope operacional completo.
Nos casos em que o desempenho da manga dependa da interferência inicial, os compradores devem solicitar especificamente provas de que a condição de contacto exigida permanece aceitável após a exposição térmica relevante.
Perdas eletromagnéticas e implicações térmicas
As mangas condutoras podem interagir com campos magnéticos variáveis e gerar correntes de Foucault. Estas correntes podem produzir perdas adicionais e contribuir para o aquecimento do rotor.
A magnitude deste efeito depende da condutividade da manga, da geometria, da continuidade elétrica, das condições do campo magnético e das características de funcionamento do motor. Os compradores devem evitar partir do princípio de que todas as mangas metálicas apresentam um comportamento eletromagnético idêntico.
Solicite uma análise eletromagnética nos casos em que a condutividade da manga possa afetar o desempenho. As provas relevantes devem abordar as perdas potenciais, o aquecimento associado e a sua influência na temperatura do íman e no funcionamento geral do rotor.
As mangas compostas podem apresentar características eletromagnéticas diferentes, mas a sua adequação depende ainda das propriedades estruturais, da qualidade de fabrico e das condições de funcionamento.
A resistência mecânica deve, por conseguinte, ser avaliada em conjunto com as implicações eletromagnéticas e térmicas. A seleção de uma manga exclusivamente com base na resistência do seu material ignora outras restrições de conceção importantes.
Cálculo ilustrativo: Compreender a carga centrífuga
O cálculo simplificado que se segue ilustra por que razão a massa do íman, a posição radial e a velocidade de rotação são importantes. Trata-se de um exemplo didático, não de uma especificação de produto da Gian Transmission nem de uma recomendação de velocidade de funcionamento aceitável.
Para um segmento de íman rotativo tratado como uma massa concentrada, a força centrífuga pode ser estimada utilizando:
F = m × r × ω²
Onde:
- F: Força centrífuga em newtons.
- m: massa do segmento magnético em quilogramas.
- r: Distância radial em relação ao eixo de rotação, em metros.
- ω: Velocidade angular em radianos por segundo.
A velocidade angular é calculada a partir da velocidade de rotação utilizando ω = 2πn/60, em que n representa as rotações por minuto.
Este resultado simplificado não determina a carga suportada por uma ligação adesiva ou por uma manga de retenção. A distribuição real da carga depende da geometria do rotor, das condições de contacto, da rigidez dos componentes e dos detalhes de montagem.
Os compradores devem solicitar a avaliação estrutural completa do fornecedor, em vez de considerarem este cálculo básico como prova da capacidade de retenção.
Que provas devem os compradores solicitar relativamente à retenção de ímanes com adesivo?
A retenção adesiva depende da interface colada na sua totalidade, e não apenas da resistência publicada do material adesivo. O desempenho da ligação varia consoante a preparação do substrato, as dimensões da camada adesiva, as condições de cura, a temperatura e as forças mecânicas aplicadas.
Seleção do adesivo e compatibilidade dos materiais
Solicite a identificação e a rastreabilidade do sistema adesivo especificado para o rotor. A documentação deve identificar as propriedades relevantes do material e as condições de aplicação previstas.
A compatibilidade deve ser avaliada entre o adesivo, o revestimento do íman e a superfície do núcleo do rotor. Um material que tenha um desempenho adequado num substrato pode comportar-se de forma diferente quando colado a outro.
Os compradores devem examinar:
- Propriedades do material: características relevantes de cisalhamento, tração e outras características mecânicas.
- Comportamento em função da temperatura: Alterações nas propriedades mecânicas ao longo da gama de temperaturas de funcionamento prevista.
- Compatibilidade com o substrato: Adequação aos materiais reais do revestimento do íman e do núcleo do rotor.
- Características de envelhecimento: Evidência disponível relativa à exposição ambiental e à degradação do material a longo prazo.
- Rastreabilidade do material: Identificação do adesivo utilizado nos conjuntos qualificados e fornecidos.
A classificação de temperatura publicada para um adesivo não determina, por si só, a temperatura de funcionamento admissível de um rotor colado. Avalie a junta colada em função das tensões e da exposição ambiental previstas durante o serviço.
Preparação da superfície, controlo da linha de colagem e cura
A preparação da superfície afeta diretamente a qualidade da interface do adesivo. A contaminação, uma limpeza inconsistente, revestimentos inadequados ou uma preparação insuficiente podem reduzir a fiabilidade da colagem.
Os compradores devem solicitar procedimentos documentados que descrevam como as superfícies do íman e do rotor são preparadas antes da aplicação do adesivo. Estes procedimentos devem identificar os requisitos relevantes de limpeza, tratamento e manuseamento.
A espessura da linha de colagem é outra variável de controlo importante. Uma linha de colagem excessivamente espessa, fina ou inconsistente pode alterar o comportamento mecânico da junta.
Solicite informações que abranjam:
- Preparação da superfície: procedimentos de limpeza e tratamento aprovados para cada material colado.
- Requisitos da linha de colagem: espessura especificada ou limites de folga e métodos para manter a consistência.
- Controlo da aplicação: requisitos relativos à colocação, cobertura e mistura do adesivo, quando aplicável.
- Condições de cura: tempo, temperatura e outros requisitos do processo documentados.
- Registos do processo: Provas de que as montagens de produção seguem o procedimento de colagem aprovado.
Os compradores devem também estabelecer como são tratados os desvios. Alterações não controladas na preparação, aplicação ou cura podem criar diferenças entre as amostras qualificadas e as unidades de produção.
Resistência de colagem, fadiga e envelhecimento ambiental
As juntas adesivas podem estar sujeitas a vários tipos de carga mecânica. A carga de cisalhamento atua ao longo da interface colada, enquanto a carga de tração separa as superfícies.
As cargas de descolamento e clivagem podem criar tensões concentradas junto às bordas da colagem. Estas condições são importantes porque uma junta adesiva pode responder de forma diferente a uma separação localizada do que a uma carga de cisalhamento relativamente uniforme.
Solicite provas que abordem as condições de carga relevantes para a geometria real do rotor. Um único valor de resistência adesiva não pode representar todas as distribuições de tensão possíveis no interior do motor montado.
A fadiga é outra consideração. Acelerações e desacelerações repetidas, variações de temperatura e ciclos de funcionamento podem produzir danos cumulativos na interface de colagem.
Os compradores devem solicitar evidências relevantes relativas à fadiga e aos ciclos térmicos. O envelhecimento ambiental também deve ser considerado nos casos em que a humidade, a contaminação ou outras condições de exposição possam afetar o conjunto colado.
Os ensaios com amostras de adesivo podem ajudar a caracterizar o comportamento do material, mas não qualificam, por si só, um rotor completo. São necessárias provas representativas da montagem para ter em conta a geometria real e as condições de fabrico.
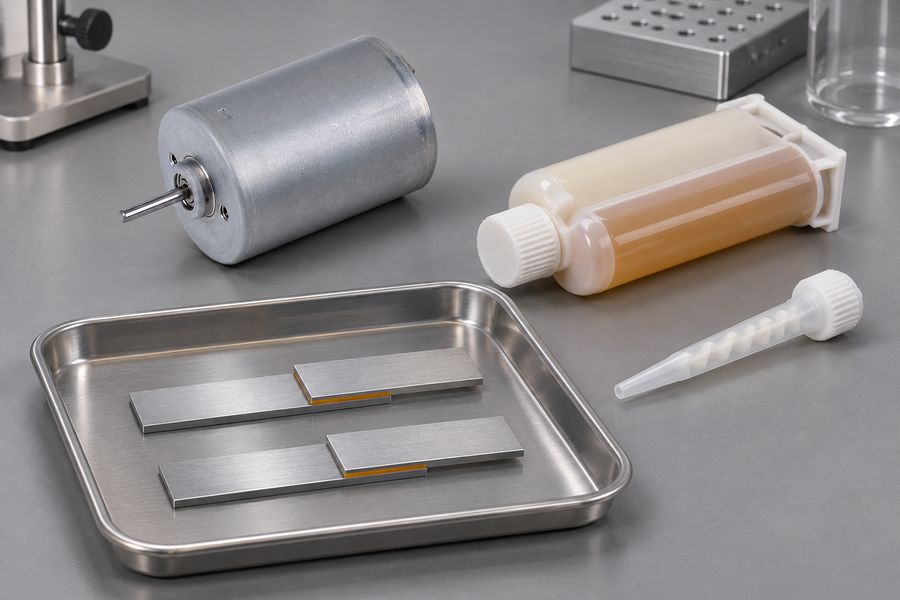
Ligação Adesiva em Projetos de Retenção Combinados
A colagem e as mangas mecânicas não são mutuamente exclusivas. Muitas arquiteturas de retenção podem atribuir funções complementares a ambos os componentes dentro do mesmo conjunto de rotor.
Por exemplo, o adesivo pode fixar o posicionamento do íman contra a superfície do rotor, enquanto uma manga exterior proporciona confinamento radial. A divisão efetiva das cargas mecânicas depende das condições de contacto projetadas.
Nestas configurações, os compradores devem solicitar cálculos que identifiquem a contribuição de cada componente de retenção. A avaliação deve abordar as tensões de interface, a carga na manga, a expansão térmica e as interações relevantes.
É igualmente importante determinar se o projeto depende do adesivo para a retenção primária ou se o utiliza principalmente para posicionamento e retenção suplementar.
Sem esta distinção, os compradores podem interpretar erroneamente as consequências da degradação do adesivo ou da deformação da manga. O conjunto completo, e não cada material isoladamente, deve constituir a base da aceitação.
Como devem os compradores comparar a retenção baseada em mangas e a retenção baseada em adesivo?
Uma comparação útil analisa os dados necessários para determinar o desempenho nas mesmas condições de aplicação. Nenhum dos métodos é universalmente superior em todas as diferentes geometrias de rotor e requisitos operacionais.
A tabela seguinte fornece um quadro de referência para a avaliação da documentação apresentada por um fabricante de motores.
| Critérios de avaliação | Retenção baseada em manga | Retenção com adesivo | Retenção combinada |
| Evidência primária | Análise da pressão de contacto e da tensão estrutural | Análise da tensão de ligação e da interface | Interação entre a retenção mecânica e a retenção por colagem |
| Verificação do material | Propriedades da manga e registos dimensionais | Registos das propriedades e compatibilidade do adesivo | Rastreabilidade de ambos os sistemas de materiais |
| Controlo da produção | Inspeção de interferência, pré-carga e montagem | Registos relativos à preparação da superfície, à linha de colagem e à cura | Inspeção de ambos os processos de montagem |
| Comportamento térmico | Desfasamento de expansão e pressão de contacto retida | Envelhecimento térmico e integridade da ligação | Avaliação combinada térmica e mecânica |
| Efeitos eletromagnéticos | Condutividade, perdas por correntes de Foucault e aquecimento do rotor | Efeitos relevantes da interface e dos materiais | Avaliação eletromagnética global do rotor |
| Provas de qualificação | Ensaios representativos de rotores equipados com manga | Ensaios representativos com rotores colados | Qualificação abrangendo o conjunto completo |
O que a comparação pode e não pode estabelecer
A comparação identifica diferentes responsabilidades de engenharia, mas não pode determinar a adequação sem considerar o projeto completo do motor. Uma manga pode resolver o confinamento radial sem resolver, de forma independente, a retenção axial.
Da mesma forma, as propriedades do adesivo, por si só, não podem determinar se uma interface colada permanecerá aceitável sob cargas centrífugas e térmicas combinadas.
Os projetos de retenção combinada introduzem requisitos adicionais de interação. Os compradores devem determinar se a manga altera a carga na linha de colagem, a pressão de contacto ou a distribuição de forças entre os componentes.
Para projetos IPM, as pontes do rotor, os encaixes e o material do núcleo circundante requerem a sua própria avaliação estrutural. A aplicação de uma comparação orientada para o SPM sem considerar estas características pode conduzir a critérios de aceitação incompletos.
A decisão de compra deve, por conseguinte, ter em conta a qualidade das evidências, a repetibilidade do fabrico, a adequação à aplicação e os riscos residuais. Um projeto documentado com evidências de qualificação relevantes é mais significativo do que uma afirmação genérica sobre a tecnologia de retenção.
Que registos de fabrico e inspeção devem os compradores solicitar?
Os cálculos de engenharia estabelecem as expectativas de projeto, mas os controlos de produção demonstram se os rotores fabricados correspondem efetivamente à configuração avaliada. Os compradores devem solicitar registos rastreáveis que relacionem materiais, processos e resultados de inspeção.
Rastreabilidade de materiais e documentação de produção
Cada componente crítico de retenção deve ser identificável através de documentação de produção relevante. Isto inclui ímanes, mangas, adesivos e materiais do núcleo do rotor utilizados no produto montado.
Solicite registos de materiais que demonstrem que os componentes fornecidos correspondem às especificações aprovadas. Nos casos em que os lotes de materiais são controlados, a documentação deve associar esses registos aos conjuntos de rotores aplicáveis.
A documentação de produção deve também identificar os procedimentos de montagem aprovados e as revisões de projeto. Isto permite aos compradores distinguir a configuração qualificada de alterações de fabrico posteriores.
No caso de construções à base de adesivos, os registos devem abranger a preparação, a aplicação e a cura. No caso de construções à base de mangas, devem abranger as dimensões relevantes, a interferência ou pré-carga e a inspeção da montagem.
Inspeções críticas de dimensões e montagem
Os requisitos de inspeção devem refletir o mecanismo de retenção. A medição das dimensões externas do motor, por si só, não permite determinar se o conjunto interno do rotor cumpre os requisitos de projeto aprovados.
Para rotores equipados com manga, solicite registos de inspeção dimensional que abranjam as dimensões relevantes da manga e as condições de interferência do conjunto. Os requisitos de aceitação devem corresponder à documentação de projeto.
Para rotores colados, analise os controlos documentados relativos ao posicionamento dos ímanes, aos requisitos da linha de colagem e à verificação da cura. O fornecedor deve explicar quais os métodos de inspeção adequados para a montagem efetiva.
As inspeções mecânicas adicionais podem incluir:
- Posicionamento dos ímanes: verificação da localização e do alinhamento em relação ao desenho aprovado do rotor.
- Geometria do rotor: Inspeção dos diâmetros relevantes, da concentricidade e das relações dimensionais.
- Excentricidade: medição em relação ao desenho aplicável e aos requisitos de aceitação da montagem.
- Equilíbrio: Documentação que comprove que o rotor concluído cumpre os requisitos de equilíbrio especificados.
- Condição da montagem: Inspeção para detetar danos visíveis, deslocamentos ou outros defeitos de fabrico relevantes.
As verificações de equilíbrio e desvio são indicadores úteis do estado da montagem do rotor, mas nenhuma delas, por si só, comprova a resistência de retenção dos ímanes. Devem ser mantidas separadas das provas de qualificação estrutural.
Limites de aceitação e tratamento de defeitos
Devem ser estabelecidos, por escrito, limites de inspeção e requisitos de aprovação antes da autorização de fabrico. Declarações como «montado corretamente» ou «colado adequadamente» fornecem orientações insuficientes sem requisitos de inspeção definidos.
Quando uma medição for crítica, o desenho ou o plano de inspeção devem identificar a tolerância aplicável e o método de medição. O fornecedor deve também explicar como o equipamento de inspeção e os registos são controlados.
As montagens não conformes requerem identificação e disposição documentadas. Os compradores devem compreender se os rotores afetados são rejeitados, retrabalhados através de um procedimento aprovado ou submetidos a uma avaliação de engenharia adicional.
Os registos de inspeção devem ser rastreáveis até à configuração efetivamente fornecida. Um certificado de qualidade geral não substitui as provas que abrangem as características específicas de retenção e os requisitos de aceitação.
Que evidências de análise de projeto e qualificação devem os compradores solicitar?
A análise de projeto e a qualificação física têm finalidades diferentes. A análise prevê o comportamento mecânico sob pressupostos definidos, enquanto os ensaios representativos fornecem evidências sobre o rotor montado em condições controladas.
Cálculos de projeto e pressupostos de engenharia
Solicite cálculos específicos do projeto que abranjam todo o sistema de retenção. A documentação deve identificar a geometria do rotor, as propriedades dos materiais, as condições de funcionamento e os pressupostos utilizados na análise.
Para projetos de SPM, os aspetos relevantes incluem a carga centrífuga dos ímanes, a tensão na manga, a carga na interface e a deformação. A análise deve refletir a relação real entre os ímanes, o adesivo, a manga e o núcleo do rotor.
Para projetos IPM, examine o comportamento estrutural de pontes, nervuras, cavidades e outras características de suporte. As concentrações locais de tensão e os locais potenciais de fadiga devem receber a devida atenção.
Os compradores devem examinar os seguintes dados de entrada para os cálculos:
- Geometria: dimensões reais e tolerâncias de fabrico relevantes.
- Propriedades dos materiais: Propriedades adequadas às condições de temperatura e carga especificadas.
- Condições de funcionamento: velocidade de rotação, aceleração, temperatura e requisitos de funcionamento relevantes.
- Condições de contorno: pressupostos que descrevem o contacto, a ligação, as restrições e a interação entre componentes.
- Bases de aceitação: limites aplicáveis dos materiais, margens de segurança e critérios de falha documentados.
A análise deve também explicar como as incertezas são tratadas. As diferenças entre as dimensões nominais e as fabricadas podem influenciar a tensão prevista e as condições de contacto.
Os compradores não devem aceitar imagens de simulação sem pressupostos e resultados de apoio. As provas úteis são a metodologia de cálculo, a rastreabilidade dos dados de entrada, a interpretação de engenharia e a relação com o projeto de produção real.
Evidência representativa da qualificação de sobrevelocidade
A qualificação de excesso de velocidade pode fornecer evidências sobre a integridade do rotor numa condição de ensaio definida. No entanto, a utilidade de um relatório depende do grau de semelhança entre a amostra e o conjunto de produção proposto.
Solicite a identificação da configuração do rotor testado, incluindo geometria, materiais, construção da manga, sistema adesivo (quando aplicável) e revisão de fabrico.
O relatório de ensaio deve documentar as condições relevantes:
- Configuração de ensaio: a construção e a revisão do rotor representadas pela amostra.
- Velocidade de ensaio: A condição de rotação documentada e a sua relação com o envelope operacional especificado.
- Temperatura: A temperatura de ensaio relevante e se esta representa a condição de qualificação pretendida.
- Duração: O tempo durante o qual a amostra foi mantida nas condições de ensaio documentadas.
- Sequência de ensaio: Fases relevantes de aceleração, estabilização e funcionamento registadas no relatório.
- Contenção: As medidas de proteção e os controlos da instalação de ensaio utilizados durante o ensaio.
- Resultados: Observações registadas, desvios e decisões de aceitação.
Os compradores devem determinar se o ensaio aborda os mecanismos de falha relevantes. Uma única condição de ensaio pode não representar todas as condições térmicas, de fadiga ou de funcionamento transitório.
Os ensaios de excesso de velocidade devem ser realizados através de procedimentos de qualificação devidamente controlados. As equipas de compras devem avaliar a documentação resultante, em vez de tentarem estabelecer a aceitação através de ensaios não controlados.
A aprovação num determinado ensaio não garante uma velocidade de funcionamento segura ilimitada. Nem demonstra automaticamente a resistência à fadiga a longo prazo em todos os ciclos de funcionamento possíveis.
Exame pós-teste e avaliação de aprovação/reprovação
A simples conclusão do teste não demonstra que o rotor cumpra os requisitos de aceitação. Os compradores devem solicitar inspeções documentadas que comparem o estado do rotor antes e depois dos testes de qualificação.
No caso de projetos baseados em mangas, deve-se inspecionar se existem deformações permanentes, danos ou outras alterações que possam afetar o confinamento mecânico. As medições dimensionais relevantes devem ser avaliadas em relação aos critérios de aceitação estabelecidos.
Para projetos baseados em adesivos, examine os indícios disponíveis de fissuras, separação, deslocamento do íman ou outros danos na interface. Os métodos de inspeção devem ser adequados à montagem colada e à sua construção.
Os rotores IPM também requerem atenção à estrutura do núcleo circundante. Os resultados relevantes da inspeção devem abordar possíveis danos nas pontes, deformações nas cavidades ou outras alterações estruturais identificadas durante o planeamento da qualificação.
Sempre que aplicável, compare o equilíbrio do rotor, o desvio axial e a geometria relevante antes e depois dos ensaios. Quaisquer diferenças devem ser avaliadas, em vez de serem automaticamente classificadas como aceitáveis.
O relatório final deve identificar os métodos de inspeção, os resultados registados, os desvios e a decisão em relação aos critérios de aceitação predefinidos. Passar num teste não é equivalente a demonstrar uma condição pós-teste aceitável.
Relevância e Limitações das Provas Apresentadas
Um relatório de ensaio de outra configuração de rotor não pode qualificar automaticamente o motor proposto. Diferenças na massa dos ímanes, na construção da manga, no adesivo, no diâmetro do rotor ou nos procedimentos de montagem podem alterar a distribuição da carga.
Os compradores devem comparar a amostra de qualificação com os desenhos de produção aprovados. Quaisquer diferenças devem ser documentadas e avaliadas quanto ao seu efeito nas premissas de engenharia originais.
Os ensaios de protótipos, a qualificação do projeto e a inspeção de produção de rotina têm objetivos distintos. A aprovação na qualificação do protótipo não garante que todas as unidades de produção posteriores utilizem materiais equivalentes e sigam os mesmos procedimentos de montagem.
Caso as provas não abranjam a aplicação especificada, solicite uma avaliação documentada das lacunas. O fornecedor deve identificar as condições não verificadas e explicar se é necessária uma análise ou qualificação adicional.
Que alterações de projeto ou fabrico exigem uma nova qualificação?
As alterações a um sistema de retenção podem alterar o seu percurso de carga mecânica, o comportamento do material ou a consistência de fabrico. Os compradores devem estabelecer um processo formal para analisar as alterações em relação às evidências de qualificação existentes.
Alterações à geometria do rotor e aos materiais de retenção
- Alterações nos ímanes: Dimensões, massa, grau, revestimento ou segmentação diferentes dos ímanes podem alterar a carga de retenção e o comportamento da interface.
- Alterações na manga: Substituições de material, ajustes de espessura, alterações de interferência ou modificações na construção podem afetar o confinamento e a distribuição de tensões.
- Alterações no núcleo do rotor: dimensões revistas da ponte, geometria dos encaixes, nervuras ou outras características estruturais podem alterar o percurso da carga interna.
- Alterações na montagem: A disposição ou as restrições modificadas dos componentes podem afetar a interação entre os elementos de retenção.
Alterações nos adesivos e nos processos de fabrico
- Substituição do adesivo: Uma formulação diferente pode apresentar um comportamento mecânico e térmico distinto.
- Preparação da superfície: Procedimentos de limpeza ou revestimento revistos podem influenciar a qualidade da interface.
- Alterações na linha de colagem: Requisitos de espessura ou métodos de aplicação diferentes podem alterar o desempenho da junta.
- Alterações na cura: Condições de processo modificadas podem afetar a interface colada final.
- Alterações na produção: novos equipamentos, ferramentas ou processos de fabrico podem exigir a verificação da consistência do processo.
Alterações aos requisitos operacionais
A revisão da velocidade de funcionamento, temperatura, aceleração, ciclo de trabalho ou exposição ambiental pode ir além das condições abrangidas pelas provas de qualificação existentes.
Os compradores devem exigir uma revisão de engenharia documentada que identifique quais as premissas originais que permanecem válidas. A revisão deve determinar se as provas existentes são suficientes ou se é necessária uma qualificação adicional.
O que devem os compradores incluir numa lista de verificação de evidências de retenção de ímanes?
Uma especificação de compra deve traduzir as expectativas gerais de retenção em documentos identificáveis, requisitos de inspeção e decisões de aceitação. Utilize os itens abaixo para examinar a documentação de apoio do fornecedor.
Lista de verificação de documentação e verificação essencial
- Configuração do rotor: desenhos aprovados que identifiquem a construção SPM ou IPM, os componentes de retenção, as dimensões e a revisão do projeto.
- Documentação de materiais: especificações rastreáveis para ímanes, mangas, adesivos e materiais do núcleo do rotor.
- Verificação estrutural: Cálculos de projeto que abordem cargas, tensões, deformações e margens de segurança relevantes.
- Controlo de fabrico: Registos que abranjam a instalação das mangas e, quando relevante, a preparação da superfície, as dimensões da camada adesiva e os processos de cura.
- Inspeção de produção: Registos rastreáveis relativos às dimensões, montagem, excentricidade e equilíbrio, em conformidade com os requisitos aprovados.
- Provas de qualificação: Avaliações de engenharia relevantes e registos de ensaios que especifiquem o projeto da amostra, o ambiente de ensaio, o tempo de exposição e os resultados documentados.
- Aceitação pós-ensaio: Resultados da inspeção, critérios de aceitação definidos e tratamento documentado dos desvios.
- Gestão de alterações: Controlo de revisões de projeto, procedimentos de substituição de materiais e decisões de requalificação documentadas.
Questões importantes a colocar ao fabricante do motor
Antes de aprovar um projeto de rotor proposto, os compradores devem obter respostas claras a perguntas que relacionem os pressupostos de engenharia com as evidências reais de fabrico.
- Arquitetura de retenção: O que impede fisicamente o movimento do íman nas condições de funcionamento especificadas?
- Distribuição de carga: Que componentes suportam as cargas centrífugas primárias e outras cargas mecânicas relevantes?
- Retenção combinada: As mangas e os adesivos são utilizados de forma independente ou como elementos de retenção complementares?
- Verificação do projeto: Que cálculos sustentam a geometria real do rotor e a seleção de materiais?
- Consistência da produção: Como são verificadas as propriedades dos materiais, as dimensões e os processos críticos de montagem?
- Relevância da qualificação: O relatório de ensaio apresentado representa a configuração de produção proposta?
- Condição pós-teste: Que resultados de inspeção demonstram que o rotor cumpre os seus requisitos de aceitação?
- Controlo de alterações: Que alterações ao projeto, aos materiais ou aos processos exigem uma revisão técnica adicional?
Registos e requisitos de aceitação antes da aprovação da compra
Antes de emitir uma aprovação de compra, solicite um pacote de documentação controlada que contenha o desenho aprovado do rotor, a descrição da retenção, os registos de materiais e os cálculos estruturais aplicáveis.
Anexe os requisitos de inspeção de produção relevantes à especificação de compra. Identifique limites dimensionais mensuráveis, expectativas de rastreabilidade e registos necessários para a instalação da manga ou o processamento com adesivo.
Os relatórios de qualificação devem identificar a configuração da amostra, as condições de ensaio, a duração, as disposições de contenção, os resultados e as conclusões da inspeção pós-ensaio. O fornecedor deve demonstrar a correspondência com a revisão de produção proposta.
Defina como os desvios serão comunicados e aprovados. Substituições de materiais, geometria de retenção revista ou alterações a processos críticos de colagem e de mangas não devem ser aceites apenas com base numa notificação informal do fornecedor.
A aceitação final deve exigir a concordância entre o projeto aprovado, os registos de fabrico, as provas de qualificação e os resultados de inspeção documentados. Se uma premissa crítica de retenção continuar sem fundamento, registe-a como uma questão técnica em aberto, em vez de considerar o motor como qualificado.
