
La rétention magnétique dans un moteur BLDC à rotor interne doit être évaluée en fonction de l’architecture du rotor, des charges de fonctionnement, de la température et des contrôles de fabrication. L’étiquette de rétention ne suffit pas à elle seule à établir l’adéquation du produit.
Les acheteurs doivent exiger des calculs traçables, des registres de production contrôlés et des preuves de qualification représentatives démontrant comment le rotor assemblé résiste au déplacement dans toute sa plage de fonctionnement spécifiée.
Comment les aimants sont-ils maintenus dans les différentes conceptions de rotors BLDC à rotor interne ?
Pour un aperçu des options de personnalisation des moteurs BLDC à rotor interne, consultez Gian Transmission. Des informations supplémentaires sur la conception des moteurs sont disponibles dans la section consacrée à ses solutions de moteurs à courant continu sans balais.
Avant de comparer les manchons et les adhésifs, les acheteurs doivent comprendre comment les aimants sont positionnés et maintenus au sein de l’ensemble rotor réel. Les différentes architectures de rotor créent des chemins de charge mécaniques différents.
Chemins de charge des rotors à aimants permanents en surface (SPM)
Dans un rotor à aimants permanents en surface, les aimants sont fixés à l’extérieur du noyau du rotor. Lors de la rotation, les forces centrifuges agissent radialement vers l’extérieur et nécessitent un système de retenue mécanique fiable.
Le collage peut fixer les aimants à la surface du rotor, tandis qu’un manchon de retenue assure un confinement radial supplémentaire. Certaines conceptions combinent ces deux méthodes pour mettre en place un dispositif de retenue plus complet.
L’adhésif peut maintenir le positionnement des aimants et transférer les charges d’interface, tandis que le manchon limite le mouvement vers l’extérieur. Leurs contributions respectives dépendent des conditions de contact, de la géométrie, des propriétés des matériaux et de la conception de l’ensemble.
Les acheteurs doivent également examiner les dispositifs de retenue axiaux. Un manchon assurant un confinement radial n’empêche pas automatiquement les aimants de se déplacer le long de l’axe du rotor.
Parmi les variables de conception importantes figurent la masse des aimants, leurs dimensions circonférentielles, leur position radiale, la couverture de la colle, l’épaisseur du manchon et le diamètre du rotor. Ces variables influencent à la fois la capacité de retenue requise et les contraintes subies par les composants individuels.
Chemins de charge des rotors à aimants permanents internes (IPM)
Les rotors à aimants permanents internes placent les aimants à l’intérieur de cavités situées dans le noyau du rotor. La structure en acier environnante, notamment les ponts et les nervures, contribue au positionnement des aimants et à leur soutien mécanique.
En rotation, les charges centrifuges se transmettent à travers les poches d’aimants et le matériau environnant du rotor. Des contraintes localisées peuvent apparaître autour des sections de ponts, des angles des poches et d’autres discontinuités géométriques.
Par conséquent, l’évaluation de la rétention des rotors IPM ne se limite pas à l’examen des propriétés de l’adhésif ou de la résistance du manchon. Les acheteurs ont besoin de preuves structurelles montrant comment le noyau du rotor soutient les aimants dans les conditions de fonctionnement pertinentes.
L’adhésif peut aider à maintenir les aimants en place dans leurs cavités, tandis que des éléments mécaniques supplémentaires peuvent assurer un maintien complémentaire. La nécessité d’un manchon de retenue est déterminée par la conception spécifique du rotor.
Les acheteurs doivent demander une analyse portant sur la résistance des ponts, la déformation locale, les concentrations de contraintes et la fatigue, le cas échéant. Ces caractéristiques ne peuvent être déduites de l’aspect extérieur du moteur.
Pourquoi les acheteurs doivent-ils vérifier l’architecture réelle de retenue ?
Les photographies de moteurs publiées montrent généralement le boîtier extérieur, l’arbre et les dispositifs de montage. Elles ne révèlent pas nécessairement la construction interne des aimants ni la méthode utilisée pour empêcher leur déplacement.
Gian Transmission propose la personnalisation des moteurs à rotor interne, mais les images extérieures publiées ne doivent pas être considérées comme une confirmation d’une architecture de retenue particulière. Les acheteurs doivent obtenir des preuves concernant la configuration proposée.
Demandez des coupes transversales du rotor, des plans d’assemblage, les spécifications des matériaux et des descriptions des composants de retenue. La documentation doit identifier les composants soumis à des charges radiales, axiales et autres charges mécaniques pertinentes.
Les exigences de fonctionnement doivent également être établies avant d’évaluer la conception. La vitesse de fonctionnement maximale, les conditions transitoires, la plage de température, l’accélération, le cycle de service et l’exposition environnementale influencent tous les exigences en matière de retenue.
Quelles preuves les acheteurs doivent-ils demander concernant les manchons de retenue magnétiques ?
Un manchon de retenue est un composant mécanique dont les performances dépendent de son matériau, de ses dimensions, de ses conditions de montage et de son interaction avec le rotor. Les acheteurs doivent demander des justificatifs couvrant l’ensemble de la structure assemblée.
Matériaux, géométrie et propriétés mécaniques des manchons
Commencez par identifier le matériau du manchon et ses propriétés mécaniques pertinentes. Selon la conception, les manchons peuvent être constitués de matériaux métalliques ou de composites renforcés de fibres présentant différentes caractéristiques de rigidité, de résistance et de comportement thermique.
Le choix du matériau influe sur la capacité du manchon à maintenir le confinement sous une charge centrifuge. Sa réponse mécanique varie également en fonction de la température et peut dépendre du sens de fabrication ou de la disposition des renforts.
Demandez les informations suivantes :
- Identification du matériau : le matériau, la nuance ou la composition spécifiés pour le manchon, ainsi que la documentation applicable relative au matériau.
- Propriétés mécaniques : résistance, rigidité et propriétés dépendantes de la température pertinentes utilisées dans les calculs de conception.
- Informations dimensionnelles : épaisseur du manchon, diamètres intérieur et extérieur, tolérances et détails géométriques pertinents.
- Méthode de fabrication : informations relatives à la fabrication et à l’assemblage nécessaires à la compréhension du comportement structurel du manchon.
La géométrie influe également sur l’entrefer électromagnétique disponible. Un manchon plus épais peut nécessiter des modifications des dimensions du rotor environnant ou de la conception électromagnétique.
Par conséquent, les acheteurs doivent s’assurer que les exigences de retenue mécanique et les jeux électromagnétiques ont été évalués conjointement. Un manchon acceptable sur le plan mécanique n’est pas automatiquement adapté à la conception globale du moteur.
Ajustement serré, précontrainte et contrainte circonférentielle
Certains manchons de retenue utilisent un ajustement serré ou une précharge calculée pour établir une pression de contact radiale autour de l’ensemble d’aimants. Cette condition initiale contribue à la fonction de confinement mécanique du manchon.
Les acheteurs doivent demander des calculs montrant comment l’ajustement serré ou la précharge spécifiés ont été déterminés. L’analyse doit prendre en compte les dimensions du manchon, la géométrie du rotor, la rigidité du matériau et les tolérances de fabrication.
Les résultats de calcul importants comprennent :
- Pression de contact : pression prévue entre les composants concernés dans les conditions d’assemblage et de fonctionnement.
- Contrainte circonférentielle : contrainte développée à l’intérieur de la douille lors de l’assemblage et de la rotation.
- Déformation du rotor : variations des dimensions du rotor provoquées par l’ajustement serré, la précharge et les charges de fonctionnement.
- Concentrations locales de contraintes : zones potentiellement critiques autour des transitions géométriques et des interfaces.
- Marges techniques : relation entre les contraintes prévues et les limites applicables du matériau.
Les variations de fabrication sont importantes car l’interférence réelle peut différer de la valeur nominale indiquée sur le plan. Les acheteurs doivent comprendre comment les tolérances dimensionnelles influencent l’état assemblé.
Un serrage excessif peut générer des contraintes d’assemblage indésirables ou endommager des composants sensibles. Un serrage insuffisant peut réduire le confinement prévu, selon la conception du système de retenue.
C’est pourquoi les dimensions nominales du manchon ne suffisent pas à elles seules à garantir un serrage acceptable. Le fournisseur doit fournir une évaluation au niveau de l’assemblage, étayée par des exigences dimensionnelles mesurables en matière d’acceptation.
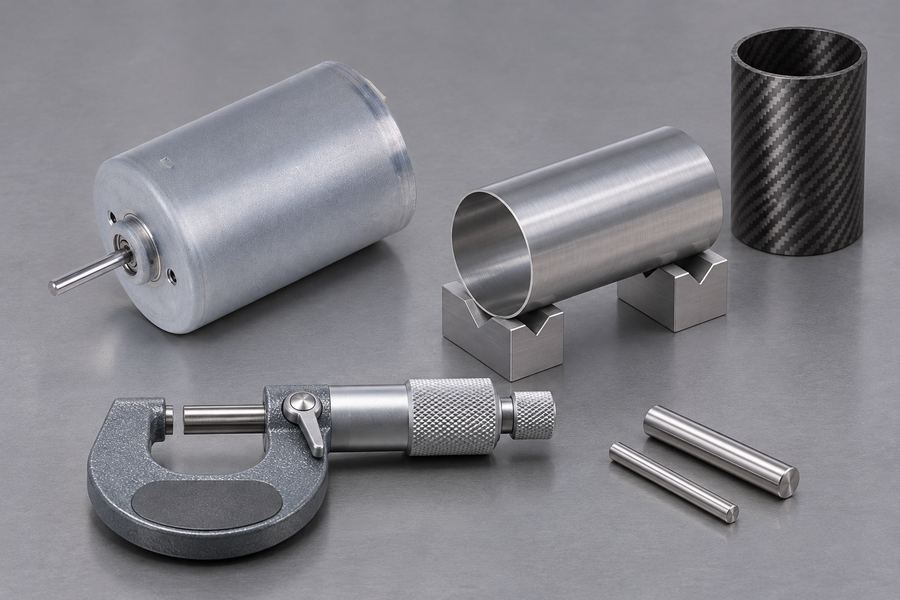
Dilatation thermique et stabilité mécanique
Le manchon, les aimants et le noyau du rotor peuvent se dilater à des rythmes différents en fonction des variations de température. Cette dilatation différentielle peut modifier la pression de contact, les conditions d’interface et les contraintes mécaniques internes.
Les acheteurs doivent exiger une analyse thermomécanique couvrant les températures de fonctionnement et de repos pertinentes. Cette analyse doit déterminer si le manchon conserve sa fonction de retenue prévue sur toute la plage de températures spécifiée.
Les cycles thermiques méritent également une attention particulière. Des cycles répétés de chauffage et de refroidissement peuvent entraîner une modification des conditions de contact, une fatigue des matériaux ou d’autres mécanismes de dégradation, en fonction des matériaux et de la conception.
Le fournisseur doit préciser quelles propriétés des matériaux sous-tendent les calculs et indiquer si le comportement en fonction de la température a été pris en compte. Les calculs à température ambiante seuls peuvent ne pas refléter l’ensemble des conditions de fonctionnement.
Lorsque les performances du manchon dépendent de l’interférence initiale, les acheteurs doivent demander expressément la preuve que les conditions de contact requises restent acceptables après une exposition thermique pertinente.
Pertes électromagnétiques et implications thermiques
Les manchons conducteurs peuvent interagir avec des champs magnétiques variables et générer des courants de Foucault. Ces courants peuvent entraîner des pertes supplémentaires et contribuer à l’échauffement du rotor.
L’ampleur de cet effet dépend de la conductivité du manchon, de sa géométrie, de sa continuité électrique, des conditions du champ magnétique et des caractéristiques de fonctionnement du moteur. Les acheteurs doivent éviter de supposer que tous les manchons métalliques présentent un comportement électromagnétique identique.
Demandez une analyse électromagnétique lorsque la conductivité du manchon est susceptible d’affecter les performances. Les preuves pertinentes doivent porter sur les pertes potentielles, l’échauffement associé et leur influence sur la température de l’aimant et le fonctionnement global du rotor.
Les manchons composites peuvent présenter des caractéristiques électromagnétiques différentes, mais leur adéquation dépend toujours de leurs propriétés structurelles, de la qualité de fabrication et des conditions de fonctionnement.
La résistance mécanique doit donc être évaluée parallèlement aux implications électromagnétiques et thermiques. Choisir un manchon uniquement en raison de la résistance de son matériau revient à négliger d’autres contraintes de conception importantes.
Calcul illustratif : comprendre la charge centrifuge
Le calcul simplifié suivant illustre pourquoi la masse de l’aimant, sa position radiale et sa vitesse de rotation sont importantes. Il s’agit d’un exemple pédagogique, et non d’une spécification de produit de Gian Transmission ni d’une recommandation de vitesse de fonctionnement acceptable.
Pour un segment d’aimant en rotation considéré comme une masse concentrée, la force centrifuge peut être estimée à l’aide de la formule suivante :
F = m × r × ω²
Où :
- F : force centrifuge en newtons.
- m : masse du segment d’aimant en kilogrammes.
- r : distance radiale par rapport à l’axe de rotation, en mètres.
- ω : vitesse angulaire en radians par seconde.
La vitesse angulaire est calculée à partir de la vitesse de rotation à l’aide de la formule ω = 2πn/60, où n représente le nombre de tours par minute.
Ce résultat simplifié ne permet pas de déterminer la charge supportée par un assemblage collé ou un manchon de retenue. La répartition réelle de la charge dépend de la géométrie du rotor, des conditions de contact, de la rigidité des composants et des détails d’assemblage.
Les acheteurs doivent demander au fournisseur une évaluation structurelle complète plutôt que de considérer ce calcul de base comme une preuve de la capacité de retenue.
Quelles preuves les acheteurs doivent-ils demander concernant la capacité de retenue d’un aimant collé ?
La rétention adhésive dépend de l’ensemble de l’interface collée, et non simplement de la résistance publiée du matériau adhésif. Les performances du collage varient en fonction de la préparation du substrat, des dimensions de la couche adhésive, des conditions de durcissement, de la température et des forces mécaniques appliquées.
Sélection de l’adhésif et compatibilité des matériaux
Demandez l’identification et la traçabilité du système adhésif spécifié pour le rotor. La documentation doit indiquer les propriétés pertinentes des matériaux et les conditions d’application prévues.
La compatibilité doit être évaluée entre l’adhésif, le revêtement de l’aimant et la surface du noyau du rotor. Un matériau qui offre des performances adéquates sur un substrat peut se comporter différemment lorsqu’il est collé sur un autre.
Les acheteurs doivent examiner :
- Propriétés des matériaux : caractéristiques pertinentes de cisaillement, de traction et autres caractéristiques mécaniques.
- Comportement thermique : évolution des propriétés mécaniques sur toute la plage de températures de fonctionnement prévue.
- Compatibilité avec les substrats : adéquation avec le revêtement magnétique et les matériaux du noyau du rotor utilisés.
- Caractéristiques de vieillissement : données disponibles concernant l’exposition environnementale et la dégradation à long terme du matériau.
- Traçabilité des matériaux : identification de l’adhésif utilisé dans les ensembles qualifiés et fournis.
La plage de température nominale publiée pour un adhésif ne détermine pas à elle seule la température de fonctionnement admissible d’un rotor collé. Évaluez le joint collé en fonction des contraintes et de l’exposition environnementale prévues pendant le service.
Préparation des surfaces, contrôle de la ligne de collage et durcissement
La préparation de la surface influe directement sur la qualité de l’interface adhésive. La contamination, un nettoyage irrégulier, des revêtements inadaptés ou une préparation insuffisante peuvent réduire la fiabilité du collage.
Les acheteurs doivent exiger des procédures documentées décrivant la manière dont les surfaces des aimants et du rotor sont préparées avant l’application de l’adhésif. Ces procédures doivent préciser les exigences pertinentes en matière de nettoyage, de traitement et de manipulation.
L’épaisseur de la ligne de collage est une autre variable de contrôle importante. Une ligne de collage trop épaisse, trop fine ou irrégulière peut modifier le comportement mécanique de l’assemblage.
Demandez des informations portant sur :
- Préparation des surfaces : procédures de nettoyage et de traitement approuvées pour chaque matériau à coller.
- Exigences relatives à la ligne de collage : épaisseur spécifiée ou limites d’écart, et méthodes permettant d’assurer l’uniformité.
- Contrôle de l’application : exigences relatives à la mise en place, à la couverture et au mélange de l’adhésif, le cas échéant.
- Conditions de durcissement : durée, température et autres exigences de processus documentées.
- Dossiers de processus : preuves attestant que les assemblages de production respectent la procédure de collage approuvée.
Les acheteurs doivent également définir la manière dont les écarts sont gérés. Des modifications non contrôlées au niveau de la préparation, de l’application ou du durcissement peuvent entraîner des différences entre les échantillons qualifiés et les assemblages de production.
Résistance d’adhérence, fatigue et vieillissement environnemental
Les assemblages collés peuvent être soumis à plusieurs types de contraintes mécaniques. Les contraintes de cisaillement s’exercent le long de l’interface collée, tandis que les contraintes de traction écartent les surfaces l’une de l’autre.
Les contraintes de pelage et de clivage peuvent générer des contraintes concentrées près des bords du joint. Ces conditions sont importantes car un joint adhésif peut réagir différemment à une séparation localisée qu’à une contrainte de cisaillement relativement uniforme.
Demandez des preuves portant sur les conditions de sollicitation pertinentes pour la géométrie réelle du rotor. Une seule valeur de résistance adhésive ne peut pas représenter toutes les répartitions de contraintes possibles au sein du moteur assemblé.
La fatigue est un autre facteur à prendre en compte. Les accélérations et décélérations répétées, les variations de température et les cycles de fonctionnement peuvent entraîner des dommages cumulatifs au niveau de l’interface de collage.
Les acheteurs doivent demander des données pertinentes sur la fatigue et les cycles thermiques. Le vieillissement environnemental doit également être pris en compte lorsque l’humidité, la contamination ou d’autres conditions d’exposition sont susceptibles d’affecter l’ensemble collé.
Les essais sur coupons d’adhésif peuvent aider à caractériser le comportement des matériaux, mais ils ne permettent pas à eux seuls de valider un rotor complet. Des données représentatives de l’assemblage sont nécessaires pour tenir compte de la géométrie réelle et des conditions de fabrication.
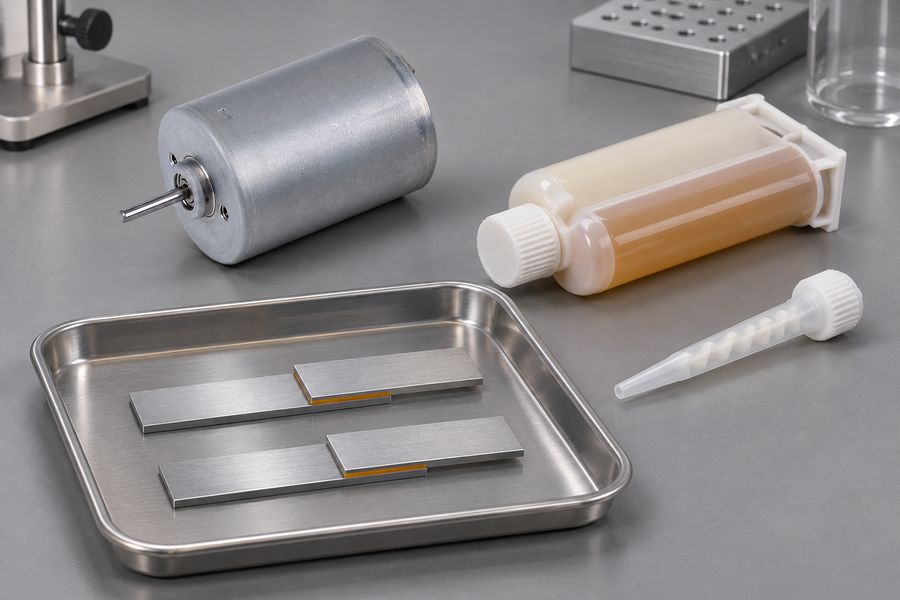
Collage dans les conceptions de retenue combinées
Le collage et les manchons mécaniques ne s’excluent pas mutuellement. De nombreuses architectures de retenue peuvent attribuer des fonctions complémentaires aux deux composants au sein d’un même ensemble de rotor.
Par exemple, l’adhésif peut assurer le positionnement de l’aimant contre la surface du rotor, tandis qu’un manchon extérieur assure le confinement radial. La répartition réelle des charges mécaniques dépend des conditions de contact prévues lors de la conception.
Dans de telles configurations, les acheteurs doivent exiger des calculs identifiant la contribution de chaque composant de retenue. L’évaluation doit porter sur les contraintes d’interface, la charge sur le manchon, la dilatation thermique et les interactions pertinentes.
Il est également important de déterminer si la conception repose sur l’adhésif pour la retenue principale ou si celui-ci sert principalement au positionnement et à un maintien supplémentaire.
Sans cette distinction, les acheteurs risquent de mal interpréter les conséquences d’une dégradation de l’adhésif ou d’une déformation de la douille. C’est l’ensemble complet, et non l’un ou l’autre des matériaux pris isolément, qui doit servir de base à l’acceptation.
Comment les acheteurs doivent-ils comparer la retenue par manchon et la retenue par adhésif ?
Une comparaison utile consiste à examiner les preuves requises pour établir les performances dans les mêmes conditions d’application. Aucune des deux méthodes n’est universellement supérieure pour toutes les géométries de rotor et toutes les exigences de fonctionnement.
Le tableau suivant fournit un cadre d’achat permettant d’évaluer la documentation soumise par un fabricant de moteurs.
| Critères d’évaluation | Fixation par manchon | Fixation par adhésif | Fixation combinée |
| Preuves principales | Analyse de la pression de contact et des contraintes structurelles | Analyse des contraintes d’adhérence et des interfaces | Interaction entre la rétention mécanique et la rétention par adhérence |
| Vérification des matériaux | Propriétés des manchons et relevés dimensionnels | Propriétés de l’adhésif et données de compatibilité | Traçabilité des deux systèmes de matériaux |
| Contrôle de la fabrication | Contrôle des interférences, de la précontrainte et de l’assemblage | Dossiers relatifs à la préparation des surfaces, à la ligne de collage et au durcissement | Inspection des deux processus d’assemblage |
| Comportement thermique | Décalage de dilatation et pression de contact résiduelle | Vieillissement thermique et intégrité du collage | Évaluation combinée des aspects thermiques et mécaniques |
| Effets électromagnétiques | Conductivité, pertes par courants de Foucault et échauffement du rotor | Effets liés aux interfaces et aux matériaux | Évaluation électromagnétique globale du rotor |
| Preuves de qualification | Essais représentatifs sur des rotors équipés de manchons | Essais représentatifs sur un rotor collé | Qualification couvrant l’ensemble complet |
Ce que la comparaison peut et ne peut pas établir
La comparaison met en évidence différentes responsabilités techniques, mais elle ne permet pas de déterminer l’adéquation sans prendre en compte la conception complète du moteur. Un manchon peut assurer le confinement radial sans pour autant résoudre de manière indépendante le problème de la rétention axiale.
De même, les propriétés adhésives ne suffisent pas à elles seules à établir si une interface collée restera acceptable sous l’effet de charges centrifuges et thermiques combinées.
Les conceptions de rétention combinées introduisent des exigences supplémentaires en matière d’interaction. Les acheteurs doivent déterminer si le manchon modifie la charge sur la ligne de collage, la pression de contact ou la répartition des forces entre les composants.
Pour les conceptions IPM, les ponts du rotor, les cavités et le matériau du noyau environnant nécessitent leur propre évaluation structurelle. L’application d’une comparaison axée sur les SPM sans tenir compte de ces caractéristiques peut conduire à des critères d’acceptation incomplets.
La décision d’achat doit donc tenir compte de la qualité des preuves, de la répétabilité de la fabrication, de l’adéquation à l’application et des risques résiduels. Une conception documentée accompagnée de preuves de qualification pertinentes est plus significative qu’une affirmation générale concernant la technologie de rétention.
Quels dossiers de fabrication et d’inspection les acheteurs doivent-ils exiger ?
Les calculs d’ingénierie définissent les attentes en matière de conception, mais ce sont les contrôles de production qui démontrent si les rotors fabriqués correspondent effectivement à la configuration évaluée. Les acheteurs doivent exiger des registres traçables établissant un lien entre les matériaux, les procédés et les résultats d’inspection.
Traçabilité des matériaux et documentation de production
Chaque composant de retenue critique doit être identifiable grâce à une documentation de production pertinente. Cela inclut les aimants, les manchons, les adhésifs et les matériaux du noyau du rotor utilisés dans le produit assemblé.
Demandez des registres des matériaux démontrant que les composants fournis correspondent aux spécifications approuvées. Lorsque les lots de matériaux sont contrôlés, la documentation doit relier ces registres aux assemblages de rotors concernés.
La documentation de production doit également identifier les procédures d’assemblage approuvées et les révisions de conception. Cela permet aux acheteurs de distinguer la configuration qualifiée des modifications de fabrication ultérieures.
Pour les constructions à base d’adhésif, les registres doivent couvrir la préparation, l’application et le durcissement. Pour les constructions à base de manchons, ils doivent couvrir les dimensions pertinentes, l’ajustement serré ou la précharge, ainsi que l’inspection de l’assemblage.
Inspections dimensionnelles et d’assemblage critiques
Les exigences d’inspection doivent refléter le mécanisme de retenue. La simple mesure des dimensions externes du moteur ne permet pas de déterminer si l’ensemble rotor interne satisfait aux exigences de conception approuvées.
Pour les rotors équipés d’un manchon, demandez les registres d’inspection dimensionnelle couvrant les dimensions pertinentes du manchon et les conditions d’interférence à l’assemblage. Les critères d’acceptation doivent correspondre à la documentation de conception.
Pour les rotors collés, examinez les contrôles documentés relatifs au positionnement des aimants, aux exigences concernant la ligne de collage et à la vérification du durcissement. Le fournisseur doit expliquer quelles méthodes d’inspection sont adaptées à l’assemblage réel.
Les inspections mécaniques supplémentaires peuvent inclure :
- Positionnement des aimants : vérification de l’emplacement et de l’alignement par rapport au plan approuvé du rotor.
- Géométrie du rotor : inspection des diamètres pertinents, de la concentricité et des relations dimensionnelles.
- Faux-rond : mesure par rapport au plan applicable et aux exigences de réception de l’assemblage.
- Équilibrage : documentation démontrant que le rotor fini répond aux exigences d’équilibrage spécifiées.
- État de l’assemblage : inspection visant à détecter tout dommage visible, tout déplacement ou tout autre défaut de fabrication pertinent.
Les contrôles d’équilibrage et de faux-rond constituent des indicateurs utiles de l’état de l’assemblage du rotor, mais aucun d’entre eux ne prouve à lui seul la résistance de retenue des aimants. Ils doivent rester distincts des preuves de qualification structurelle.
Limites d’acceptation et traitement des défauts
Des limites d’inspection écrites et des exigences d’homologation doivent être établies avant l’autorisation de fabrication. Des mentions telles que « correctement assemblé » ou « correctement collé » ne constituent pas des indications suffisantes en l’absence d’exigences d’inspection définies.
Lorsqu’une mesure est critique, le plan ou le protocole d’inspection doit préciser la tolérance applicable et la méthode de mesure. Le fournisseur doit également expliquer comment l’équipement d’inspection et les registres sont contrôlés.
Les assemblages non conformes doivent faire l’objet d’une identification et d’une disposition documentées. Les acheteurs doivent savoir si les rotors concernés sont rejetés, retravaillés selon une procédure approuvée ou soumis à une évaluation technique supplémentaire.
Les registres d’inspection doivent être traçables par rapport à la configuration réelle fournie. Un certificat de qualité général ne remplace pas les preuves couvrant les caractéristiques de rétention spécifiques et les exigences d’acceptation.
Quelles preuves d’analyse de conception et de qualification les acheteurs doivent-ils exiger ?
L’analyse de conception et la qualification physique ont des objectifs différents. L’analyse prédit le comportement mécanique selon des hypothèses définies, tandis que des essais représentatifs fournissent des preuves concernant le rotor assemblé dans des conditions contrôlées.
Calculs de conception et hypothèses techniques
Demandez des calculs spécifiques à la conception couvrant l’ensemble du dispositif de retenue. La documentation doit identifier la géométrie du rotor, les propriétés des matériaux, les conditions de fonctionnement et les hypothèses utilisées dans l’analyse.
Pour les conceptions SPM, les éléments pertinents comprennent la charge centrifuge des aimants, la contrainte sur le manchon, la charge d’interface et la déformation. L’analyse doit refléter la relation réelle entre les aimants, l’adhésif, le manchon et le noyau du rotor.
Pour les conceptions IPM, examinez le comportement structurel des ponts, des nervures, des poches et des autres éléments de support. Une attention particulière doit être accordée aux concentrations de contraintes locales et aux emplacements potentiels de fatigue.
Les acheteurs doivent examiner les données d’entrée suivantes pour les calculs :
- Géométrie : dimensions réelles et tolérances de fabrication pertinentes.
- Propriétés des matériaux : propriétés adaptées à la température et aux conditions de charge spécifiées.
- Conditions de fonctionnement : vitesse de rotation, accélération, température et exigences de service pertinentes.
- Conditions aux limites : hypothèses décrivant le contact, le collage, les contraintes et l’interaction entre les composants.
- Critères d’acceptation : limites applicables des matériaux, marges techniques et critères de rupture documentés.
L’analyse doit également expliquer comment les incertitudes sont prises en compte. Les écarts entre les dimensions nominales et celles de la pièce fabriquée peuvent influencer les contraintes et les conditions de contact prévues.
Les acheteurs ne doivent pas accepter d’images de simulation sans hypothèses et résultats à l’appui. Les éléments probants utiles sont la méthodologie de calcul, la traçabilité des données d’entrée, l’interprétation technique et le lien avec la conception de production réelle.
Preuves représentatives de la qualification en survitesse
La qualification en survitesse peut fournir des preuves concernant l’intégrité du rotor dans des conditions d’essai définies. Cependant, l’utilité d’un rapport dépend du degré de représentativité de l’échantillon par rapport à l’ensemble de production proposé.
Demandez l’identification de la configuration du rotor testé, y compris la géométrie, les matériaux, la construction du manchon, le système adhésif le cas échéant, et la révision de fabrication.
Le rapport d’essai doit documenter les conditions pertinentes :
- Configuration d’essai : la construction et la révision du rotor représentées par l’échantillon.
- Vitesse d’essai : les conditions de rotation documentées et leur rapport avec l’enveloppe de fonctionnement spécifiée.
- Température : la température d’essai pertinente et si elle correspond à la condition de qualification prévue.
- Durée : temps pendant lequel les conditions d’essai documentées ont été maintenues.
- Séquence d’essai : les phases d’accélération, de stabilisation et de fonctionnement pertinentes consignées dans le rapport.
- Confinement : les dispositifs de protection et les commandes de l’installation d’essai utilisés pendant l’essai.
- Résultats : observations consignées, écarts constatés et décisions d’acceptation.
Les acheteurs doivent vérifier si l’essai prend en compte les mécanismes de défaillance pertinents. Une seule condition d’essai peut ne pas représenter toutes les conditions thermiques, de fatigue ou de fonctionnement transitoire.
Les essais de survitesse doivent être réalisés dans le cadre de procédures de qualification correctement contrôlées. Les équipes d’achat doivent évaluer la documentation issue de ces essais plutôt que de tenter d’établir la conformité par le biais d’essais non contrôlés.
La réussite d’un essai particulier ne garantit pas une vitesse de fonctionnement sûre illimitée. Elle ne démontre pas non plus automatiquement la résistance à la fatigue à long terme dans tous les cycles de service possibles.
Examen post-essai et évaluation de la réussite ou de l’échec
La simple réalisation de l’essai ne démontre pas que le rotor satisfait aux exigences d’acceptation. Les acheteurs doivent exiger des inspections documentées comparant l’état du rotor avant et après les essais de qualification.
Pour les conceptions à manchon, il convient de rechercher toute déformation permanente, tout dommage ou toute autre altération susceptible d’affecter le confinement mécanique. Les mesures dimensionnelles pertinentes doivent être évaluées au regard des critères d’acceptation établis.
Pour les conceptions à base d’adhésif, examinez les signes visibles de fissuration, de décollement, de déplacement des aimants ou d’autres dommages au niveau de l’interface. Les méthodes d’inspection doivent être adaptées à l’assemblage collé et à sa construction.
Les rotors IPM nécessitent également une attention particulière portée à la structure du noyau environnant. Les conclusions d’inspection pertinentes doivent aborder les éventuels dommages aux ponts, la déformation des poches ou d’autres modifications structurelles identifiées lors de la planification de la qualification.
Le cas échéant, comparez l’équilibrage, le faux-rond et la géométrie pertinente du rotor avant et après les essais. Toute différence doit être évaluée plutôt que classée automatiquement comme acceptable.
Le rapport final doit identifier les méthodes d’inspection, les constatations enregistrées, les écarts et la décision prise au regard des critères d’acceptation prédéfinis. Le fait qu’un essai soit réussi ne signifie pas pour autant que l’état post-essai est acceptable.
Pertinence et limites des éléments de preuve fournis
Un rapport d’essai portant sur une autre configuration de rotor ne permet pas de qualifier automatiquement le moteur proposé. Des différences au niveau de la masse des aimants, de la construction du manchon, de l’adhésif, du diamètre du rotor ou des procédures d’assemblage peuvent modifier la répartition des charges.
Les acheteurs doivent comparer l’échantillon de qualification aux plans de fabrication approuvés. Toute différence doit être documentée et évaluée quant à son incidence sur les hypothèses techniques initiales.
Les essais de prototypes, la qualification de la conception et les contrôles de production courants ont des objectifs distincts. La réussite de la qualification d’un prototype ne permet pas de garantir que toutes les unités produites ultérieurement utilisent des matériaux équivalents et suivent les mêmes procédures d’assemblage.
Lorsque les preuves ne couvrent pas l’application spécifiée, demandez une évaluation documentée des écarts. Le fournisseur doit identifier les conditions non vérifiées et expliquer si une analyse ou une qualification supplémentaire est nécessaire.
Quels changements de conception ou de fabrication nécessitent une nouvelle qualification ?
Les modifications apportées à un système de retenue peuvent altérer son chemin de charge mécanique, le comportement des matériaux ou la cohérence de la fabrication. Les acheteurs doivent mettre en place un processus formel pour examiner les modifications au regard des preuves de qualification existantes.
Modifications de la géométrie du rotor et des matériaux de retenue
- Modifications des aimants : des dimensions, une masse, une qualité, un revêtement ou une segmentation différents peuvent modifier la charge de retenue et le comportement de l’interface.
- Modifications du manchon : les substitutions de matériaux, les ajustements d’épaisseur, les modifications d’interférence ou les modifications de construction peuvent affecter le confinement et la répartition des contraintes.
- Modifications du noyau du rotor : la révision des dimensions des ponts, de la géométrie des poches, des nervures ou d’autres caractéristiques structurelles peut modifier le chemin de charge interne.
- Modifications de l’assemblage : la modification de la disposition des composants ou des dispositifs de retenue peut affecter l’interaction entre les éléments de retenue.
Modifications apportées aux adhésifs et aux procédés de fabrication
- Remplacement de l’adhésif : une formulation différente peut présenter un comportement mécanique et thermique différent.
- Préparation des surfaces : la modification des procédures de nettoyage ou de revêtement peut influencer la qualité de l’interface.
- Modifications de la ligne de collage : des exigences d’épaisseur ou des méthodes d’application différentes peuvent modifier les performances de l’assemblage.
- Modifications du durcissement : la modification des conditions de processus peut affecter l’interface collée finale.
- Modifications de la production : de nouveaux équipements, outillages ou procédés de fabrication peuvent nécessiter une vérification de la cohérence du processus.
Modifications des conditions d’exploitation
Une révision de la vitesse de fonctionnement, de la température, de l’accélération, du cycle de service ou de l’exposition environnementale peut aller au-delà des conditions couvertes par les preuves de qualification existantes.
Les acheteurs doivent exiger un examen technique documenté identifiant les hypothèses initiales qui restent valables. Cet examen doit déterminer si les preuves existantes sont suffisantes ou si une qualification supplémentaire est nécessaire.
Que doivent inclure les acheteurs dans une liste de contrôle des preuves de rétention des aimants ?
Un cahier des charges d’achat doit traduire les attentes générales en matière de rétention en documents identifiables, en exigences d’inspection et en décisions d’acceptation. Utilisez les éléments ci-dessous pour examiner la documentation justificative du fournisseur.
Liste de contrôle des documents essentiels et des vérifications
- Configuration du rotor : plans approuvés identifiant la construction SPM ou IPM, les composants de rétention, les dimensions et les révisions de conception.
- Documentation relative aux matériaux : spécifications traçables pour les aimants, les manchons, les adhésifs et les matériaux du noyau du rotor.
- Vérification structurelle : calculs de conception portant sur les charges, les contraintes, les déformations et les marges techniques pertinentes.
- Contrôle de la fabrication : registres couvrant la pose des manchons et, le cas échéant, la préparation des surfaces, les dimensions de la couche d’adhésif et les processus de durcissement.
- Inspection de production : registres traçables relatifs aux dimensions, à l’assemblage, au faux-rond et à l’équilibrage, comparés aux exigences approuvées.
- Preuves de qualification : évaluations techniques pertinentes et rapports d’essais précisant la conception des échantillons, l’environnement d’essai, la durée d’exposition et les résultats documentés.
- Acceptation après essai : conclusions d’inspection, critères d’acceptation définis et traitement documenté des écarts.
- Gestion des changements : contrôle des révisions de conception, procédures de substitution des matériaux et décisions de requalification documentées.
Questions importantes à poser au fabricant de moteurs
Avant d’approuver une conception de rotor proposée, les acheteurs doivent obtenir des réponses claires aux questions qui relient les hypothèses techniques aux preuves réelles de fabrication.
- Architecture de retenue : qu’est-ce qui empêche physiquement le mouvement des aimants dans les conditions de fonctionnement spécifiées ?
- Répartition des charges : quels composants supportent les charges centrifuges principales et les autres charges mécaniques pertinentes ?
- Rétention combinée : les manchons et les adhésifs sont-ils utilisés indépendamment ou comme éléments de rétention complémentaires ?
- Vérification de la conception : quels calculs justifient la géométrie réelle du rotor et le choix des matériaux ?
- Cohérence de la production : comment les propriétés des matériaux, les dimensions et les processus d’assemblage critiques sont-ils vérifiés ?
- Pertinence de la qualification : le rapport d’essai soumis correspond-il à la configuration de production proposée ?
- État après essai : quels résultats d’inspection démontrent que le rotor satisfait à ses critères d’acceptation ?
- Maîtrise des modifications : quelles modifications de conception, de matériau ou de procédé nécessitent un examen technique supplémentaire ?
Dossiers et critères d’acceptation avant l’approbation de l’achat
Avant de délivrer une autorisation d’achat, demandez un dossier de documentation contrôlé contenant le plan approuvé du rotor, la description de la retenue, les dossiers relatifs aux matériaux et les calculs structurels applicables.
Joignez les exigences d’inspection de production pertinentes au cahier des charges d’achat. Identifiez les limites dimensionnelles mesurables, les exigences de traçabilité et les dossiers requis pour l’installation du manchon ou le traitement adhésif.
Les rapports de qualification doivent préciser la configuration des échantillons, les conditions d’essai, la durée, les dispositifs de confinement, les résultats et les conclusions de l’inspection post-essai. Le fournisseur doit démontrer la conformité avec la révision de production proposée.
Définissez la manière dont les écarts seront signalés et approuvés. Les substitutions de matériaux, la géométrie de retenue révisée ou les modifications apportées aux processus critiques de collage et de manchon ne doivent pas être acceptées sur la seule base d’une notification informelle du fournisseur.
L’acceptation finale doit nécessiter la concordance entre la conception approuvée, les registres de fabrication, les preuves de qualification et les résultats d’inspection documentés. Si une hypothèse critique relative à la rétention reste non étayée, consignez-la comme un problème technique en suspens plutôt que de considérer le moteur comme qualifié.
