
Der Phasenwiderstandsausgleich von BLDC-Motoren sollte über eine Produktionscharge hinweg überprüft werden, indem alle drei Anschlusspaare mit der Vierdraht-Kelvin-Methode gemessen, die Messwerte auf eine gemeinsame Temperatur korrigiert und sowohl die Unwucht einzelner Motoren als auch die Streuung auf Chargenebene verglichen werden.
OEM-Ingenieure müssen die Wicklungsanschlüsse und die Wiederholgenauigkeit der Prüfvorrichtung überprüfen, bevor sie modellspezifische Abnahmegrenzen anstelle eines universellen Prozentsatzes anwenden.
Was sollte bei der Überprüfung des Phasenwiderstandsgleichgewichts von BLDC-Motoren gemessen werden?
Eine Produktionsprüfung erfordert zwei separate Antworten: ob die drei gemessenen Pfade innerhalb eines Motors übereinstimmen und ob ansonsten akzeptable Motoren über die gesamte Charge hinweg konsistent sind.
Widerstandsausgleich innerhalb des Motors
Bei einem Motor mit drei Anschlüssen ist der Gleichstromwiderstand zwischen U–V, V–W und W–U zu erfassen. Hierbei handelt es sich um Messungen zwischen Anschlusspaaren bzw. von Leitung zu Leitung; es sind nicht automatisch Werte für einzelne Wicklungen.
Ungleiche Messwerte können auf die Wicklungslänge, den Leiterquerschnitt, die Qualität der Anschlüsse oder Kontaktprobleme zurückzuführen sein. Geringe Abweichungen können auch durch das Messsystem bedingt sein, insbesondere bei niedrigem Nennwiderstand.
Bei der Prüfung sollten alle Messwerte festgehalten werden, anstatt nur einen einzigen Ausgleichsprozentsatz zu erfassen. Ein verdächtig niedriger U–V-Wert erfordert beispielsweise eine andere Untersuchung als drei durchgehend erhöhte Werte.
Widerstandsschwankungen zwischen den Motoren
Berechnen Sie für jeden untersuchten Motor einen repräsentativen Durchschnittswert aus seinen drei vergleichbaren Messwerten. Vergleichen Sie diese Durchschnittswerte innerhalb der Charge erst, nachdem Sie Temperatur- und Messbedingungen berücksichtigt haben.
Ein Motor kann zwar eng aufeinander abgestimmte Anschlusspaare aufweisen, dennoch außerhalb des spezifizierten Gesamtwiderstandsbereichs liegen. Umgekehrt kann eine Charge stabile Durchschnittswerte aufweisen, aber einzelne Motoren mit inakzeptabler Asymmetrie enthalten.
Beispielhafte Untersuchung: Wenn allein der U–V-Wert hoch ist, wiederholen Sie die Messung mit geprüften Kontakten, bevor Sie diesen Strompfad untersuchen. Gehen Sie nicht aufgrund eines einzigen Messwerts davon aus, dass die Wicklung selbst defekt ist.
Gian Transmission listet kundenspezifische Konfigurationen bürstenloser Gleichstrommotoren auf; die Prüfkriterien beziehen sich daher auf das zugelassene Modell und die Wicklungsauslegung und gelten nicht als kategoriedeckende Regel.
Wie sollten Vierdraht-Kelvin-Widerstandsmessungen durchgeführt werden?
Vorbereitung des Motors und des Prüfaufbaus
Schalten Sie die Baugruppe stromlos und entladen Sie jegliche extern gespeicherte Energie. Trennen Sie die Motoranschlüsse vom Controller, der Stromversorgung und anderen externen Strompfaden, bevor Sie den Prüfstrom des Widerstandsmessgeräts anlegen.
Ein angeschlossener BLDC-Motortreiber kann Halbleiter- oder Schutzpfade einbringen, die eine direkte Wicklungsmessung ungültig machen. Das Trennen des Treibers trennt keine Wicklungen, die intern in Stern- oder Dreieckschaltung verbunden sind.
Identifizieren Sie U, V und W anhand der zugelassenen Anschlusszeichnung. Halten Sie die Welle still, vermeiden Sie einen kürzlich erfolgten Betrieb unter Last und legen Sie eine vereinbarte Methode zur Abschätzung der Wicklungstemperatur fest.
- Messgerät: Überprüfen Sie den Kalibrierungsstatus, die Auflösung, die Stromgenauigkeit, den Spannungsbereich und die für dieses Modell verwendete Verfahrensrevision.
- Vorbereitung: Lassen Sie die Temperatur sich stabilisieren; dokumentieren Sie das Stabilisierungskriterium, anstatt davon auszugehen, dass die Wicklungstemperatur der Raumtemperatur entspricht.
- Anschluss: Verwenden Sie saubere Klemmen, eine kontrollierte Messkraft und einheitliche Kelvin-Kontaktstellen für alle drei Klemmenpaare.
- Identifizierung: Notieren Sie die Seriennummer oder den Rückverfolgbarkeitscode des Geräts, die Chargenkennung, die Wicklungskonfiguration und die Prüfstation.
Messen Sie U–V, V–W und W–U mit Vierdraht-Kelvin-Anschlüssen
Bei einem Zweidraht-Ohmmeter erfasst das Messgerät die Spannung sowohl an seinen Messleitungen und Kontakten als auch am Motor. Diese zusätzlichen Widerstände können kleine Unterschiede in den Wicklungen verschleiern.
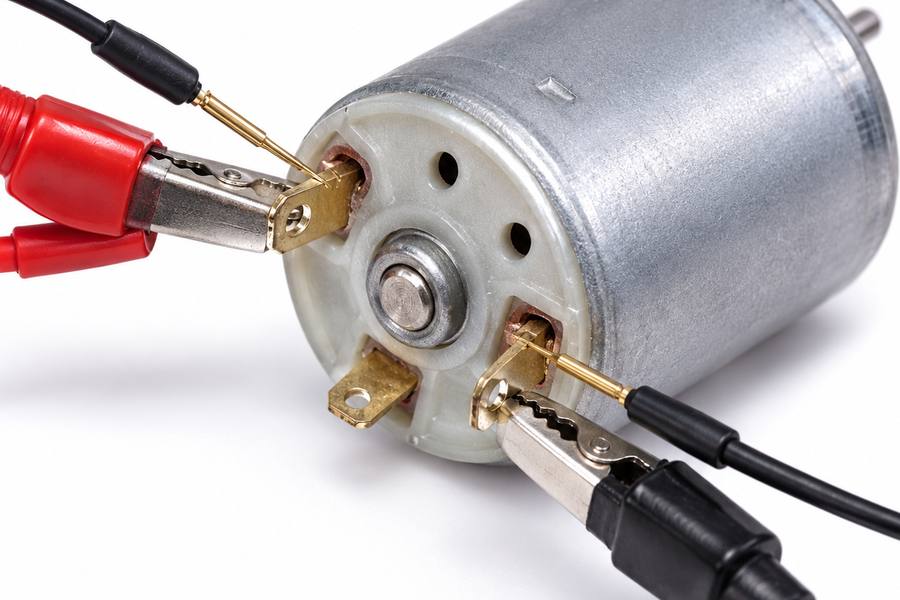
Schematische Darstellung einer Kelvin-Widerstandsmessanordnung.
Bei einer Kelvin-Anordnung wird Strom durch ein Leiterpaar eingespeist, während ein separates Leiterpaar die Spannung in der Nähe der Motorklemmen erfasst. Das gemessene Verhältnis spiegelt den beabsichtigten Prüfpfad genauer wider.
Verwenden Sie für jedes Leiterpaar die gleiche Anschlussgeometrie. Wählen Sie einen Strom, der für eine stabile Spannungsauflösung ausreicht, jedoch nicht so hoch ist, dass sich das Kupfer während der Messung merklich erwärmt.
Notieren Sie nach dem Einpendeln die Spannung und den Strom oder den vom Messgerät berechneten Widerstand. Wiederholen Sie den Vorgang in einer festgelegten Reihenfolge und überprüfen Sie, ob der Endwert nicht durch Erwärmung abgewichen ist.
Thermische EMK und Offset-Spannung kontrollieren
Verbindungen zwischen unterschiedlichen Metallen können bei Temperaturunterschieden geringe thermoelektrische Spannungen erzeugen. Bei Widerständen im Milliohm-Bereich können diese Offsets einen scheinbaren Gleichstrom-Messwert erheblich verändern.
Erfassen Sie bei gleich großen Prüfströmen +I und −I die vorzeichenbehafteten Messspannungen V₊ und V₋, bevor sich die thermischen Bedingungen merklich ändern. Berechnen Sie den Widerstand wie folgt:
R = (V₊ − V₋) / (2I)
Dabei wird die Spannung in Volt, der Strom in Ampere und der Widerstand in Ohm angegeben. Die Formel gleicht einen annähernd konstanten thermischen Offset aus; bei ungleichen Strömen ist die entsprechende Korrekturmethode des Messgeräts erforderlich.
Eine Stromumkehr ist kein Mittel gegen bewegliche Messspitzen, instabile Verbindungen, schwankende Wicklungstemperaturen oder zum falschen Zeitpunkt vorgenommene Messungen. Untersuchen Sie diese Effekte separat, bevor Sie sich auf zusätzliche Dezimalstellen verlassen.
Überprüfen Sie die Wiederholgenauigkeit der Halterung
Messen Sie eine stabile Referenzeinheit mehrmals, ohne sie zu bewegen, und entfernen und schließen Sie sie anschließend erneut an. Diese Verfahren decken verschiedene Ursachen für Abweichungen auf: elektronisches Rauschen und die Neupositionierung der Halterung.
Wenn sich Bediener oder Messstationen unterscheiden, beziehen Sie diese Faktoren in eine Untersuchung des Messsystems ein. Sondendruck, Oxidation, Verformung durch Klemmung und die Platzierung des Temperatursensors können ansonsten Schwankungen des Motors ähneln.
Dokumentieren Sie, welcher Widerstandswert nach Wiederholungsmessungen beibehalten wird: das erste Ergebnis, der verifizierte Wiederholungstest oder ein durch die Methode definierter Durchschnittswert. Eine Änderung dieser Regel nach Feststellung von Fehlern verzerrt den Vergleich von Chargen.
Bevor Sie ein Gerät nahe der Abnahme-Grenze freigeben, prüfen Sie, ob Messgerätefehler und Vorrichtungsschwankungen die Einstufung als „bestanden“ oder „nicht bestanden“ beeinflussen könnten. Wenn eine gemessene Abweichung mit der Vorrichtungsschwankung vergleichbar ist, verbessern Sie die Methode, bevor Sie die Produktionsgeräte sortieren.
Wie wirken sich Stern- und Dreieck-Schaltungen auf den Phasen-zu-Phasen-Widerstand aus?
Interpretation von Sternschaltungen
Bei einem einfachen Motor in Sternschaltung mit nicht zugänglichem Sternpunkt fließt der zwischen zwei Klemmen gemessene Strom durch zwei in Reihe geschaltete Wicklungen. Die dritte Wicklung liegt nicht in diesem Strompfad.
Bei drei gleichen Wicklungswiderständen gilt: R_LL = 2 × R_Phase. Daher sollte ein Wert für ein Klemmenpaar nicht in eine Spezifikation eingegeben werden, die den Widerstand einer einzelnen Wicklung vorsieht.
Sind die einzelnen Sternzweige ungleich, das Netz aber ansonsten einfach, lassen sich ihre Widerstände aus den drei Paarmessungen ableiten. Zum Beispiel:
R_U = (R_UV + R_WU − R_VW) / 2
Die entsprechenden Ausdrücke ergeben sich durch Rotation von U, V und W. Diese Berechnung setzt voraus, dass keine zusätzlichen internen Strompfade vorhanden sind und die Messungen an den Anschlüssen ausreichend genau sind.
Interpretation von Dreieckschaltungen
Bei einer Dreieckschaltung liegt ein Zweig direkt zwischen einem Klemmenpaar, während die beiden anderen einen alternativen Serienpfad bilden. Beide Pfade leiten während einer Klemmenmessung.
Bei drei gleichen Widerständen der Dreieckschaltung gilt: R_LL = (2/3) × R_Phase. Die Multiplikation jedes gemessenen Paarwerts mit 3/2 gilt nur unter dieser Annahme der Symmetrie.
Ungleiche Dreieckszweige erfordern eine Analyse des tatsächlichen Netzwerks; sie können nicht als drei unabhängige direkte Phasenmessungen behandelt werden. Notieren Sie die Topologie, bevor Sie die Werte mit den Grenzwerten aus der Zeichnung vergleichen.
| Anschluss | Symmetrisches Verhältnis | Auswertung der Messergebnisse |
| Stern (Y) | R_LL = 2 × R_Phase | Jedes Anschlusspaar deckt zwei Reihenwicklungen ab. |
| Dreieck (Δ) | R_LL = (2/3) × R_Phase | Jedes Paar umfasst Gleich- und Wechselstrompfade. |
| Separat zugängliche Wicklungen | Direkte Phasenmessung möglich | Verwenden Sie die angegebenen Wicklungsanschlüsse und die Isolationsanordnung. |
Wenn in der Zeichnung der Begriff „Phasenwiderstand“ verwendet wird, klären Sie dessen Messdefinition ab, bevor die Prüfung beginnt. Andernfalls können ein auf der Lieferantenseite ermitteltes Ergebnis für die Spannung zwischen den Phasen und eine auf der Abnehmerseite durchgeführte Wicklungsberechnung trotz korrekter Messungen widersprüchlich erscheinen.
Diese Zusammenhänge beschreiben symmetrische, ideale ohmsche Netzwerke bei einer gemeinsamen Temperatur. Anschlüsse, Abgriffe oder zusätzliche interne Schaltungen können beeinflussen, was das externe Messgerät tatsächlich erfasst.
Wie sollte der Widerstand von Kupferwicklungen temperaturbereinigt werden?
Messen Sie die Temperatur, nicht nur die Raumbedingungen
Der Kupferwiderstand steigt mit der Temperatur. Ein warmer Motor kann daher einen hohen Widerstand aufweisen, obwohl er dieselbe Leitergeometrie und Wicklungsqualität wie ein kühleres Gerät aufweist.
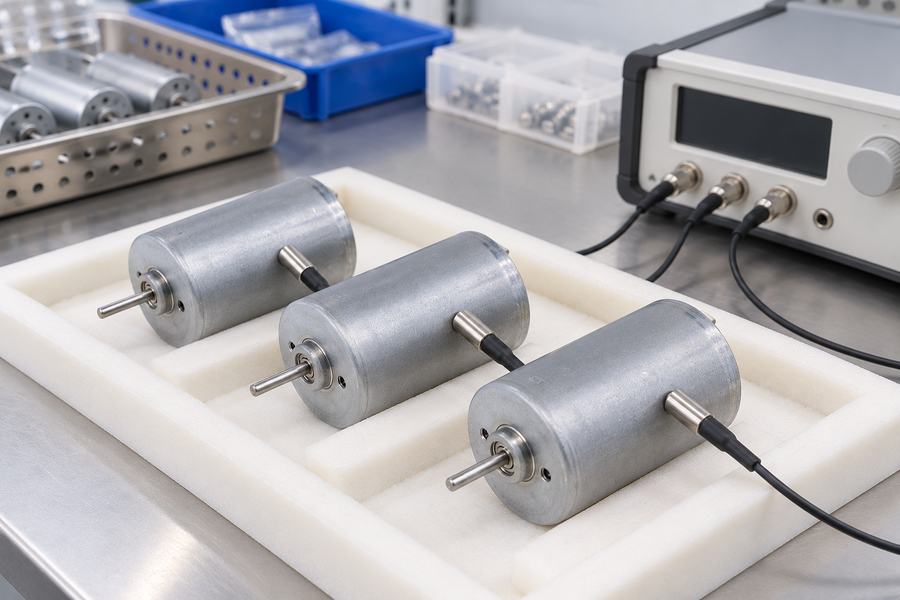
Veranschaulichende Anordnung zum Temperaturausgleich der Wicklung.
Die Lufttemperatur ist erst nach ausreichendem thermischem Ausgleich ein Näherungswert für die Wicklungstemperatur. Kürzliche Handhabung, zuvor durchgeführte Tests unter Last sowie die Eigenerwärmung durch den Prüfstrom können diese Annahme widerlegen.
Legen Sie fest, wie die Temperatur ermittelt wird, wann sie gemessen wird und was unter thermischer Stabilisierung zu verstehen ist. Dokumentieren Sie bei einer unzugänglichen Wicklung die validierte Näherung und deren Unsicherheit.
Umrechnung der Messwerte auf eine gemeinsame Referenz
Verwenden Sie für Kupfer in einem geeigneten Betriebsbereich die lineare Temperaturbeziehung mit einem Koeffizienten, der bei der gewählten Referenztemperatur definiert ist:
R_ref = R_T / [1 + α_ref × (T − T_ref)]
R_T ist der gemessene Widerstand bei der Wicklungstemperatur T; R_ref ist der Widerstand bei der Referenztemperatur T_ref. Temperaturen können in Grad Celsius angegeben werden, ihre Differenz wird jedoch in Kelvin ausgedrückt.
Der Kupferkoeffizient α_ref hat die Einheit K⁻¹. Ein häufig verwendeter Wert für Kupfer beträgt bei 20 °C etwa 0,00393 K⁻¹; dies ist jedoch kein automatischer Ersatz für ein zugelassenes Material und ein zugelassenes Verfahren.
Beispielrechnung: Ein hypothetischer Messwert von 0,520 Ω bei 30 °C, normiert auf 20 °C unter Verwendung von α_ref = 0,00393 K⁻¹, ergibt 0,520 / 1,0393 ≈ 0,5003 Ω.
Dieses Beispiel ist rein rechnerischer Natur und stellt weder ein Testergebnis von Gian Transmission noch eine Produktbewertung dar. Wenden Sie die gewählte Referenz und den Koeffizienten konsequent an und bewahren Sie den ursprünglichen Messwert für Prüfzwecke auf.
Temperatur-Effekte von Unwucht getrennt betrachten
Die Multiplikation aller drei Messwerte eines isothermen Motors mit demselben Korrekturfaktor lässt deren prozentualen, auf dem Messbereich basierenden Ungleichgewicht unverändert. Sie verändert jedoch den absoluten Widerstand und Vergleiche zwischen einzelnen Einheiten.
Wenn einzelne Wicklungen unterschiedliche Temperaturen aufweisen, kann ein einheitlicher Korrekturfaktor ihre thermischen Unterschiede nicht ausgleichen. Stabilisieren Sie den Motor oder verwenden Sie fundierte, wicklungsspezifische Temperaturdaten, bevor Sie die Asymmetrie interpretieren.
Wie sollte die Phasenwiderstandsasymmetrie für jeden Motor berechnet werden?
Berechnen Sie den Mittelwert aus drei vergleichbaren Messwerten
Verwenden Sie die gemessenen Werte von Phase zu Phase, wobei durchgehend dieselbe Temperaturkonvention und Messmethode anzuwenden ist. Berechnen Sie den Mittelwert wie folgt:
R_avg = (R_UV + R_VW + R_WU) / 3
Alle Widerstandswerte müssen dieselbe Einheit haben, normalerweise Ohm (Ω) oder Milliohm (mΩ). Kombinieren Sie keine phasenbezogenen Werte eines Motors mit Rohwerten von Anschlusspaaren eines anderen Motors.
Bestimmung des prozentualen Unwuchtanteils auf Basis des Messbereichs
Ermitteln Sie den Maximal- und Minimalwert dieser drei Klemmenpaar-Messwerte und dividieren Sie deren Differenz durch den Mittelwert:
Unwucht (%) = [(R_max − R_min) / R_avg] × 100
Beispielrechnung: Angenommen, U–V = 0,504 Ω, V–W = 0,498 Ω und W–U = 0,501 Ω unter identischen Prüfbedingungen.
Der Mittelwert beträgt 0,501 Ω und die Schwankungsbreite 0,006 Ω, was eine Unwucht von etwa 1,20 % ergibt. Dieses Beispiel dient der Veranschaulichung der Formel und stellt keinen zulässigen Produktionsgrenzwert dar.
Geben Sie die Formel im Prüfprotokoll an. Eine Methode, die die größte Abweichung vom Mittelwert berücksichtigt, liefert einen anderen Prozentsatz; daher dürfen Ergebnisse aus unterschiedlichen Definitionen niemals denselben, nicht näher bezeichneten Grenzwert haben.
Überprüfen Sie den absoluten Widerstand unabhängig
Ein Motor kann eine Unwucht von nahezu Null aufweisen, während alle drei Werte den zugelassenen Widerstandsbereich überschreiten. Übereinstimmende Messwerte belegen die Symmetrie, nicht die Richtigkeit des absoluten Wicklungswiderstands.
Umgekehrt kann ein plausibler Mittelwert einen ungewöhnlich hohen oder niedrigen Pfad verbergen. Bewerten Sie einzelne Messwerte, den mittleren Widerstand und die Unwucht anhand der jeweiligen modellspezifischen Anforderungen.
Wenn in einer Zeichnung der Wicklungswiderstand anstelle des Anschlusspaarwiderstands angegeben ist, führen Sie die Umrechnung nur anhand einer verifizierten Topologie und gültiger Annahmen durch. Dokumentieren Sie diese Umrechnung, anstatt die Messdefinitionen stillschweigend zu ändern.
Wie sollte die Produktionscharge bewertet werden?
Stecken Sie Stichproben und Chargengrenzen ab
Legen Sie zunächst fest, was eine Charge ausmacht: Produktionslauf, Wicklungscharge, Montagecharge oder eine andere rückverfolgbare Gruppierung, die im Qualitätsplan definiert ist. Kombinieren Sie keine unterschiedlichen Konfigurationen.
Entscheiden Sie sich für eine Vollprüfung oder eine statistisch begründete Stichprobenprüfung auf der Grundlage von Produktrisiko, Prozessfähigkeit, Kundenanforderungen und den Folgen eines Durchrutschens. Eine feste Stichprobenanzahl allein gewährleistet noch keine Repräsentativität.
Halten Sie fest, wann Stichproben entnommen werden und ob sie Schichten, Arbeitsstationen oder Materialwechsel abdecken. Wenn sich die Produktion während der Charge ändert, muss die Stichprobenbegründung möglicherweise überarbeitet werden.
Bewertung der Auswuchtung innerhalb des Motors
Bewahren Sie für jede geprüfte Einheit die Messwerte U–V, V–W und W–U auf und berechnen Sie die Unwucht einheitlich. Kennzeichnen Sie Abweichungen gegenüber dem genehmigten Grenzwert auf Einheitenebene, ohne Grenzwerte abzurunden.
Überprüfen Sie, welches Anschlusspaar wiederholt die höchsten oder niedrigsten Werte aufweist. Ein wiederkehrendes Richtungsmuster kann eher auf ein Problem beim Wickelprozess oder bei der Anschlusstechnik hindeuten als auf zufälliges Messrauschen.
Unterscheiden Sie fehlerhafte Einheiten von einem ungenauen Messsystem. Eine wiederholte Ausschussmeldung nach kontrolliertem Wiederanschluss ist ein stärkerer Hinweis als ein einzelner instabiler Messwert der Prüfvorrichtung.
Bewertung der Streuung zwischen den Motoren
Vergleichen Sie den temperaturnormierten Durchschnittswiderstand der untersuchten Einheiten. Prüfen Sie den Minimalwert, den Maximalwert, den Bereich sowie – sofern die Stichprobengröße dies zulässt – die Standardabweichung und die Verteilungsform.
Stellen Sie die Ergebnisse nach Produktionsauftrag grafisch oder tabellarisch dar, sofern verfügbar. Eine allmähliche Abweichung kann auf einen sich verändernden Prozess hinweisen, noch bevor die Akzeptanzgrenze auf Geräteebene überschritten wurde.
Eine ungewöhnlich enge Verteilung rechtfertigt ebenfalls eine genauere Untersuchung, wenn das Messgerät unterschiedliche Werte auf dasselbe Anzeigeschrittweite rundet. Vergewissern Sie sich, dass die Auflösung ausreichend ist, bevor Sie einen Prozess als außergewöhnlich konsistent einstufen.
Verwenden Sie historische Daten nur für vergleichbare Motorversionen, Temperaturen und Prüfverfahren. Ein Austausch der Prüfvorrichtung oder ein geändertes Normalisierungsverfahren kann einen künstlichen Sprung im Trend verursachen.
Treffen Sie modellspezifische Entsorgungsentscheidungen
Unterscheiden Sie zwischen drei Fragen: Erfüllt jeder gemessene Pfad seine Grenzwerte, ist jeder Motor ausreichend ausgewuchtet und entspricht das Stichprobenergebnis dem Losabnahmeplan?
Legen Sie die Freigabeschwellen während der Konstruktionsqualifizierung fest und weisen Sie anschließend nach, dass der Produktionstest akzeptable Wicklungen von den zu aussortierenden Fehlern unterscheiden kann. Es gibt keinen vertretbaren universellen Unwuchtprozentsatz, der die Akzeptanz für jede BLDC-Wicklungskonfiguration festlegt.
Legen Sie die Vorgehensweise bei einem Motor, der zwar außerhalb der Norm liegt, aber einzeln betrachtet die Anforderungen erfüllt, separat fest. Eine technische Überprüfung der Abweichung ist nicht zwangsläufig gleichbedeutend mit der Zurückweisung einer Einheit aufgrund einer vertraglichen Grenzwerte.
Wenn ein Ergebnis grenzwertig ist, wenden Sie die dokumentierten Regeln zur Messunsicherheit und zur Wiederholung von Prüfungen an. Bilden Sie keinen Mittelwert aus wiederholten fehlerhaften Messwerten, bis eine inakzeptable Einheit scheinbar die Anforderungen erfüllt.
| Metrik | Aufgezeichnetes Ergebnis | Entscheidungsgrundlage |
| Drei Messwerte an Anschlusspaaren | U–V, V–W, W–U in Ω oder mΩ | Identifizierung einzelner Leitungsanomalien. |
| Mittlerer Widerstand | Temperaturnormierter Mittelwert | Überprüfung des Gesamtwiderstands des Geräts. |
| Unausgewogenheit innerhalb des Geräts | Definierte prozentuale Formel | Symmetrie der Anschlusspaare bewerten. |
| Streuung zwischen den Einheiten | Bereich, Verteilung, relevante Statistiken | Überwachen Sie die Chargenkonsistenz und Abweichungen. |
| Messfähigkeit | Wiederholbarkeit, Auswirkungen der Neupositionierung, Unsicherheit | Unterstützung der Zuverlässigkeit bei Gut/Schlecht-Entscheidungen. |
| Entscheidung | Status der Einheit und Entscheidung über die Charge | Freigabe, Zurückhaltung oder Untersuchung genehmigen. |
Wie sollten abnormale Ergebnisse untersucht und dokumentiert werden?
Unterscheiden Sie Testartefakte von Wicklungsproblemen
Beginnen Sie mit einer kontrollierten Wiederholung unter stabilen thermischen Bedingungen. Überprüfen Sie den Kontakt der Messspitze, die Leitungsführung, den Anpressdruck der Halterung, die Einstellungen für die Stromumkehr und die Phasen-Anschluss-Zuordnung, bevor Sie die Wicklung als Ursache vermuten.
Wenn die Anomalie nach dem Wiederanschluss an einer Prüfvorrichtungskontaktstelle auftritt, untersuchen Sie diese Station. Tritt sie bei verschiedenen, bereits verifizierten Aufbauten am selben Motor und Anschlusspaar auf, eskalieren Sie die elektrische Untersuchung.
Mögliche Ursachen sind Anschlusswiderstand, Leiterschäden, Schwankungen in der Wicklungslänge und unerwartete interne Verbindungen. Widerstandsmuster dienen als Anhaltspunkt für die Untersuchung; sie weisen jedoch selten eindeutig auf einen Defekt hin.
Beachten Sie die Grenzen der Gleichstromwiderstandsprüfung
Gleichstrom-Widerstandsmessungen können Unterbrechungen, erhebliche Verbindungsprobleme und bestimmte Formen der Wicklungsasymmetrie aufdecken. Sie können jedoch weder die Integrität der Isolation noch die vollständige elektromagnetische Leistungsfähigkeit bestätigen.
Ein kleiner Kurzschluss zwischen den Windungen kann nur eine kaum nachweisbare Änderung des Anschlusswiderstands verursachen. Ausgeglichene Messwerte können daher nicht beweisen, dass jede Windung intakt ist oder dass die Drehmomentwelligkeit unter Last akzeptabel ist.
Je nach Bauart und Qualifizierungsrisiko sollten Widerstandsmessungen durch geeignete Isolations-, Stoßspannungsvergleichs-, Induktivitäts- oder Funktionsprüfungen ergänzt werden. Wählen Sie Methoden aus, die auf die zu überwachenden Ausfallmodi zugeschnitten sind.
Erstellen Sie Aufzeichnungen für die technische Übergabe
Die Dokumentation sollte es einem anderen Ingenieur ermöglichen, sowohl die Messung als auch die Entscheidung nachzuvollziehen. Ein „Bestanden“-Stempel ohne Bedingungen, Rohdaten oder Kriterien ist unzureichend.
- Identifikation: Revisionsstand der Motorzeichnung, Rückverfolgbarkeit der Einheit, Chargendefinition, Anschlusstopologie und Klemmenkennzeichnung.
- Methode: Kelvin-Prüfvorrichtung, Identifikation von Messgeräten und Kalibrierung, Prüfstrom, Verfahren zur Stromumkehr und Bedingungen zur thermischen Stabilisierung.
- Ergebnisse: Rohwerte der Anschlusspaare, gemessene Temperatur, normierte Werte, berechneter Mittelwert, Unwuchtformel und Chargenzusammenfassung.
- Entscheidung: Zugelassene Grenzwerte, Stichprobenplan, Unsicherheitsregel, Nachprüfungsverlauf, Disposition und zuständiger Verantwortlicher für erforderliche Korrekturmaßnahmen.
Bei einem kundenspezifischen Motor sind der elektrische Prüfzugang und die genehmigten Parameter während der Spezifikationsprüfung mit den mechanischen Integrationsbeschränkungen abzustimmen. Ungeklärte Anforderungen sind über den technischen Kontaktkanal von Gian Transmission weiterzuleiten, bevor der Prüfplan endgültig festgelegt wird.
Die Produktionsübergabe muss das unterzeichnete modellspezifische Prüfverfahren, die Referenztemperaturkonvention, die verifizierte Wicklungstopologie, die Abnahmegrenzen, die vollständigen Daten der Stichprobenstücke sowie eine ausdrückliche Freigabe- oder Zurückhaltungsentscheidung enthalten.
