
Der Glockenrundlauf beschreibt die angezeigte Abweichung an einer rotierenden Glockenoberfläche; der Wellenrundlauf beschreibt die Abweichung an einem rotierenden Zapfen. Um diese miteinander zu vergleichen, ist eine definierte Achse erforderlich – nicht die Annahme, dass ihre Messwerte übereinstimmen sollten.
Verwenden Sie eine stabile, stationäre Halterung, eine manuelle Drehung ohne Antrieb, korrekte Anzeigerichtungen und wiederholte Winkelmessungen. Trennen Sie Einrichtungsfehler und Lagerspiel voneinander, bevor Sie modellspezifische Grenzwerte aus genehmigten Zeichnungen anwenden.
Wie unterscheiden sich Messungen des Glocken- und Wellenschlags?
Ein BLDC-Außenläufermotor verfügt über eine rotierende Außenstruktur, wodurch sich seine Geometrie von der eines herkömmlichen Motors mit stationärem Außengehäuse unterscheidet.
Eine genaue Prüfung beginnt damit, festzustellen, welche Oberfläche gemessen wird, welches Bauteil sich dreht und welche Referenz die Messachse definiert. Diese Unterscheidungen verhindern irreführende Vergleiche.
Radialer Glockendeckel-Außendurchmesser-Rundlauf
Der radiale Glockendurchmesser-Rundlauf ist die gesamte, mit einem Messgerät erfasste Abweichung an der äußeren zylindrischen Oberfläche der rotierenden Glocke. Das Messgerät erfasst die Verschiebung in einer Richtung, die annähernd senkrecht zur Drehachse verläuft.
Die gemessene Abweichung kann auf Exzentrizität, Unrundheit, lokale Oberflächenfehler oder Bewegungen innerhalb der Lagerung zurückzuführen sein. Ein einzelner Messwert reicht nicht aus, um diese Ursachen voneinander zu unterscheiden.
Der Außendurchmesser der Glocke kann auch in erster Linie als Schutz- oder Zierfläche dienen. Sofern er in den Zeichnungen nicht als Prüfmerkmal ausgewiesen ist, ist sein Rundlauf möglicherweise kein Kriterium für die funktionale Abnahme.
Axialer Rundlauf der Glockenstirnfläche
Der axiale Rundlauf der Glockenstirnfläche misst die angezeigte Verschiebung entlang der Drehachse des Motors, während sich eine ausgewählte Stirnfläche unter dem Kontakt des Messgeräts dreht.
Die Neigung der Stirnfläche, die Oberflächenwelligkeit und die axiale Lagerbewegung können die Messung beeinflussen. Der Kontaktradius ist von Bedeutung, da eine winklige Abweichung der Stirnfläche an verschiedenen radialen Positionen unterschiedliche Verschiebungen erzeugt.
Der radiale Glockengehäuse-Rundlauf und der axiale Stirnflächen-Rundlauf beschreiben daher unterschiedliche geometrische Merkmale. Bei der Beurteilung der Motorausrichtung müssen beide Messungen unabhängig voneinander berücksichtigt werden.
Rundlauf des rotierenden Wellenzapfens
Der Rundlauf des Wellenzapfens misst die radiale Abweichung auf einer bestimmten rotierenden zylindrischen Wellenoberfläche. Die Messung ist nur aussagekräftig, wenn sich der geprüfte Wellenzapfen relativ zum stationären Messgerät dreht.
Selbst wenn sich Welle und Glocke gemeinsam drehen, können ihre Messwerte aufgrund von Befestigungsschnittstellen, geometrischen Fehlern, Lagerbewegungen und individuellen Oberflächenbedingungen voneinander abweichen.
Einige Außenläufermotoren verwenden stattdessen stationäre Wellen. Bei diesen Anordnungen führt die Drehung der Glocke nicht zu einer Drehung des Wellenzapfens, sodass eine andere Methode zur Wellenprüfung erforderlich ist.
| Messart | Gemessene Oberfläche | Anzeigerichtung | Hauptzweck |
| Radialer Rundlauf des Glockenaußen-Durchmessers | Außendurchmesser der rotierenden Glocke | Radial | Bewertung der angezeigten Abweichungen der zylindrischen Oberfläche |
| Axialer Rundlauf der Glockenstirnfläche | Rotierende Glockenstirnfläche | Axial | Bewertung der angegebenen Flächenabweichung bei einem bestimmten Radius |
| Rundlauf des rotierenden Wellenzapfens | Rotierender Wellenzapfen | Radial | Bewertung der Zapfenabweichung relativ zur Prüfreferenz |
| Geometrie der stationären Welle | Merkmale der feststehenden Welle | Hängt von den geometrischen Merkmalen ab | Bewertung von Geradheit, Form oder Ausrichtung mithilfe einer geeigneten separaten Vorrichtung |
So richten Sie einen Außenläufer-BLDC-Motor für eine genaue Rundlaufprüfung ein
Die Prüfkonfiguration bestimmt, ob die Bewegung des Messgeräts eine Motoreigenschaft oder einen Messfehler darstellt. Eine instabile Referenz kann Messwerte erzeugen, die zwar wiederholbar erscheinen, aber nicht das beabsichtigte Merkmal beschreiben.
Identifizieren Sie die rotierenden Komponenten und die zugelassenen Bezugspunkte
Prüfen Sie die Montagezeichnung, bevor Sie den Motor montieren. Identifizieren Sie die stationäre Halterung, die rotierende Glocke, die Lageranordnung und die Wellenkonfiguration, die mit der zu prüfenden Baugruppe verbunden sind.
Wellengrößen und Befestigungsausführungen unterscheiden sich je nach Konfiguration der bürstenlosen BLDC-Außenläufermotoren. Die genehmigte Zeichnung muss die tatsächliche Konfiguration und die relevanten Prüfanforderungen festlegen.
Ein Bezugspunkt ist eine definierte geometrische Referenz und nicht einfach die nächstgelegene zugängliche Oberfläche. Eine nominelle Befestigungsmittellinie kann von der tatsächlichen Betriebsdrehachse abweichen.
Wenn in einer Zeichnung der Rundlauf in Bezug auf bestimmte Montage- oder lagerbezogene Merkmale festgelegt ist, muss die Prüfvorrichtung diese Bezugsbeziehung für die beabsichtigte Prüfung ausreichend reproduzieren.
Befestigen Sie die stationäre Motorstruktur
Stützen Sie den Motor über seine vorgesehene stationäre strukturelle Schnittstelle ab. Die Vorrichtung sollte eine Verschiebung des Gehäuses verhindern und gleichzeitig eine uneingeschränkte manuelle Drehung der Glocke ermöglichen.
Der Befestigungsdruck darf die Baugruppe nicht verformen oder die Lagerausrichtung verändern. Vermeiden Sie es, dünne Abdeckungen oder nichttragende Oberflächen einzuklemmen, nur weil dies bequem ist.
Überprüfen Sie die Vorrichtung vor der Messung auf Spiel. Vergewissern Sie sich, dass die Messuhrenhalterungen unbeweglich bleiben, wenn die Glocke ohne nennenswerte radiale oder axiale Kraft sanft gedreht wird.
Halten Sie den Motor während der Prüfung stromlos und verhindern Sie eine unbeabsichtigte Einschaltung. Beseitigen Sie alle äußeren Störfaktoren, die die Drehung einschränken oder die Messuhr stören könnten.
Auswahl und Positionierung der Messuhr
Wählen Sie eine Messuhr mit ausreichender Auflösung, Messweg und geeigneter Kontaktgeometrie für die erwartete Messung aus. Die Eignung des Messgeräts hängt von den Anforderungen der Zeichnung und der Messunsicherheit ab.
Richten Sie bei radialen Messungen die Messrichtung der Messuhr annähernd senkrecht zur zylindrischen Oberfläche aus. Bei axialen Messungen richten Sie sie parallel zur Drehachse aus.
Eine falsche Ausrichtung des Kontaktpunkts kann zu richtungsabhängigen Messfehlern führen. Eine übermäßige Vorspannung kann zudem einen leicht gelagerten Rotor durch Lagerspiel oder strukturelle Durchbiegung beeinflussen.
Legen Sie vor der Erfassung der Ergebnisse die folgenden Prüfbedingungen fest:
- Kontaktfläche: Wählen Sie einen geeigneten durchgehenden Messbereich ohne Öffnungen, Beschriftungen oder Unterbrechungen, die den Weg des Messgeräts stören könnten.
- Anpresskraft: Wenden Sie eine ausreichende Vorspannung an, um einen kontinuierlichen Kontakt zu gewährleisten, ohne die rotierende Baugruppe unnötig zu verschieben.
- Anzeigeweg: Stellen Sie sicher, dass die Sonde während der gesamten Drehung innerhalb ihres nutzbaren Bereichs bleibt.
- Winkelreferenz: Legen Sie eine wiederholbare Glockenposition fest, um Messungen über mehrere Umdrehungen hinweg zu vergleichen.
So messen Sie den radialen und axialen Glockenrundlauf
Bei der Glockenprüfung sollten radiale und axiale Abweichungen unabhängig voneinander bewertet werden. Beide Messungen erfolgen durch manuelles Drehen, unterscheiden sich jedoch hinsichtlich der Kontaktrichtungen, der geometrischen Interpretation und der Akzeptanzkriterien.
Messung des radialen Rundlaufs am Außendurchmesser der Glocke
Wählen Sie die vorgegebene zylindrische Prüfoberfläche aus und positionieren Sie den Messschieber radial daran. Vermeiden Sie Kontaktbereiche mit starker Oberflächenstruktur, Nähten oder lokalen Oberflächenmerkmalen.
Stellen Sie den Messschieber an einer geeigneten Startposition auf Null ein und drehen Sie die Glocke dann langsam um eine vollständige Umdrehung. Achten Sie auf eine gleichmäßige Handhabung, ohne den Rotor seitlich zu verschieben.
Notieren Sie den maximalen und den minimalen Messwert. Der Gesamtmesswert, üblicherweise mit TIR abgekürzt, wird berechnet, indem der minimale Messwert vom maximalen abgezogen wird.
Nehmen wir zur Veranschaulichung an, der maximale Messwert beträgt +0,04 mm und der minimale -0,03 mm. Der sich daraus ergebende TIR beträgt 0,07 mm.
Diese Werte dienen lediglich der Veranschaulichung der Berechnung. Es handelt sich dabei nicht um Motorspezifikationen, Prüfergebnisse oder zulässige Grenzwerte für Produkte von Gian Transmission.
Wiederholen Sie die Umdrehung und vergleichen Sie die Messwerte. Ein abweichendes Ergebnis nach Änderung des Anpressdrucks oder der Drehtechnik deutet darauf hin, dass die Messbedingungen einer genaueren Überprüfung bedürfen.
Messung des axialen Rundlaufs an der Glockenseite
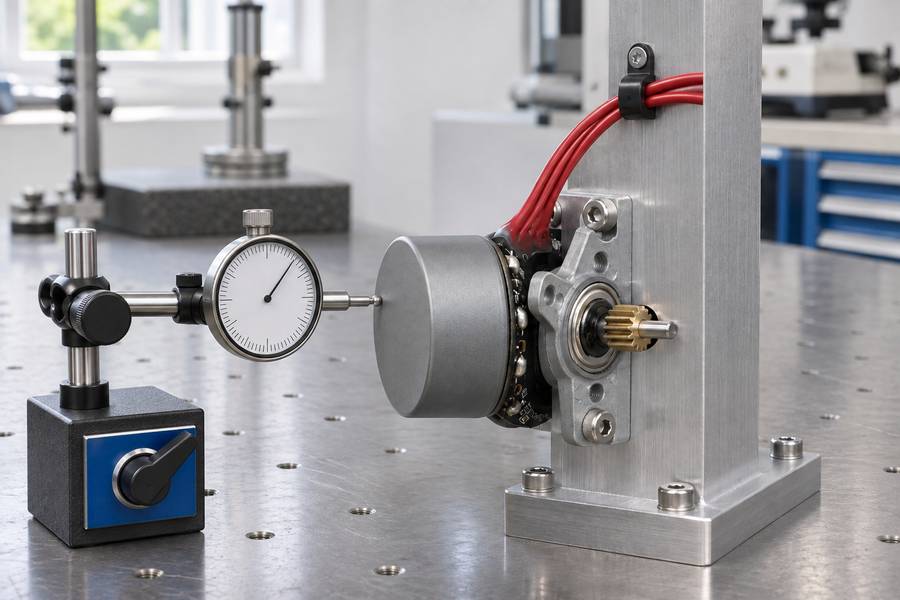
Führen Sie die Messuhr an eine geeignete Oberfläche der Drehfläche und richten Sie ihre Messrichtung parallel zur Drehachse des Motors aus.
Notieren Sie den radialen Abstand zwischen der Drehachse und dem Kontaktpunkt. Diese Angabe ist für den Vergleich von an verschiedenen Stellen vorgenommenen Messungen an der Drehfläche unerlässlich.
Drehen Sie die Glocke manuell und beobachten Sie dabei die Maximal- und Minimalwerte. Vermeiden Sie es, die Glocke während der Drehung axial zu ziehen oder zu drücken, da Lagerbewegungen das Ergebnis beeinflussen können.
Wiederholen Sie die Messung bei gleichem Anlageradius, um die Konsistenz zu überprüfen. Prüfen Sie bei Bedarf weitere Radien unter Beibehaltung derselben Referenz- und Einrichtungsbedingungen.
Ein Unterschied zwischen den Messwerten der Innen- und Außenfläche kann auf eine Winkelabweichung der Fläche hindeuten; jedoch müssen die Oberflächenform und die Bewegung der Baugruppe berücksichtigt werden, bevor eine Ursache zugeordnet wird.
Erfassen Sie Rundlaufwerte über wiederholte Drehungen hinweg
Ein Ergebnis aus „Maximum minus Minimum“ liefert die insgesamt angezeigte Abweichung, zeigt jedoch nicht, wie sich diese Abweichung um das rotierende Bauteil herum verteilt.
Markieren Sie einen wiederholbaren Winkelursprung auf einer geeigneten Oberfläche. Notieren Sie die Messwerte des Messgeräts an konsistenten Winkelpositionen über mindestens eine vollständige Umdrehung.
Wiederholen Sie den Vorgang unter Verwendung derselben Kontaktposition und derselben Aufspannvorrichtung. Vergleichen Sie die Winkelpositionen der hohen und niedrigen Messwerte, anstatt nur die TIR zu betrachten.
- Konsistentes Winkelmuster: Deutet auf einen reproduzierbaren Zusammenhang zwischen der Drehung und der gemessenen Oberflächenabweichung hin.
- Wechselnde Spitzenposition: Kann auf einen inkonsistenten Kontakt, eine Bewegung der Baugruppe oder eine instabile Messreferenz hinweisen.
- Lokalisierte Messwertänderung: Kann auf eine Oberflächenunregelmäßigkeit hinweisen, die eine separate geometrische Prüfung erfordert.
- Unterschiedliche axiale Positionen: Können auf Veränderungen der angezeigten Oberflächengeometrie entlang des Glockenkörpers hinweisen.
Die Winkelkartierung verbessert die Fehlerbehebung, identifiziert jedoch nicht eigenständig Exzentrizität, Wellendurchbiegung oder Lagerdefekte. Für solche Schlussfolgerungen sind zusätzliche unterstützende Messungen erforderlich.
So prüfen Sie den Rundlauf des Wellenzapfens, ohne ihn mit dem Rundlauf des Glockenkörpers zu verwechseln
Die Wellenprüfung erfordert eine gesonderte Entscheidung hinsichtlich der Motorkonstruktion. Die wichtige Frage ist, ob sich der Wellenzapfen im Normalbetrieb tatsächlich dreht.
Messen des Wellenzentrumsrundlaufs bei Außenläufern mit rotierender Welle
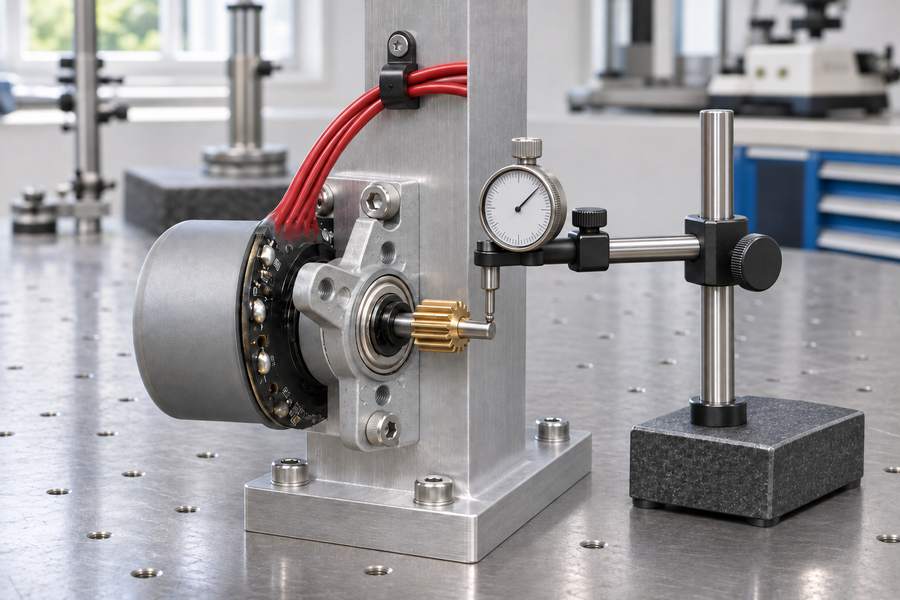
Bei einer Konfiguration mit rotierender Welle lokalisieren Sie den für die Prüfung angegebenen Wälzzapfen. Vermeiden Sie Gewinde, beschädigte Oberflächen, Passfedernuten und Übergänge, sofern deren Bewertung nicht ausdrücklich in der Zeichnung vorgeschrieben ist.
Stützen Sie die stationäre Motorstruktur ab und positionieren Sie den Messindikator radial am rotierenden Wälzzapfen. Halten Sie während der manuellen Drehung eine stabile Kontaktposition ein.
Notieren Sie die Maximal- und Minimalwerte über eine vollständige Umdrehung. Berechnen Sie den TIR des Zapfens getrennt von der Glockenmessung und wiederholen Sie die Prüfung, um die Konsistenz sicherzustellen.
Wenn mehrere Wellenstellen vorgegeben sind, dokumentieren Sie jede Stelle einzeln. Messungen, die näher an den Lagern oder weiter davon entfernt liegen, können unterschiedlich auf die Wellengeometrie und die Bewegung der Baugruppe reagieren.
Interpretieren Sie einen hohen Messwert am Zapfen nicht als Beweis für eine verbogene Welle. Eine falsche Ausrichtung der Referenz, Lagerbewegungen und Formfehler am Zapfen können zu ähnlichen Beobachtungen führen.
Bewertung der Wellengeometrie bei Außenläufern mit feststehender Welle
Bei Konstruktionen mit stationärer Welle bleibt die Welle feststehend, während sich die umgebende Glocke dreht. Ein stationärer Messfühler, der diese Welle berührt, erzeugt keinen Rundlauf des Wellenzapfens im Betrieb.
Die Geradheit, Zylindrizität oder Ausrichtung der Welle muss möglicherweise dennoch geprüft werden, doch die Methode muss den in der genehmigten Zeichnung definierten Merkmalen entsprechen.
Beispielsweise muss eine Welle möglicherweise in einer separaten Vorrichtung unter Verwendung festgelegter Bezugspunkte geprüft werden. Bei dieser Anordnung wird die relevante Wellengeometrie bewertet und nicht die durch die Glocke verursachte Bewegung des Wellenzapfens.
Das Drehen des kompletten Motors in einer externen Vorrichtung schafft ebenfalls eine andere Referenzbedingung. Eine solche Messung darf nicht automatisch als Betriebsrundlauf der Welle bezeichnet werden.
Vergleichen Sie die Ergebnisse von Glocke und Welle, ohne von einer gemeinsamen Ursache auszugehen
Wenn sich Welle und Glocke gemeinsam drehen, können ihre Messwerte an definierten Winkelpositionen verglichen werden, vorausgesetzt, die Aufspannung bewahrt eine gemeinsame Winkelreferenz.
Ähnliche Messmuster können auf einen gemeinsamen geometrischen oder montagetechnischen Einfluss hindeuten. Unterschiedliche Muster können auf merkmalsspezifische Abweichungen hinweisen, doch keine der beiden Beobachtungen beweist einen bestimmten Defekt.
Vergleichen Sie nicht nur die TIR-Größe, sondern auch die Kontaktstelle, die Winkelphase, die Messrichtung und die Wiederholbarkeit. Unterschiedliche Oberflächen können bei gleicher Drehung unterschiedliche Messwerte ergeben.
Bei Konstruktionen mit stationärer Welle vergleichen Sie die separat ermittelte Wellengeometrie mit den Messungen an der Glocke ausschließlich anhand ihrer dokumentierten Bezugspunkte. Setzen Sie unterschiedliche Messungen nicht gleich.
So unterscheiden Sie Fehler bei Glocke, Welle und Messaufbau
Unerwartete Rundlaufwerte sollten systematisch untersucht werden. Eine erneute Überprüfung des Motors ohne Begutachtung des Messaufbaus kann wiederholt zu einer falschen Interpretation führen.
Überprüfen Sie die Stabilität der Halterung und die Ausrichtung der Bezugspunkte
Beginnen Sie mit der Überprüfung der Befestigungselemente der Halterung, der Kontaktflächen der Befestigung und der Stabilität der Halterung des Messgeräts. Bewegungen an beliebiger Stelle der Referenzstruktur können als Rundlaufabweichung des Motors erscheinen.
Prüfen Sie, ob die gewählte Referenz dem beabsichtigten Zeichnungsbezugspunkt entspricht. Eine falsch ausgerichtete Halterung kann das Verhältnis zwischen dem Messgerät und der rotierenden Oberfläche verändern.
Wiederholen Sie die Prüfung, nachdem Sie sichtbare Probleme bei der Aufstellung behoben haben. Wenn die erneute Montage zu wesentlich unterschiedlichen Ergebnissen führt, bewerten Sie die Wiederholgenauigkeit der Halterung, bevor Sie Abweichungen dem Motor zuschreiben.
Lagerluft und mechanisches Spiel ermitteln
Lagerspiel kann unter einwirkender Kraft geringe radiale oder axiale Verschiebungen zulassen. Diese Bewegungen unterscheiden sich von wiederholbaren geometrischen Abweichungen während der unbelasteten Drehung.
Durch manuelle Handhabung und die Kontaktkraft des Messgeräts kann sich die Baugruppe innerhalb ihres verfügbaren Spiels verschieben. Übermäßige oder ungleichmäßige Kraft kann daher den scheinbaren Rundlauf verändern.
Prüfen Sie, ob die Messwerte je nach Handhabungsrichtung oder bei kontrollierten Änderungen der Kontaktbedingungen variieren. Vermeiden Sie die Ausübung von Kräften, die Lager beschädigen oder Motorkomponenten verformen könnten.
Das Lagerspiel muss gegebenenfalls separat bewertet werden. Eine Rundlaufmessung allein kann keinen Rückschluss auf den Lagerzustand, die Einhaltung des inneren Spiels oder die zu erwartende Lebensdauer zulassen.
Unterscheidung zwischen Oberflächenformfehlern und Exzentrizität
Ein perfekt kreisförmiger Zylinder, der mit versetztem Mittelpunkt montiert ist, weist andere geometrische Eigenschaften auf als ein unrunder Zylinder, der auf seiner vorgesehenen Achse zentriert ist.
Beide Zustände können zu Schwankungen im Messwert führen. Lokale Dellen, Bearbeitungsspuren oder eine ungleichmäßige Oberflächenbearbeitung können zusätzliche Spitzen verursachen, die das resultierende Messmuster verkomplizieren.
Ein kosmetischer Glockendurchmesser kann für die Beurteilung der Präzisionsausrichtung besonders ungeeignet sein, wenn seine Geometrie nicht als funktionales Merkmal kontrolliert wird.
Wenn anhand der Messwerte Formfehler nicht von Versetzungen unterschieden werden können, sollten Sie eine geeignete geometrische Prüfmethode und ein Referenzschema verwenden, anstatt die Exzentrizität direkt aus dem TIR abzuleiten.
Verwenden Sie Messmuster als Leitfaden für die weitere Diagnose
Der Vergleich wiederholbarer Muster über verschiedene Messstellen hinweg hilft dabei, festzustellen, welche Komponenten oder Messbedingungen einer Untersuchung bedürfen. Die Ähnlichkeit der Muster allein reicht jedoch nicht aus, um einen mechanischen Kausalzusammenhang zu begründen.
| Beobachtetes Messmuster | Möglicher Fehlerfaktor | Zusätzliche Überprüfung | Prüfmaßnahme |
| Schwankung des Außendurchmessers der Glocke bei geringem TIR der rotierenden Welle | Geometrie der Glocke oder Befestigungsverhältnisse | Oberflächenform der Glocke und genehmigte Bezugspunkte prüfen | Prüfen Sie das Glockengehäuse separat |
| Abweichung des Wellenzapfens bei abweichendem Glockenmuster | Einfluss der Zapfengeometrie oder der Montage | Wiederholen Sie die Zapfenmessungen an den vorgegebenen Stellen | Untersuchen Sie die Auswirkungen von Welle und Lagern |
| Ähnliche Glocken- und rotierende Wellenmuster | Gemeinsame drehungsbedingte Schwankungen | Vergleichen Sie die Winkelphase und die Referenzstabilität | Führen Sie unabhängige Merkmalsprüfungen durch |
| Messwerte ändern sich nach dem Wiedereinbau | Wiederholgenauigkeit der Halterung oder des Bezugspunkts | Montagekontakt und Ausrichtung prüfen | Korrekte Einrichtung vor der Abnahmeprüfung |
| Die Messwerte ändern sich mit dem Anpressdruck | Lagerspiel oder strukturelle Durchbiegung | Prüfsonde und Handhabungskräfte kontrollieren | Untersuchen Sie die Bewegung der Baugruppe separat |
| Axiale Messwerte variieren mit der manuell ausgeübten Kraft | Axiales Spiel oder Bewegung der Halterung | Wiederholung ohne unbeabsichtigte axiale Belastung | Trennen Sie die Geometrie der Stirnfläche von der axialen Verschiebung |
Nutzen Sie diese Beobachtungen, um den nächsten Prüfschritt festzulegen, nicht um automatisch eine Ursache zuzuweisen. Zur Bestätigung sind Messungen erforderlich, die die vermutete Ursache isolieren.
Wie man TIR, Exzentrizität und dynamische Unwucht interpretiert
Was stellt der Gesamtanzeigewert (TIR) eigentlich dar?
Berechnen Sie den TIR-Wert, indem Sie den niedrigsten aufgezeichneten Indikatorwert vom höchsten innerhalb eines Messzyklus abziehen. Er beschreibt die unter diesen spezifischen Bedingungen beobachtete Abweichung.
Der Wert hängt von der gemessenen Oberfläche, der Ausrichtung des Messgeräts, der Referenzanordnung und dem Verhalten der Baugruppe ab. Identische TIR-Werte können unter unterschiedlichen geometrischen Bedingungen entstehen.
Folglich liefert die Angabe des TIR ohne Nennung des gemessenen Merkmals und der Messanordnung keine ausreichenden Informationen für einen aussagekräftigen technischen Vergleich oder eine zeichnungsbasierte Abnahme.
Warum der TIR-Wert nicht automatisch das Doppelte der Exzentrizität beträgt
Betrachten wir eine perfekt kreisförmige zylindrische Oberfläche, deren Mittelpunkt gegenüber einer stabilen Drehachse versetzt ist. Unter idealen radialen Messbedingungen entspricht der TIR dem Doppelten dieses Versatzes.
Zur Veranschaulichung: Eine ideale kreisförmige Oberfläche mit einem Mittelpunktsversatz von 0,02 mm würde einen radialen TIR von etwa 0,04 mm ergeben.
Dieser Zusammenhang gilt für den vereinfachten Fall einer reinen Exzentrizität. Unrundheit, Oberflächenunregelmäßigkeiten, Lagerbewegungen und Referenzfehler können die beobachtete Abweichung verändern.
Daher lässt sich die tatsächliche Exzentrizität nicht zuverlässig ermitteln, indem man jeden gemessenen TIR-Wert durch zwei teilt. Zur Bestimmung des Mittelpunktsversatzes kann eine zusätzliche geometrische Charakterisierung erforderlich sein.
Warum der geometrische Rundlauf keine Aussage über die dynamische Auswuchtung zulässt
Der geometrische Rundlauf beschreibt die angezeigte Bewegung einer gemessenen Oberfläche relativ zu einer Referenz. Die dynamische Unwucht betrifft die Verteilung der rotierenden Masse und die daraus resultierenden Auswirkungen während des Betriebs.
Ein Rotor kann einen relativ geringen geometrischen Rundlauf aufweisen und gleichzeitig eine ungleichmäßige Massenverteilung haben. Umgekehrt lässt sich die Unwucht eines Rotors nicht allein anhand eines nachweisbaren Oberflächenrundlaufs quantifizieren.
Die Beurteilung der Auswuchtung erfordert unter Umständen eine separate Bewertung der Massenverteilung, der Betriebsbedingungen und des Schwingungsverhaltens. Eine manuelle Prüfung mit einer Messuhr kann diese Bewertungen nicht ersetzen.
Bei der Abnahme von Motoren sollte daher zwischen geometrischen Anforderungen und Anforderungen an die Auswuchtung oder Schwingung unterschieden werden, sofern die Anwendung von beiden abhängt.
So erfassen Sie Rundlaufergebnisse und wenden zeichnungsbasierte Abnahmekriterien an
Dokumentation der Messbedingungen und Ergebnisse
Ein Prüfprotokoll sollte es einem anderen Techniker ermöglichen, die Messung zu reproduzieren, ohne raten zu müssen, welches Bauteil, welcher Bezugspunkt oder welche Position der Messuhr verwendet wurde.
Halten Sie für jedes gemessene Merkmal die folgenden Informationen fest:
- Motoridentifikation: Notieren Sie die Modell- oder Baugruppenbezeichnung sowie die gültige, genehmigte Zeichnungsversion.
- Rotationskonfiguration: Geben Sie an, ob sich der Glockenkörper, die Welle oder beides während der Prüfung dreht.
- Bezugspunkt: Geben Sie die Befestigungsmerkmale und die Referenzanordnung an, die zur Festlegung der Messung verwendet wurden.
- Messposition: Notieren Sie den Außendurchmesserbereich des Glockengehäuses, den Stirnradius oder die Position des rotierenden Wellenzapfens.
- Anordnung der Messuhren: Dokumentieren Sie die Kontaktrichtung, die Messgerät-Identifikation und die relevanten Einstellbedingungen.
- Messwerte: Notieren Sie den Maximal- und Minimalwert, den berechneten TIR-Wert sowie alle aussagekräftigen Unterschiede in der Wiederholbarkeit.
- Winkelbeobachtungen: Bewahren Sie Winkelpositionsdaten auf, wenn diese zur Untersuchung wiederkehrender Spitzen oder inkonsistenter Muster verwendet werden.
- Prüfabweichungen: Notieren Sie Änderungen an der Halterung, ungewöhnliche Lagerbewegungen, ungeeignete Oberflächen oder unterbrochenen Kontakt.
Führen Sie Messungen der radialen Glocke, der axialen Stirnfläche und des rotierenden Wellenzapfens in separaten Datensätzen. Durch die Zusammenfassung zu einem einzigen Rundlaufwert gehen wichtige diagnostische Informationen verloren.
Bewertung der Messungen anhand genehmigter Motorzeichnungen
Die Abnahme muss sich auf die genehmigte Zeichnung oder eine andere autorisierte technische Anforderung beziehen. Ein gemessener TIR-Wert ist ohne festgelegten Grenzwert nicht automatisch als zufriedenstellend oder inakzeptabel einzustufen.
Überprüfen Sie, ob in der Zeichnung das zu kontrollierende Merkmal, der maßgebende Bezugspunkt, der Messort und die geometrischen Anforderungen angegeben sind. Vergewissern Sie sich, dass der Prüfaufbau diese Bedingungen widerspiegelt.
Sollten die Anforderungen unvollständig sein oder die verfügbare Oberfläche ungeeignet sein, fordern Sie eine technische Klärung an, bevor Sie eine Abnahmeentscheidung treffen. Verwenden Sie keine angenommene universelle Toleranz als Ersatz.
Bei mechanischen Konfigurationen von bürstenlosen Gleichstrommotoren müssen die Prüfanforderungen die tatsächliche mechanische Anordnung widerspiegeln und nicht eine verallgemeinerte Motorkategorie.
Bestätigen Sie die Anforderungen an kundenspezifische Außenläufer bei Gian Transmission
Gian Transmission bietet kundenspezifische Abmessungen für Outrunner-Wellen und Befestigungsanordnungen an. Diese Optionen können die Auswahl der Prüfflächen, der Bezugspunkte für die Prüfvorrichtung und der Anforderungen an die funktionale Ausrichtung beeinflussen.
Genehmigte Zeichnungen müssen die geltenden Abmessungen, Bezugspunkte, Toleranzen und Abnahmekriterien angeben. Die Verfügbarkeit von kundenspezifischen Anpassungen begründet keine universelle Lieferkonfiguration.
Bevor Sie einen Produktionsprüfplan genehmigen, vergewissern Sie sich, dass sich das Konstruktions- und Prüfpersonal auf die folgenden Details geeinigt hat:
- Freigegebene Zeichnung: Legen Sie die genaue Konfiguration und die kontrollierte Zeichnungsrevision fest.
- Funktionale Schnittstellen: Bestätigen Sie, welche Glocken-, Wellen- und Befestigungsmerkmale einer geometrischen Kontrolle unterliegen.
- Bezugspunkte: Legen Sie fest, wie die relevante Messachse definiert und reproduziert wird.
- Prüfverfahren: Geben Sie gegebenenfalls Verfahren für die radiale, axiale und separate Wellengeometrie an.
- Abnahmeanforderungen: Wenden Sie für jedes kontrollierte Merkmal ausschließlich die genehmigten Grenzwerte an.
- Messnachweise: Bewahren Sie einzelne Messwerte, Winkelbeobachtungen, Einrichtungsdetails und alle dokumentierten Abweichungen auf.
- Nicht konforme Ergebnisse: Legen Sie fest, wann eine Nachprüfung, eine technische Überprüfung oder eine zusätzliche geometrische Bewertung erforderlich ist.
Geben Sie die Prüfergebnisse erst frei, nachdem Sie den Messaufbau überprüft, jedes kontrollierte Merkmal mit der zugelassenen Anforderung abgeglichen und alle ungelösten Abweichungen zur technischen Klärung dokumentiert haben.
