
ベルの振れとは、回転するベル表面上の測定値のばらつきを指し、シャフトの振れとは、回転する軸受面上のばらつきを指します。これらを比較するには、測定値が一致すべきだという仮定ではなく、明確に定義された軸が必要です。
安定した固定マウントを使用し、動力を使わない手動回転、正しい指示器の方向、および反復的な角度マッピングを行うこと。承認された図面に基づくモデル固有の許容限界を適用する前に、セットアップ誤差と軸受の遊びを区別すること。
ベルの振れとシャフトの振れの測定にはどのような違いがあるか?
アウトランナー型BLDCモーターは、外側の構造が回転するため、外側のハウジングが固定されている従来のモーターとは形状が異なります。
正確な検査を行うには、まずどの表面を測定するか、どの部品が回転するか、そして測定軸を決定する基準を特定することから始めます。これらの区別を行うことで、誤解を招くような比較を防ぐことができます。
ラジアルベル外径振れ
ラジアルベル振れとは、回転するベルの外側円筒面に測定されるインジケーターの総変動量です。インジケーターは、回転軸に対してほぼ垂直な方向の変位を測定します。
測定された変動は、偏心、真円度欠如、局所的な表面欠陥、または支持アセンブリ内の動きを反映している可能性があります。単一の測定値だけでは、これらの要因を区別することはできません。
ベルの外径は、主に保護面または外観面として機能している場合もあります。図面で検査項目として指定されていない限り、その振れは機能的な合格基準とはならない場合があります。
ベル面の軸方向振れ
軸方向ベル面振れは、選択された面がインジケーターの接触部の下で回転する際に、モーターの回転軸に沿って生じる変位を測定するものである。
面の傾き、表面のうねり、および軸方向の軸受の移動が測定値に影響を与える可能性がある。角度方向の面偏差は、半径方向の位置によって異なる変位を生じさせるため、接触半径が重要となる。
したがって、ラジアル・ベル・ランアウトと軸方向フェイス・ランアウトは、それぞれ異なる幾何学的特性を表しています。モーターの位置合わせ評価では、各測定値を個別に考慮する必要があります。
回転シャフトジャーナルの振れ
シャフトジャーナルの振れは、指定された回転円筒形シャフト表面における半径方向の指示器変動を測定するものである。この測定は、検査対象のジャーナルが固定された指示器に対して相対的に回転している場合にのみ意味を持つ。
シャフトとベルが一緒に回転する場合でも、取り付け界面、幾何学的誤差、軸受の動き、および個々の表面状態によって、測定値が異なる場合があります。
一部のアウトランナーモーターでは、代わりに固定シャフトが使用されます。このような構成では、ベルを回転させてもシャフトジャーナルは回転しないため、別のシャフト検査方法が必要となります。
| 測定タイプ | 測定面 | インジケーターの方向 | 主な目的 |
| ベル外径の半径方向振れ | 回転するベルの外径 | 半径方向 | 表示される円筒面のばらつきを評価する |
| 軸方向ベル面振れ | 回転するベル面 | 軸方向 | 指定された半径における指示された端面のばらつきを評価する |
| 回転するシャフトジャーナルの振れ | 回転するシャフトジャーナル | 半径方向 | 検査基準に対するジャーナルのばらつきを評価する |
| 静止軸の形状 | 固定軸の形状特徴 | 幾何学的特性に依存 | 適切な別途セットアップを使用して、真直度、形状、または位置合わせを評価する |
正確な振れ検査のためのアウトランナー型BLDCモーターのセットアップ方法
検査のセットアップによって、インジケーターの動きがモーターの特性によるものか、それとも測定上の誤差によるものかが決まります。基準が不安定な場合、一見再現性があるように見える測定値が得られても、それが意図した特性を表していない可能性があります。
回転部品と承認済み基準点の特定
モーターを取り付ける前に、組立図を確認してください。検査対象のアセンブリに関連する固定支持部、回転ベル、軸受配置、およびシャフト構成を特定します。
アウトランナー型ブラシレスDCモーターの構成によって、シャフトのサイズや取り付け設計は異なります。承認済みの図面には、実際の構成と関連する検査要件が明記されている必要があります。
基準点は、単に最も近いアクセス可能な表面ではなく、定義された幾何学的基準です。公称の取付中心線は、実際の動作回転軸と異なる場合があります。
図面で特定の取付部や軸受関連の特徴に対する振れが指定されている場合、治具はその基準関係を、意図された検査に十分対応できるよう再現できなければなりません。
固定されたモーター構造の固定
モーターは、所定の固定構造インターフェースを介して支持してください。治具は、ハウジングの変位を防止しつつ、ベルを手動で自由に回転させることができるものでなければなりません。
取り付け時の圧力により、アセンブリが歪んだり、ベアリングのアライメントが変化したりしてはなりません。単に便利という理由だけで、薄いカバーや非構造面をクランプすることは避けてください。
測定前に治具に緩みがないか確認する。大きな半径方向または軸方向の力を加えずにベルをゆっくりと回転させた際、インジケーターの支持部が動かないことを確認する。
検査中はモーターの電源を切っておき、意図しない通電を防ぐ。回転を妨げたり、インジケーターに干渉したりする可能性のある外部要因を排除する。
ダイヤルインジケーターの選定と設置
予想される測定に適した分解能、測定範囲、および接触形状を備えたインジケーターを選択してください。機器の適性は、図面の要件および検査の不確かさに依存します。
半径方向の測定では、インジケーターの感度方向を円筒面に対してほぼ垂直になるように合わせます。軸方向の測定では、回転軸と平行になるように合わせます。
接触方向の調整が不正確だと、方向性の測定誤差が生じる可能性があります。また、過度な予圧は、ベアリングのクリアランスや構造物のたわみを通じて、支持が弱いローターに影響を与えることもあります。
測定結果を記録する前に、以下の検査条件を確認してください:
- 接触面:インジケーターの移動を妨げる開口部、ラベル、または不連続部がない、適切な連続測定帯を選択してください。
- 接触力:回転アセンブリを不必要にずらすことなく、連続的な接触が保たれるよう、十分な予圧を加えてください。
- インジケーターの移動量:回転中、プローブが使用可能範囲内に収まっていることを確認してください。
- 角度基準:回転ごとの測定値を比較するために、再現性のあるベルの位置を確立してください。
ラジアルおよびアキシャル・ベル・ランアウトの測定方法
ベルの検査では、半径方向と軸方向のばらつきを個別に評価する必要があります。どちらの測定も手動回転で行いますが、接触方向、幾何学的解釈、および許容要件は異なります。
ベル外径の半径方向振れを測定する
指定された円筒状の検査面を選び、インジケーターをその面に半径方向に接触させます。著しい表面模様、継ぎ目、または局所的な表面特徴を含む接触帯は避けてください。
適切な開始位置でインジケーターをゼロ調整し、ベルをゆっくりと1回転させます。ローターを横方向に押さないよう、一貫した取り扱いを行ってください。
最大値と最小値を記録します。総振れ量(Total Indicated Runout、一般に TIR と略される)は、最大値から最小値を差し引くことで算出されます。
計算例として、最大値が +0.04 mm、最小値が -0.03 mm であると仮定します。 その結果、TIRは0.07 mmとなります。
これらの値はあくまで計算例を示すものです。これらは、モーターの仕様、検査結果、またはGian Transmission製品の許容限界を示すものではありません。
回転を繰り返して、表示パターンを比較してください。接触圧力や回転方法を変更した後に異なる結果が出た場合は、測定条件についてさらに注意を払う必要があることを示唆しています。
ベル面の軸方向振れを測定する
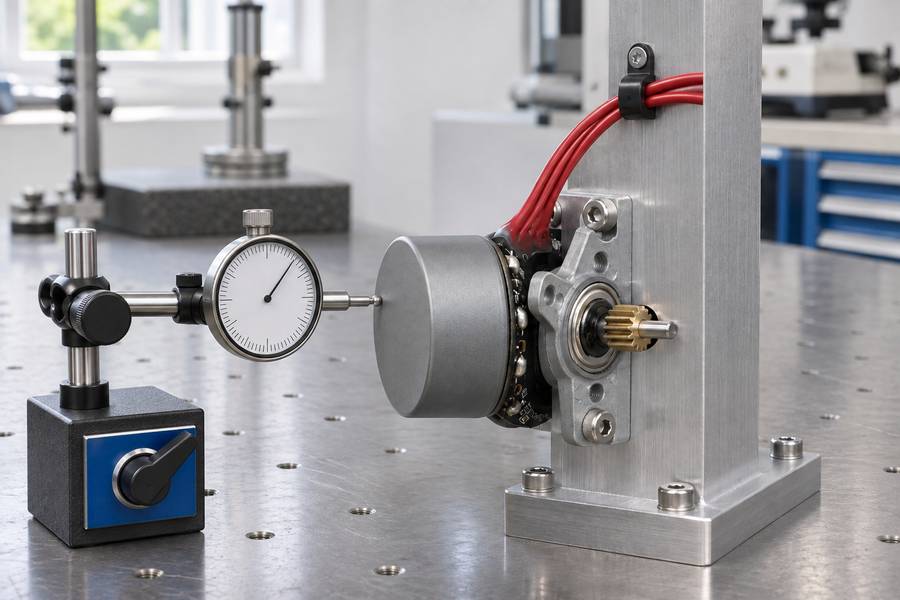
インジケーターを適切な回転面の位置に移動させ、その測定方向をモーターの回転軸と平行になるように調整します。
回転軸と接触点との間の半径方向の距離を記録します。この情報は、異なる位置で測定された面測定値を比較する際に不可欠です。
ベルを手動で回転させながら、最大値と最小値の読み取り値を観察します。回転中にベルを軸方向に引っ張ったり押したりすることは避けてください。ベアリングの動きが結果に影響を与える可能性があるためです。
一貫性を確認するために、同じ接触半径で測定を繰り返します。必要に応じて、同じ基準およびセットアップ条件を維持したまま、他の半径についても検査を行います。
内面と外面の測定値に差異がある場合は、面角のばらつきを示している可能性がありますが、原因を特定する前に、表面形状や組立時の動きを考慮する必要があります。
繰り返し回転における振れ値のマッピング
最大値から最小値を差し引いた結果は、全体的な振れ量を示しますが、その振れ量が回転部品周囲にどのように分布しているかは示しません。
適切な表面に、再現性のある角度原点をマークします。少なくとも1回転分、一貫した角度位置でのインジケーターの測定値を記録します。
同じ接触位置と治具の配置を使用して、この手順を繰り返します。TIR(全円周方向の振れ)のみを考慮するのではなく、最大値と最小値が観測された角度位置を比較します。
- 一貫した角度パターン:回転と測定された表面変動の間に再現性のある関係があることを示唆しています。
- ピーク位置の変化:接触状態のばらつき、組立品の移動、または測定基準の不安定性を示している可能性があります。
- 局所的な測定値の変化:別途の幾何学的検査を必要とする表面の不規則性を示している可能性があります。
- 軸方向の位置の違い:ベルに沿って表示される表面形状の変化を明らかにする可能性があります。
角度マッピングはトラブルシューティングの精度を高めますが、偏心、軸の曲がり、または軸受の欠陥を単独で特定するものではありません。これらの結論を導き出すには、追加の裏付けとなる測定が必要です。
ベルの振れと混同せずにシャフトジャーナルの振れを検査する方法
シャフトの検査には、モーターの構造に関する別途の判断が必要です。重要な点は、通常の運転中にシャフトジャーナルが実際に回転しているかどうかです。
回転軸式アウトランナーにおけるシャフト振れの測定
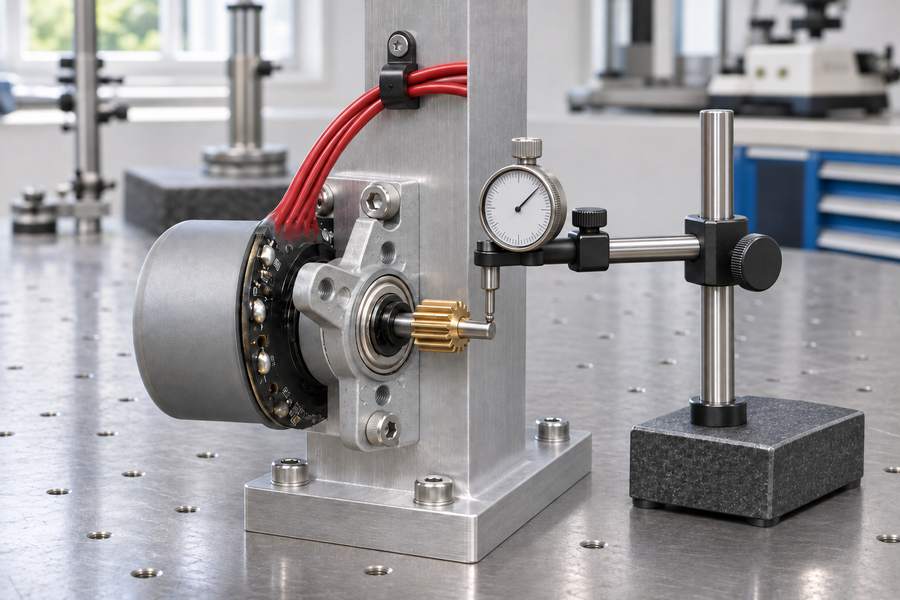
回転シャフト構成の場合、検査対象として指定されたジャーナルを特定します。図面で明示的に評価が要求されていない限り、ねじ部、損傷面、キー溝、および段差部分は避けてください。
固定されたモーター構造体を支持し、インジケーターを回転するジャーナルに対して半径方向に配置します。手動で回転させる間、安定した接触位置を維持してください。
1回転分の最大値と最小値を記録します。ジャーナルのTIR(円周方向の振れ)は、ベル測定とは別に計算し、一貫性を確認するために検査を繰り返してください。
複数のシャフト位置が指定されている場合は、各位置を個別に記録してください。ベアリングに近い位置や遠い位置での測定値は、シャフトの形状や組立時の動きによって異なる反応を示すことがあります。
ジャーナルの測定値が大きいからといって、シャフトが曲がっている証拠とは解釈しないでください。基準位置のずれ、ベアリングの移動、およびジャーナルの形状誤差によって、同様の結果が生じる場合があります。
固定軸型アウトランナーにおけるシャフト形状の評価
固定軸設計では、周囲のベルが回転する一方で、軸は固定されたままです。その軸に接触する固定式インジケーターでは、運転中の軸ジャーナルの振れは発生しません。
軸の真直度、円筒度、またはアライメントについては依然として検査が必要となる場合がありますが、その方法は承認済み図面で定義された特性に合致するものでなければなりません。
例えば、シャフトは、指定された基準面を用いて別の治具内で検査する必要がある場合があります。このセットアップでは、ベルによって駆動されるジャーナルの動きではなく、関連するシャフトの幾何形状を評価します。
外部治具内でモーター全体を回転させることも、異なる基準条件を作り出します。このような測定結果を、自動的に「運転時のシャフト振れ」と呼んではなりません。
共通の原因を前提とせずに、ベルとシャフトの測定結果を比較する
シャフトとベルが共に回転する場合、セットアップにおいて共通の角度基準が維持されていれば、定義された角度位置で両者の測定値を比較することができます。
類似した測定値のパターンは、共通の幾何学的要因または組立上の要因の影響を示唆している可能性があります。異なるパターンは、特定の形状要素に起因するばらつきを示している可能性がありますが、いずれの観察結果も特定の欠陥を証明するものではありません。
TIRの大きさだけでなく、接触位置、角度位相、測定方向、および再現性も比較してください。異なる表面では、同じ回転条件下でも異なる測定値が生じる可能性があります。
固定シャフトの設計の場合、個別に確立されたシャフトの幾何形状とベルの測定値を比較する際は、文書化された基準点の関係を通じてのみ行ってください。異なる種類の測定値を同一視してはなりません。
ベル、シャフト、および測定セットアップの誤差を区別する方法
予期せぬ振れ値については、体系的に調査する必要があります。測定セットアップを検証せずにモーターを再確認すると、誤った解釈が繰り返し生じる可能性があります。
治具の安定性と基準面の位置合わせを確認する
まず、治具の締結具、取り付け接触面、および指示計の支持部の安定性を確認してください。基準構造のどこかに動きがあると、モーターの振れとして現れる可能性があります。
選択した基準が、意図した図面の基準点を表しているかどうかを点検してください。治具の位置がずれていると、指示計と回転面との関係が変化する可能性があります。
目に見えるセットアップ上の問題を修正した後、検査を繰り返してください。再取り付けによって結果に著しい違いが生じた場合は、その変動をモーターに起因すると判断する前に、治具の再現性を評価してください。
ベアリングのクリアランスと機械的遊びの特定
ベアリングのクリアランスにより、外力が加わった際にわずかな半径方向または軸方向の変位が生じることがあります。これらの動きは、無負荷回転時の再現性のある幾何学的変動とは異なります。
手動での取り扱いおよびインジケーターの接触力により、アセンブリが許容クリアランスの範囲内でずれる可能性があります。したがって、過度または不均一な力が加わると、見かけの振れが変化する可能性があります。
測定値が取り扱い方向や、接触条件の制御された変化によって変動するかどうかを確認してください。ベアリングを損傷したり、モーター部品を変形させたりする可能性のある力の加えることは避けてください。
ベアリングの遊びについては、該当する場合、別途評価する必要があります。振れ測定だけでは、ベアリングの状態、内部クリアランスの適合性、または予想される耐用年数を判断することはできません。
表面形状誤差と偏心との区別
中心がずれて取り付けられた完全な円柱は、意図された軸上に中心が位置する真円度の欠如した円柱とは異なる幾何学的状態を生み出します。
どちらの状態も、測定器の読み取り値に変動をもたらす可能性があります。局所的なへこみ、加工痕、または不均一な仕上げは、追加のピークを引き起こし、結果として得られる測定パターンを複雑にする可能性があります。
外観上のベル径は、その形状が機能的な特徴として管理されていない場合、精密な位置合わせを判断するには特に不適切である可能性があります。
測定値から形状誤差とオフセットを区別できない場合は、TIRから直接偏心度を割り当てるのではなく、適切な幾何学的検査方法と基準体系を使用してください。
測定パターンを用いてさらなる診断を行う
測定位置間で再現性のあるパターンを比較することで、どの部品や測定条件を調査すべきかを特定するのに役立ちます。ただし、パターンの類似性だけでは、機械的な因果関係を立証することはできません。
| 観測された測定パターン | 考えられる寄与誤差 | 追加の検証 | 検査措置 |
| 回転軸のTIRが小さい場合のベル外径のばらつき | ベルの形状または取り付け関係 | ベル表面形状および承認済み基準面を確認 | ベルの形状特性を個別に検査する |
| 異なるベルパターンにおけるシャフトジャーナルのばらつき | ジャーナルの形状または組立の影響 | 指定された位置でジャーナルの測定を繰り返す | シャフトおよびベアリングに関連する要因を調査する |
| 類似したベルパターンおよび回転シャフトのパターン | 回転に関連する共通のばらつき | 角度位相と基準の安定性を比較する | 独立した特徴点のチェックを実施する |
| 再取り付け後に測定値が変化する | 治具または基準点の再現性 | 取付時の接触状態と位置合わせを確認する | 合格判定を行う前にセットアップを修正する |
| 接触圧力によって測定値が変化する | ベアリングの遊びまたは構造物のたわみ | プローブおよび操作時の力を制御する | 組立時の動きを個別に調査する |
| 手動で加える力によって軸方向の測定値が変動する | 軸方向の遊びまたは治具の移動 | 意図しない軸方向の荷重をかけずに繰り返し測定する | 端面の形状と軸方向の変位を区別する |
これらの観察結果を用いて、次の検査手順を決定し、自動的に根本原因を特定してはならない。確認には、疑わしい原因を特定するための測定が必要である。
TIR、偏心度、および動的不平衡の解釈方法
「総指示値(TIR)」は実際には何を表しているのか?
TIRは、1回の測定サイクル内で記録されたインジケーター値の最大値から最小値を差し引くことで算出されます。これは、その特定の条件下で観測された変動を表しています。
この値は、測定面、インジケーターの向き、基準配置、および組立時の挙動によって異なります。異なる幾何学的条件であっても、同一のTIR値が生じる場合があります。
したがって、測定対象やセットアップを特定せずにTIRを報告しても、有意義な技術的比較や図面に基づく合格判定を行うには情報が不十分です。
TIRが必ずしも偏心量の2倍にならない理由
中心が安定した回転軸からずれている完全な円形の円筒面を考えてみましょう。理想的な半径方向の測定条件下では、TIRはそのずれの2倍になります。
例として、中心のずれが0.02 mmの理想的な円形表面の場合、半径方向のTIRは約0.04 mmとなります。
この関係は、単純化された「純粋な偏心」の場合に当てはまります。真円度偏差、表面の欠陥、軸受の動き、および基準誤差により、観測される変動は変化する可能性があります。
したがって、測定されたすべてのTIR値を2で割ったとしても、実際の偏心を確実に特定することはできません。中心オフセットを決定するには、追加の幾何学的特性評価が必要になる場合があります。
なぜ幾何学的振れでは動的バランスを確立できないのか
幾何学的振れとは、基準面に対する測定面の示された動きを表すものです。一方、動的アンバランスは、回転する質量の分布および運転中に生じるその影響に関するものです。
ローターは、質量分布が不均一であっても、比較的低い幾何学的振れしか示さない場合があります。逆に、検出可能な表面振れだけでは、ローターのアンバランスを定量化することはできません。
バランス評価には、質量分布、運転条件、および振動挙動の個別の評価が必要となる場合があります。手動のダイヤルゲージによる検査では、これらの評価に代わることはできません。
したがって、用途が幾何学的要件とバランスまたは振動要件の両方に依存する場合は、モーターの受入検査において、これらを区別する必要があります。
振れ測定結果の記録方法および図面に基づく受入基準の適用方法
測定条件と結果の記録
検査記録は、どの部品、基準点、または指示計の位置が使用されたかを推測することなく、別の技術者が測定を再現できるものでなければなりません。
測定した各特徴について、以下の情報を記録してください:
- モーターの識別情報:モデルまたはアセンブリ識別子、および適用される承認済み図面の改訂版を記録する。
- 回転構成:検査中にベル、シャフト、またはその両方が回転するかどうかを特定する。
- 基準点:測定を確立するために使用された取付特徴および基準配置を指定する。
- 測定位置:ベルの外径帯、端面半径、または回転するシャフトの軸受位置を記録する。
- 測定器配置:接触方向、測定器の識別情報、および関連するセットアップ条件を記録する。
- 測定値:最大値、最小値、算出されたTIR、および有意な再現性の差異を記録してください。
- 角度に関する観察:繰り返し発生するピークや不規則なパターンを調査するために使用した場合は、角度位置のデータを保存してください。
- 検査上の例外:治具の変更、異常な軸受の動き、不適切な表面、または接触の中断を記録する。
ラジアル方向のベル部、アキシャル方向の端面、および回転軸のジャーナルの測定値は、別々の記録項目として保管してください。これらを1つの振れ値に統合すると、重要な診断情報が失われてしまいます。
承認済みモーター図面に基づいて測定値を評価する
合格判定には、承認済み図面またはその他の公認された技術要件を参照する必要があります。定義された限界値がない限り、測定されたTIR値が自動的に「合格」または「不合格」となるわけではありません。
図面に、管理対象の特性、適用される基準面、測定位置、および幾何学的要件が明記されていることを確認してください。検査セットアップがそれらの条件を満たしていることを確認してください。
要件が不完全である場合や、利用可能な測定面が不適切な場合は、合格判定を行う前に技術部門に確認を依頼してください。推測に基づく汎用的な公差を代用してはなりません。
ブラシレスDCモーターの機械的構成については、検査要件は一般的なモーターの分類ではなく、実際の機械的配置を反映したものでなければなりません。
Gian Transmissionにカスタムアウトランナーの要件を確認してください
Gian Transmissionでは、カスタムアウトランナーのシャフト寸法および取り付け配置を提供しています。これらのオプションは、検査面の選択、治具の基準点、および機能的な位置合わせ要件に影響を与える可能性があります。
承認された図面には、適用される寸法、基準点、公差、および合格基準を明記する必要があります。カスタマイズが可能であるからといって、汎用的な納入構成が確立されるわけではありません。
生産検査計画を受諾する前に、設計担当者と検査担当者が以下の詳細について合意していることを確認してください:
- 承認済み図面:正確な構成および管理対象の図面改訂版を特定してください。
- 機能的インターフェース:どのベル、シャフト、および取り付け部が幾何学的管理を必要とするかを確認してください。
- 基準面の参照:関連する測定軸がどのように定義され、再現されるかを確立する。
- 検査方法:該当する場合、半径方向、軸方向、および個別のシャフト形状検査手順を指定する。
- 受入要件:各管理特性については、承認された許容範囲のみを適用すること。
- 測定証拠:個々の測定値、角度測定結果、セットアップの詳細、および文書化された逸脱をすべて保存すること。
- 不適合結果:再検査、技術的検討、または追加の幾何学的評価が必要となる場合を定義する。
測定セットアップを検証し、各管理対象特性を承認された要求事項と照合し、未解決の不一致を技術的処分のために文書化した後にのみ、検査結果をリリースすること。
