
銅充填率は、単に機能するだけのBLDCモーターと、設計の行き届いたモーターとを区別する重要な要素の一つです。
ステータのスロット空間を効果的に活用することで、巻線抵抗を低減し、銅損を抑え、温度上昇を抑制し、連続トルク性能を向上させることができます。 しかし、絶縁、ワイヤの張力、端部巻線、含浸、製造の再現性を考慮せずに銅密度を最大化しようとすると、別の問題を引き起こす可能性があります。
したがって、より適切な設計目標は、単に銅の量を最大化することではありません。
それは、安定した製造プロセスの中で、有用な銅を最大限に活用することです。
BLDCモーターにおける銅充填率の意味
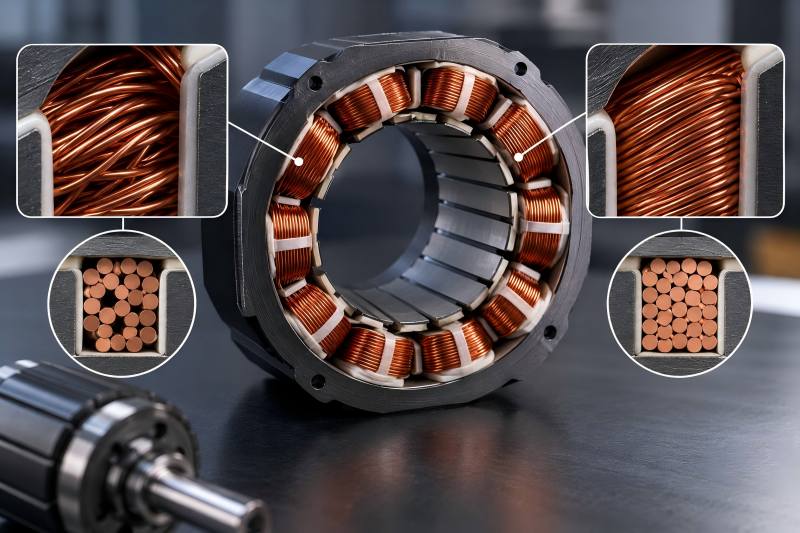
各BLDCステータスロットには、銅巻線のための限られたスペースしかありません。このスペースの一部は銅線で占められ、残りの部分はスロット絶縁、エナメル線、分離材、および製造上のクリアランスに必要となります。
また、隣接する線の間にはわずかな隙間が生じます。
銅充填率は、この利用可能なスロット面積が実際の銅導体によってどれほど効率的に利用されているかを表します。
巻き付けが緩い場合、導線間にかなりの未使用スペースが残る可能性があります。適切に制御された巻き付けであれば、導体をより効率的に詰め込み、実質的に同じ固定子形状の中に、より多くの銅を配置することができます。
この違いは重要です。なぜなら、ステータのスロットは貴重な空間だからです。モーターの直径、スタック長、スロットの形状、および絶縁システムが一度決定されると、メーカーは単に銅を無制限に追加し続けることはできません。
巻線工程では、利用可能なスロット空間をより効率的に活用する必要があります。
| 巻線条件 | 典型的な特性 | 実用上の影響 |
| 銅の利用率が低い | 線間の隙間が大きい | 巻線抵抗の増加 |
| 適度な充填率 | 制御された再現性の高い巻線 | コストと性能のバランス |
| 高い制御された充填率 | 高密度で整然とした導体 | 銅の利用率向上 |
| 過密な充填 | 導線の変形や絶縁被覆への応力 | 製造リスクの増大 |
| 巻線の不均一 | スロット間の銅分布の不均一 | 性能のばらつき |
ここで重要なのは「制御」という言葉です。銅密度が高いからといって、必ずしもモーターの性能が向上するとは限りません。
銅充填率の向上によるモーター効率の改善
銅損は、BLDCモーター内部の主な発熱源の一つです。
固定子巻線に電流が流れると、電気抵抗によって入力電力の一部が熱に変換されます。巻線がより大きな有効銅断面積を確保できれば、一般的に抵抗を低減できます。
つまり、巻線内で浪費される電気エネルギーが減少するということです。
これは、相当な負荷下で連続運転を行うモーターにおいて特に重要になります。巻線抵抗のわずかな低減は、仕様書上では劇的な変化には見えないかもしれませんが、長期間の運転においては、効率と熱挙動の両方に影響を与える可能性があります。
したがって、銅の利用効率を高めることで、モーターは以下の点を実現できます:
- 巻線抵抗の低減
- 銅損の低減
- 動作温度の低下
- 連続負荷能力の向上
- 効率の向上
- 限られたモーター容積から得られる実用トルクの向上
これが、外形寸法が類似している2つのモーターが、持続負荷下で異なる性能を示す理由の一つです。
外見上はハウジングがほぼ同じに見えても、内部の巻線設計や製造品質には大きな違いがある場合があります。
銅充填率とモーター温度
効率と温度は密接に関連しています。
巻線内部で発生した熱は、モーターのハウジングや周囲の空気に到達するまでに、いくつかの層を通過しなければなりません。モーターの構造によっては、その熱伝達経路には、銅導体、エナメル、含浸樹脂、スロット絶縁体、固定子ラミネーション、およびハウジングとの界面などが含まれる場合があります。
巻線損失が低ければ発熱も少なくなり、モーターの冷却需要が低減されます。これにより、連続運転時間が大幅に延長される可能性があります。
発熱の少ないモーターは、絶縁寿命の延長、軸受状態の改善、より安定した磁気性能、および過負荷時や高温環境下での動作余裕の拡大をもたらす可能性があります。
しかし、銅の量は熱的側面の一部に過ぎません。
銅がどのように配置されているかも重要です。
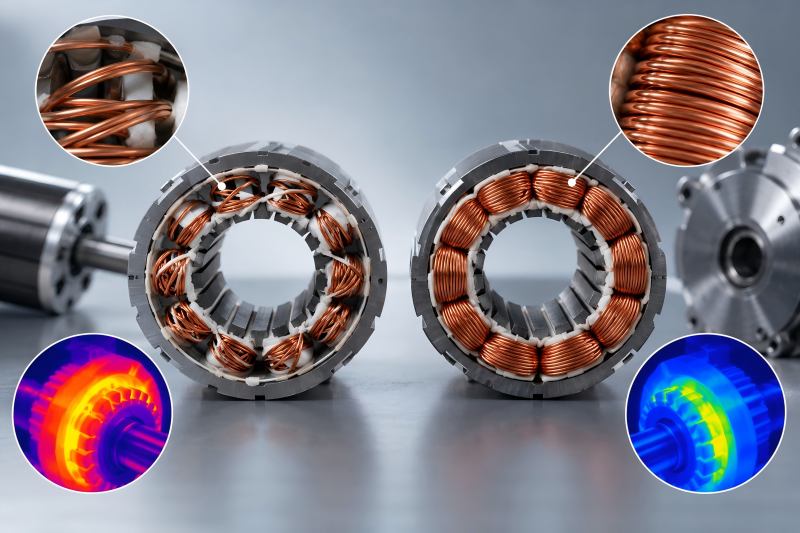
巻線の充填状態が悪いと、不規則な空隙が生じ、含浸や熱伝達の挙動が予測しにくくなります。制御された巻線構造は、導体間の接触をより均一にし、含浸後の熱伝達経路をより安定させることができます。
そのため、巻線の品質は電気的側面と熱的側面の両面から評価されるべきです。
充填率が高いからといって、必ずしもモーターの性能が向上するとは限らない
銅の充填率を、単に最大化すべき数値として扱いたくなるものです。
しかし、生産現場では、このアプローチが問題を引き起こす可能性があります。
ステータスロットに過度の電線を押し込むと、過大な機械的圧力によりエナメル被膜が損傷する恐れがあります。導体が交差したり、スロットの縁に擦れたり、鋭く曲がったり、絶縁材料に過大な圧力をかけたりする可能性があります。
その結果、銅密度は高いものの、製造上の信頼性が低いモーターになってしまう可能性があります。
考えられる問題には以下があります:
| 過密充填の問題 | 考えられる結果 |
| 導線のエナメル被覆の損傷 | 巻線間の短絡リスク |
| 導線の過度な交差 | 巻線の形状が不規則になる |
| 絶縁材の圧縮 | 誘電信頼性の低下 |
| 挿入が困難 | 製造不良率の上昇 |
| 含浸性の低下 | 空隙の発生および熱伝達の不均一 |
| 端部の巻線が大きくなる | 余分な抵抗と銅の無駄 |
したがって、優れたBLDCモーターの巻線には、銅密度と製造性の間の技術的な妥協点を見出す必要があります。
目標は、単に銅の充填率を最大化することではありません。絶縁やプロセスの安定性を損なうことなく、繰り返し製造できる実用的な最高レベルの充填率を実現することです。
巻線の品質は銅の量と同じくらい重要
2つの固定子に同量の銅が使用されていても、性能は異なる場合があります。
その違いは、導線の配置方法に起因します。
適切な巻線管理により、導線を整然と配置し、不必要な交差を最小限に抑え、張力を制御し、固定子間でコイルの形状を均一に保つことができます。
巻線制御が不十分だと、不規則な隙間が生じ、導体の分布が不均一になります。
特に重要なのがワイヤの張力です。
張力が低すぎると、導体が所定の位置にしっかりと収まりません。その結果、巻線が緩み、必要以上のスペースを占有してしまいます。
張力が強すぎると、ワイヤが伸びたり、絶縁被覆が損傷したりする恐れがあります。
最適なプロセスとは、導体に機械的なストレスを与えることなく、コンパクトな巻線を実現するのに十分な張力を維持するものです。
スロットの開口部が狭くなり、モーターの設計がよりコンパクトになるにつれて、これはますます困難になっていきます。
端部の巻線は見過ごされがち
すべての銅がモーターの性能に等しく寄与するわけではありません。
アクティブステータースタック内部の銅は、モーターの電磁的動作に直接寄与します。ステーターの両端から突き出ている銅は、端巻線を形成します。
端部巻線はコイルを接続するために必要ですが、端部の巻数長が長すぎると、有効なステータースタック内部の銅と同等の電磁的貢献をもたらさないまま、抵抗を増大させてしまいます。
つまり、モーターには大量の銅が使用されていても、非効率的な巻線形状によってその一部が無駄になってしまう可能性があるということです。
したがって、適切に設計された巻線では、十分なクリアランスと絶縁の信頼性を維持しつつ、端部の巻数をコンパクトに保つよう努めます。
これは、ショートスタックモーターにおいて特に重要です。ステータスタックが比較的短い場合、過剰なエンド巻線は導体全長のかなりの割合を占める可能性があります。
コンパクトなBLDCモーターの場合、エンド巻線の形状を改善することは、スロット内の銅の利用率を高めることと同じくらい重要になることがあります。
スロットの形状が可能性を左右する
銅充填率は、固定子設計と切り離して考えることはできません。
スロットの幅、深さ、開口サイズ、歯形、絶縁体の厚さ、線径、および巻線方法はすべて、固定子に現実的にどれだけの銅を配置できるかに影響を与えます。
開口幅の広いスロットは巻線が比較的容易ですが、電磁設計上のトレードオフが生じる可能性があります。一方、スロットの開口幅が狭い場合は、特定の磁気特性に有利に働く一方で、ワイヤの挿入がはるかに困難になります。
したがって、モーター設計者と製造エンジニアは協力して取り組む必要があります。
純粋に電磁的な観点からスロットを設計し、巻線の問題は後で製造工程で解決できると期待することは、製造上の不安定さを招く可能性があります。
一貫して巻線できる、やや控えめなスロット設計は、製造が困難な理論的に最適化された形状よりも、最終的にはより優れたモーターを生み出す可能性があります。
線径も結果に影響を与える
導線の選定も重要な要素の一つです。
太い導線を使用すると抵抗は低減されますが、スロットに収まる巻数が減少します。細い導線を使用すると、一部の形状では巻線が容易になりますが、絶縁体が利用可能な面積のより大きな割合を占めるため、工程が複雑化する可能性があります。
一部の設計では、1本の太い導体ではなく、複数の導体を並列に用いる場合があります。
これにより、巻線の柔軟性が向上し、特定のスロット形状を充填しやすくなりますが、一方でプロセスの複雑さも増します。導線の配線や端子の接続は、適切に管理されなければなりません。
適切なワイヤ構成は、モーターの電圧、電流、回転数、巻線トポロジー、スロットの形状、および製造方法によって異なります。
最適な銅充填率を実現する、万能なワイヤ径というものは存在しません。
巻線方法が重要な役割を果たす
製造技術によって、銅の利用率には実用上の限界があります。
BLDCモーターの構造によって、ニードル巻線、フライヤー巻線、集中巻線、分散巻線、成形済みコイル、その他の巻線手法が採用される場合があります。
各プロセスにはそれぞれ異なる長所があります。
大量生産においては、プロトタイプで極限の充填率を達成することよりも、再現性の方が重要となる場合が多い。
プロトタイプを担当する技術者は、手作業で非常に高密度な巻線を製作できるかもしれない。しかし、数千個のステーターにわたって同じ結果を確実に再現できないのであれば、それは有効な生産ソリューションとは言えない。
実用的な巻線プロセスには、以下の要件が求められる:
| 製造目標 | その重要性 |
| 安定したワイヤ張力 | 一貫した導体の配置 |
| 制御されたワイヤ経路 | 交差や隙間の低減 |
| 再現性の高いコイル形状 | 一貫した電気的性能 |
| スロットエッジの保護 | エナメル層の損傷低減 |
| コンパクトな端部巻線 | 不要な抵抗の低減 |
| 均一な含浸 | 熱的および機械的安定性の向上 |
ここにおいて、モーターの製造品質が性能データに如実に表れます。
フィルファクターがトルク密度に影響を与える理由
BLDCモーターの設計者は、常に限られた物理的スペースの中で設計に取り組んでいます。
顧客は、より小型・軽量のモーターから、より大きなトルクを引き出したいと望むことがよくあります。
モーターの直径やスタック長を増加させることは性能向上の1つの方法ですが、それによりサイズ、材料消費量、重量も増加してしまいます。既存のステータスロットをより有効に活用することも、もう1つの解決策となります。
巻線抵抗を低減し、熱性能を向上させれば、許容温度範囲内でより高い電流をモーターが維持できるようになる可能性があります。
これにより、モーターのサイズを劇的に大きくすることなく、連続トルク能力を高めることができます。
ただし、これは単に巻線により多くの電流を流すこととは混同すべきではありません。
固定子ラミネーション、ハウジング、ベアリング、磁石、絶縁材、冷却条件など、熱システム全体が増加した負荷に対応できなければなりません。
銅充填率はトルク密度の向上に寄与しますが、それはモーター設計全体の一部として機能するものです。

銅充填率と連続性能対ピーク性能
モーターの連続性能を評価する際、銅の利用率は特に重要になります。
多くのBLDCモーターは、短時間であれば驚異的なピークトルクを発生させることができます。しかし、より困難な技術的課題は、巻線の温度が許容限界を超えて上昇することなく、トルクを維持することです。
ポンプ、ファン、ロボット工学、産業用オートメーション、コンベア、AGV、駆動システムなどの用途では、短時間のピーク定格よりも連続性能の方が重要となる場合が多い。
抵抗の低い巻線は、同じ動作条件下で発熱が少なく、連続運転のための熱的余裕をより多く確保できます。
モーターの性能は、定格出力やピークトルクだけで判断することはできません。巻線抵抗、温度上昇、デューティサイクル、冷却条件、および連続トルクを考慮することで、実際の機械においてモーターがどのように動作するかをより正確に把握することができます。
大量生産において一貫性が重要
巻線の品質を真に試すのは、1つのサンプルが良好に動作するかどうかなのではありません。
何百、何千ものモーターが均一に動作するかどうかが重要です。
ステーター間で巻線の配置に著しいばらつきがあると、抵抗値が変動する可能性があります。エンドターン長が変化したり、含浸品質にばらつきが生じたりする恐れもあります。同じ型番であっても、一部のモーターは他のモーターよりも高温になる場合があります。
これは、モーターメーカーと機器メーカーの両方にとって問題となります。
したがって、優れた生産プロセスでは、巻線パラメータを管理し、巻線後の電気的特性を検査します。
一般的な品質管理には、巻線抵抗の測定、相間抵抗の比較、絶縁試験、目視検査、および最終的なモーター性能試験などが含まれます。
要求の厳しい用途では、代表的な負荷条件下での温度上昇試験も重要です。
銅充填率はモーター全体の一部として評価すべきである
銅充填率は有用ですが、決して単独の品質指標として扱うべきではありません。
優れた銅充填率を持つモーターであっても、鉄損が過大であったり、熱接触が不十分であったり、磁石が不適切であったり、軸受の品質が低かったり、積層板の選定が不適切であったり、制御が非効率であったりすれば、性能は低下します。
同様に、充填率がわずかに低いモーターであっても、電磁および熱システム全体が慎重に最適化されていれば、極めて優れた性能を発揮する可能性があります。
BLDCモーターを評価する際には、以下の複数の要因間の関係を考察する方がより有益です:
スロット設計 → 巻線方法 → 銅の利用率 → 巻線抵抗 → 発熱 → 放熱 → 連続トルク能力
この一連の流れこそが、モーターの性能を実際に決定づける要因に極めて近いものです。
BLDCモーターメーカーにとって、巻線の品質は単なる製造工程の一つではなく、モーター設計の一部として扱われるべきです。 購入者にとっては、これはサプライヤーが効率、熱性能、製造の一貫性をどれほど真剣に管理しているかを示す有用な指標となります。
コンパクトなモーターでは、ステーターのスロットスペースの1ミリメートルひとつひとつが重要です。そのスペースをどのように埋めるかによって、最終的にモーターがどれだけの有用な性能を発揮するか、そして入力エネルギーのうちどれだけの量が不要な熱として失われるかが決まります。
